
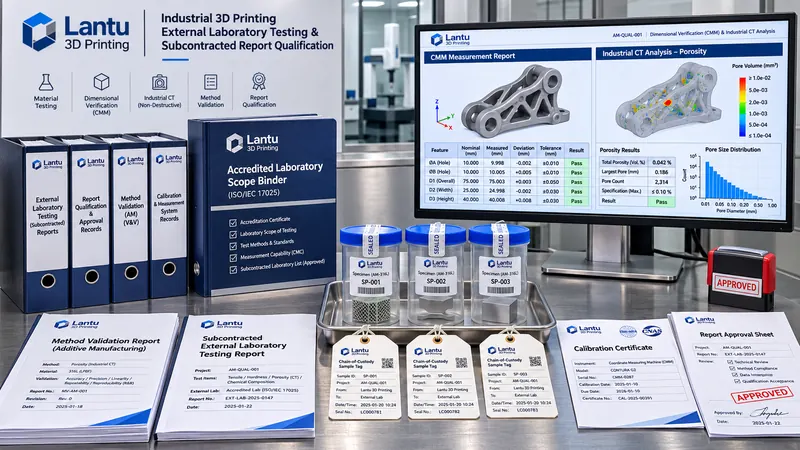
Introduction : pourquoi un rapport externe ne peut pas être utilisé directement
La livraison de pièces imprimées en 3D rencontre souvent un cas très concret : le client exige une mesure de porosité par tomographie industrielle, une analyse de composition chimique du Ti6Al4V, des essais de traction ou des analyses de substances RoHS/REACH, alors que l’usine ne dispose ni des équipements ni des qualifications correspondants. Les échantillons sont donc envoyés à un laboratoire externe. Quelques jours plus tard, un rapport tamponné est reçu, avec tous les champs renseignés et une conclusion conforme ; pourtant, l’ingénieur qualité ne peut toujours pas libérer directement le lot. À quel échantillon correspond le numéro de rapport ? La méthode d’essai relève-t-elle du périmètre d’accréditation du laboratoire ? La méthode non standard d’interprétation CT a-t-elle été validée ? L’essai a-t-il été sous-traité à un second laboratoire ? Le rapport est-il une version de revue ou une version approuvée et émise ? Tant que ces questions ne sont pas résolues, le rapport n’est qu’une feuille de papier, et non une preuve de libération vérifiable.
I. Décomposer d’abord l’objet de la commande en quatre catégories afin d’éviter de résumer la « compétence » à un terme vague
La première étape n’est pas la demande de prix, mais l’établissement d’une liste des objets de contrôle à sous-traiter. On distingue généralement quatre catégories : dimensions et tolérances géométriques (MMT, numérisation à lumière bleue), défauts internes (tomographie industrielle, ultrasons), matériaux et propriétés mécaniques (ICP-OES, oxygène-azote-hydrogène, traction, dureté, métallographie) et conformité chimique (RoHS, REACH, SVHC, COV). Chaque catégorie doit être liée à une norme de méthode, à la forme de l’échantillon, à la plage de mesure, au seuil de décision et à l’autorisation ou non de sous-traiter. Par exemple, lorsqu’un alésage de φ8,000 ± 0,025 mm est mesuré par MMT, le rapport doit permettre de retrouver le certificat d’étalonnage et l’incertitude de mesure ; lorsque la teneur en oxygène du Ti6Al4V doit être ≤ 1 000 ppm, la limite de détection de la méthode par fusion sous gaz inerte et la masse d’éprouvette doivent figurer dans l’ordre d’essai. Si l’instruction indique seulement « essai selon les exigences du client », le laboratoire appliquera sa méthode par défaut et, même avec de bons résultats, ceux-ci ne pourront pas être reliés à l’accord technique.
II. Évaluation d’admission : trois barrières, périmètre d’accréditation, annexe de compétences et validation de méthode
Le certificat CNAS/ISO 17025 d’un laboratoire externe ne doit pas être évalué sur sa seule couverture. Le projet à confier doit être comparé ligne par ligne à l’annexe du périmètre d’accréditation : objet de mesure, paramètre, numéro de norme de méthode, plage de mesure, CMC ou meilleure capacité de mesure, restrictions, date d’entrée en vigueur et statut d’extension. Pour l’analyse chimique de poudres métalliques, par exemple, une couverture « ICP des alliages d’aluminium » ne couvre pas nécessairement l’oxygène, l’azote et l’hydrogène des alliages de titane ; un périmètre MMT mentionnant la mesure de longueur ne signifie pas non plus que la quantification tridimensionnelle de porosité par CT est accréditée. La deuxième barrière est la validation de méthode : pour une méthode normalisée, il faut confirmer que le personnel, les équipements, l’environnement, les matériaux de référence et les modèles d’enregistrements bruts permettent sa reproduction dans ce laboratoire ; pour une méthode non standard ou un algorithme interne d’interprétation CT, il faut obtenir un rapport de validation contenant au minimum la limite de détection, la répétabilité, le biais, la robustesse, la règle de décision et l’évaluation de l’incertitude. Une simple mention « conformément à une SOP interne » ne suffit pas. La troisième barrière est l’aptitude démontrée : les résultats des deux dernières années en essais d’aptitude (PT) ou comparaisons interlaboratoires pour le même projet. Un |z|≤2 est satisfaisant ; 2<|z|<3 est discutable et exige des preuves complémentaires ; ≥3 est insatisfaisant et impose la suspension de la commande. En l’absence de programme PT, on utilise des échantillons aveugles ou des échantillons conservés ; la limite acceptable d’écart est alors figée conjointement à partir de U dans la validation de méthode et de la bande de tolérance CTQ.
III. L’ordre d’essai n’est pas une étiquette d’expédition : neuf champs transforment le besoin en instruction évaluable
Un « ordre d’essai » exécutable comporte au moins neuf champs : numéro d’ordre (par exemple LAB-20261114-003), identifiant unique de l’échantillon et numéro de lot parent, numéro/version de pièce/orientation d’impression, état de l’échantillon (produit fini, éprouvette témoin de four, bloc métallographique, échantillon conservé de poudre) et schéma de localisation du prélèvement, éléments à tester et numéro de norme de méthode, référence de décision (version de l’accord technique, CTQ, AQL ou seuil), exigences relatives au rapport (nuage de points brut/spectres/photos, incertitude, nécessité ou non de la marque CNAS), restrictions de sous-traitance (interdiction par défaut de toute sous-traitance secondaire ; en cas d’autorisation, indication du sous-traitant prévu et du périmètre) ainsi que délai de livraison et contact. La remise des échantillons ajoute quatre clés : numéro de scellé, horodatages d’envoi et de réception, température/humidité de transport ou état de protection anticorrosion, et photo à réception. Pour les essais destructifs, l’ordre doit indiquer les instructions de retour, de mise au rebut ou d’élimination des échantillons restants ; pour la CT, il doit préciser la taille de voxel, l’algorithme de seuillage et la règle statistique applicable aux défauts minimaux, afin d’éviter qu’une même pièce obtienne deux taux de porosité différents selon le laboratoire.
IV. Chaîne des échantillons : tout point de rupture entre le prélèvement et le rapport doit permettre le rejet
Il est recommandé d’utiliser un registre de traçabilité à cinq étapes : prélèvement (schéma de localisation, direction de coupe, identifiant, double signature) → emballage (prévention de la contamination, de l’oxydation et des chocs, scellé) → expédition (numéro logistique, enregistrement environnemental) → réception (aspect, intégrité du scellé, quantité, photos d’état) → traitement après essai (conservation, retour, destruction ou bordereau de déchets dangereux). Si un identifiant ou un horodatage manque à une étape quelconque, le rapport passe au statut « preuves complémentaires requises » et n’est pas automatiquement libéré. Pour une poudre de nylon hygroscopique, la fenêtre entre l’ouverture du flacon et l’essai peut être fixée à 24 heures avec enregistrement d’une HR≤60 % ; pour des faciès de rupture ou pièces défaillantes en alliage de titane, le nettoyage par ultrasons susceptible de modifier la morphologie de rupture est interdit, et l’agent de nettoyage ainsi que le temps de contact doivent être précisés. L’échantillon cesse ainsi d’être « un objet envoyé » pour devenir un support de preuve maîtrisé.
V. Sous-traitance et prestations externes : distinguer d’abord les périmètres, puis approuver
La « sous-traitance de fabrication » concerne la réalisation par un tiers d’opérations d’impression, de post-traitement ou d’usinage CNC ; le présent sujet concerne la réalisation d’activités de mesure par un laboratoire externe. Les frontières entre ces deux notions ne doivent pas être confondues. Si le laboratoire prévoit de sous-traiter à son tour les analyses de composition chimique ou de biocompatibilité, il doit communiquer à l’avance le nom du sous-traitant, son périmètre d’accréditation, le numéro de méthode et l’entité émettrice du rapport, puis obtenir notre approbation écrite. Règle par défaut : les caractéristiques critiques, essais d’arbitrage et projets pour lesquels le contrat client désigne explicitement un laboratoire ne peuvent pas être sous-traités une seconde fois. Lorsque la sous-traitance est autorisée, le rapport final doit divulguer les éléments sous-traités et le sous-traitant ; il ne peut pas afficher uniquement le logo du laboratoire principal. L’approbation doit être enregistrée dans la version de l’ordre d’essai ; un accord verbal n’entre pas dans la chaîne de preuves.
VI. Revue et libération du rapport : huit vérifications plus importantes que le nombre de tampons
Après réception du rapport, la porte qualité effectue huit vérifications : ① cohérence entre le numéro d’ordre, l’identifiant d’échantillon, le numéro de lot parent et le numéro de scellé ; ② correspondance entre le numéro de norme de méthode et l’annexe du périmètre d’accréditation, avec rapport émis pendant la période de validité de la qualification ; ③ disponibilité des enregistrements bruts sur demande (données volumiques CT brutes, nuage de points MMT, spectres ICP, courbes de traction, photos avec échelle) ; ④ exhaustivité des valeurs mesurées, unités, limites de détection, règles d’arrondi et incertitudes ; ⑤ clarté de la règle de décision, sans remplacer les seuils et conclusions par la formule « conforme aux exigences du client » ; ⑥ vérifiabilité du réviseur, de l’approbateur, de la date d’émission, du numéro de version du rapport et de la signature électronique/du hachage ; ⑦ indication de la sous-traitance et du numéro de validation de méthode ; ⑧ possibilité de rattacher la conclusion du rapport au lot d’inspection, au numéro de série et à la version de l’accord technique. Si les huit points sont validés, la libération est en état A. En cas d’absence de métadonnées non critiques, le statut est B : les preuves doivent être complétées sous trois jours ouvrés et l’expédition des lots concernés est gelée. En cas de dépassement des limites, de méthode hors périmètre, de rupture de la chaîne d’échantillons ou de rapport non approuvé, le statut est C : le lot est isolé, une contre-analyse et un MRB sont lancés, et une capture d’écran ou le contenu d’un e-mail ne peut pas remplacer le rapport officiel.
VII. Exemple chiffré et tableau de bord : transformer la qualité des commandes en indicateurs gérables
Considérons un lot de 12 supports en Ti6Al4V pour lesquels la porosité CT, la composition chimique et la traction sont confiées à un laboratoire externe. Avant la commande, l’annexe de compétences du laboratoire couvre l’ICP des alliages de titane et les essais de traction à température ambiante, mais la porosité CT relève d’une méthode non standard : un rapport de validation de méthode et une comparaison sur échantillon aveugle sont donc requis. La valeur de référence de porosité de l’échantillon aveugle est de 0,42 % ; le laboratoire obtient 0,39 %, avec U combinée = 0,05 % ; |En|=|0,39−0,42|/√(0,05²+0,05²)=0,42≤1 : la validation de méthode est acceptée. Si le rapport indique seulement « aucun défaut évident observé » sans taille de voxel ni règle statistique, il est classé en état B en attente de preuves complémentaires. Le tableau de bord de gestion devrait suivre six indicateurs : taux de correspondance au périmètre d’accréditation de 100 %, taux de couverture par validation de méthode de 100 %, taux d’intégrité de la chaîne d’échantillons du premier coup ≥98 %, taux d’acceptation des rapports du premier coup ≥95 %, taux de divulgation de sous-traitance de 100 %, et capacité à remonter d’un lot contesté au bon de commande à partir du numéro de série en ≤30 minutes. La revue trimestrielle analyse, par laboratoire, le nombre de demandes de compléments, les valeurs En/résultats PT et le taux de livraison dans les délais, afin de déclencher une rétrogradation ou une suspension des commandes.
Conclusion : transformer un « rapport externe » en preuve d’ingénierie signable
lantu3D considère le parcours allant du plan et de la conception à la livraison physique comme une chaîne de gestion sur l’ensemble du cycle de vie ; les contrôles externes ne sont pas une boîte noire située hors de cette chaîne. L’admission s’appuie sur le périmètre d’accréditation et l’annexe de compétences ; la commande sur les instructions à neuf champs ; les échantillons sur le registre à cinq étapes ; la sous-traitance sur l’approbation écrite ; et le rapport sur les huit vérifications de libération. Lorsqu’il est possible de s’appuyer sur « un numéro d’ordre, une ligne d’annexe de périmètre d’accréditation, une photo de scellé, un rapport de validation de méthode, un critère En≤1 et un statut de signature approuvé », les données du laboratoire externe peuvent réellement servir à libérer des pièces imprimées en 3D, plutôt que de transférer le risque de l’usine vers une simple feuille tamponnée.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.