
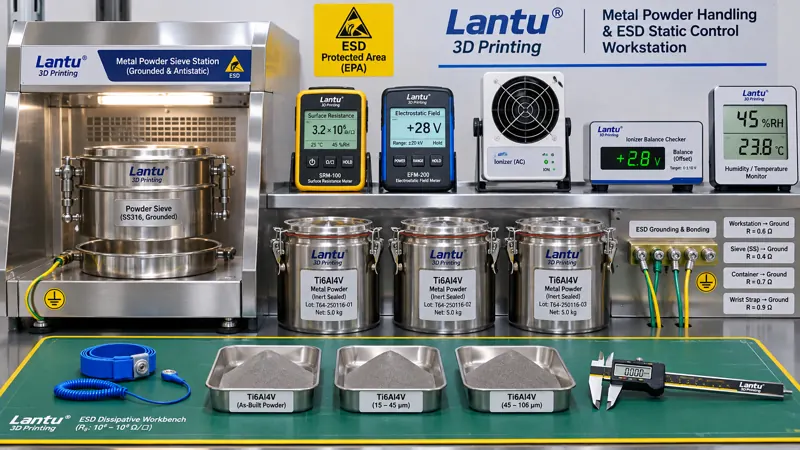
Inleiding: de engineeringvariabele die wordt afgedaan met „antistatische kleding”
In de meeste werkinstructies voor 3D-printwerkplaatsen komt statische elektriciteit slechts tweemaal voor: in de arbotechnische opleiding als „draag antistatische kleding”, en in voorschriften voor stofreiniging als „droog vegen verboden”. De werkelijk lastig te beheersen verschijnselen op de werkvloer worden echter noch door mensen, noch door bezems veroorzaakt: dezelfde batch Ti6Al4V-poeder vertoont na het zeven een gewichtsafwijking van 0,3% tot 0,8%; teruggewonnen poeder vormt ringen op de binnenwand van transportvaten; tijdens het recoaten ontstaan onderbroken dunne poederstroken vóór de recoater; en harsdelen trekken na reiniging opnieuw een laag fijn stof aan. Deze verschijnselen hebben één gemeenschappelijke oorzaak: lading die poeder opbouwt tijdens zeven, pneumatisch transport, overslaan en afvegen. Toch beschikt de werkplaats vaak niet over een meetbare grootheid, een beoordeelbare grenswaarde of een registratie die naar een buildnummer te herleiden is. lantu3D beheert de keten van tekening tot levering van het fysieke product als een volledige levenscyclus. De elektrostatische toestand is daarin een procesvariabele die lange tijd heeft ontbroken: geen onderdeel van een PBM-lijst en geen bijzaak van temperatuur- en vochtigheidsregistraties, maar een processtatus die afzonderlijk moet worden gedefinieerd, gemeten en vrijgegeven.
I. Eerst de grenzen afbakenen: wat mensen beschermt, wat onderdelen beschermt en wat dit niveau beheert
De meest voorkomende fout is statische elektriciteit direct onder EHS-stofexplosiebeheersing te scharen. De onderwerpen grenzen inderdaad aan elkaar, maar hebben een geheel ander uitgangspunt. Het EHS-niveau beantwoordt vragen als „kan de operator metaalpoeder inademen, kan deze door de laser worden verbrand, en wat gebeurt er als een stofwolk een ontstekingsbron ontmoet?” De output bestaat uit PBM-lijsten, interlocks en noodkaarten. Omgevingsbeheersing in de werkplaats beantwoordt de vraag „zal poeder bij een relatieve vochtigheid van 45%±5% vocht opnemen en vervolgens in het smeltbad verdampen tot porositeit?” De output bestaat uit continue temperatuur- en vochtigheidsregistraties en toegangscontrole op vochtgehalte. Dit niveau beantwoordt daarentegen: „is de lading die zich ophoopt tussen poeder en vaten, zeven, leidingen en werkbladen afgevoerd, en op basis waarvan mag deze emmer poeder in de machine?” De vuistregel voor de juiste classificatie luidt: alles wat kan worden vastgelegd als „een gemeten aardingsweerstand, een classificatietabel voor oppervlakteweerstand, een curve voor ladingsverval of een controlelogboek per ploeg” behoort tot het niveau van elektrostatische engineering. Ook het doel van vochtigheid verschilt van dat in 8582: daar dient de bovengrens om vochtopname te voorkomen; hier biedt de ondergrens een afvoerpad voor lading. Beide vensters moeten elkaar overlappen in plaats van elkaar te vervangen.
II. Vier typen meetpunten en beoordeelbare grenswaarden
Het eerste type betreft het afvoerpad. Beschermende aarding van apparatuur, zeefstations, transportwagens, poedervaten en werkmatten moeten equipotentiaal verbonden zijn. De verbindingsweerstand tussen het gemeenschappelijke aardpunt en elk eindpunt wordt bij voorkeur op ≤1 Ω gehouden. De weerstand naar aarde van antistatische werkoppervlakken moet binnen het dissipatieve bereik van 10⁵–10⁹ Ω liggen; onder 10⁵ Ω moeten risico's van elektrische schok en stroombegrenzing worden beoordeeld, terwijl boven 10⁹ Ω de afvoer te langzaam is en het materiaal feitelijk als isolator werkt. De classificatieprincipes van IEC 61340-5-1 en ANSI/ESD S20.20 kunnen als referentie dienen. Het volledige systeem hoeft niet letterlijk te worden overgenomen, maar „welk punt wordt gemeten, met welk instrument, hoe vaak en welke actie volgt bij afwijking” moet op een eigen werkplaatskaart staan. Het tweede type is het elektrostatische potentiaal op de werkplek. Meet dit met een contactloze elektrostatische veldmeter op vier locaties: de overslagopening, boven de zeef, het weegoppervlak en de binnenzijde van de recoaterkamerdeur. Rond gevoelige elektronische weegschalen en sensoren wordt ≤±100 V aanbevolen; voor algemene werkplekken geldt ≤±500 V. De metingen moeten tijdens bedrijf worden uitgevoerd; een nulwaarde bij stilstand is niet betekenisvol. Het derde type is ladingsverval. Neem monsters van werkmatten, vaten en filtermateriaal. De aanbevolen tijd voor verval van ±1000 V naar ±100 V is ≤2 s; als alternatief kan de halveringstijd worden geregistreerd en als baseline worden vastgelegd. Nieuw vervangen kunststofvoeringen, nieuwe batches filterzakken en pas gereinigde vaten moeten opnieuw worden gemeten. Het vierde type is omgevingsneutralisatie. De relatieve vochtigheid moet bij voorkeur boven 40% blijven en worden gekruist met het venster van 45%±5% voor stabiele productie; het gecombineerde venster is 45%–50%. Ionisatieblowers mogen alleen worden gebruikt waar isolerende onderdelen onvermijdelijk zijn, met een balansspanning van ≤±35 V en een vervaltijd van ≤2 s. Ook zij moeten in de controleprocedure worden opgenomen en niet na installatie worden vergeten.
III. Vier ketens waarlangs statische elektriciteit de productkwaliteit beïnvloedt
Keten één: zeven en verstopping. Geladen fijne deeltjes hechten aan de draden van het zeefgaas, waardoor de effectieve open ruimte afneemt. Zeefrest wordt dan ten onrechte als „geklonterd poeder” aangemerkt en de bruikbare hoeveelheid van teruggewonnen batches wordt onderschat. Keten twee: wegen en doseren. De lading van het poeder varieert met omgevingsvochtigheid en transportsnelheid, waardoor elektronische weegschalen onregelmatige afwijkingen van 0,3%–0,8% tonen. Mengverhoudingen en het nettoverbruik per onderdeel raken vertekend, met gevolgen voor kostencalculaties en activiteitsgegevens voor koolstofboekhouding. Keten drie: recoaten en poederlagen. Geladen poeder hecht aan de voorrand van de recoater en vormt dunne poederstroken aan de rand van de bouwplaat. De lokale laagdikte varieert, waarna bolvorming en onvolledige versmelting ten onrechte aan laserparameters worden toegeschreven. Keten vier: oppervlakken en reinheid. Harsdelen en gereinigde metalen onderdelen trekken sterker stof aan, hercontroles van de reinheid van interne kanalen falen en de hechting vóór stralen of coaten varieert. De vier ketens hebben één overeenkomst: de zichtbare symptomen lijken bij zeven, meten, produceren en nabewerken te horen, maar de oorzaak ligt op dezelfde plek. Zonder elektrostatische registraties over processtappen heen kan de werkplaats slechts stap voor stap parameters bijregelen.
IV. Engineeringmaatregelen: eerst afvoeren, vervolgens neutraliseren als vangnet
De volgorde van beheersmaatregelen mag niet worden omgekeerd. Begin met geleidende paden: metalen vaten, zeefmachines, transportwagens en leidingflenzen moeten worden overbrugd en op één punt worden geaard. Een „antistatisch middel” mag nooit als vervanging voor een aardverbinding dienen. Werkbladen en vloeren moeten van dissipatieve materialen zijn en in de classificatietabel worden opgenomen. Isolerende kunststof trays mogen alleen voor kortdurend intern transport worden gebruikt en moeten van ionisatie worden voorzien. Vervolgens worden materialen van vaten en gereedschappen geclassificeerd. Deel vaten, voeringen, scheppen en zeeframen op basis van oppervlakteweerstand in geleidende, dissipatieve en isolerende categorieën in. De isolerende categorie mag niet rechtstreeks in contact komen met poeder dat naar de machine gaat. Controleer bij binnenkomst van elke nieuwe inkoopbatch steekproefsgewijs de oppervlakteweerstand en bewaar monsters. Als derde volgt de koppeling tussen vochtigheid en proces: stop zeven en overslaan wanneer de vochtigheid onder 40% RH komt. Hervat pas wanneer het gecombineerde venster is hersteld en het potentiaal opnieuw is gemeten. Koppel de tijdstempel van het incident aan de werkorder en het buildnummer van de ploeg. Pas als vierde komen actieve neutralisatievoorzieningen, zoals ionisatieblowers en antistatische staven, en alleen op werkplekken waar het materiaal niet kan worden aangepast. Belangrijk: poeder wegblazen met perslucht vormt zowel een risico op stofexplosie als een sterk ladingsopbouwend proces en mag onder geen enkele omstandigheid worden gebruikt als reinigingsmethode.
V. Controlelogboek per ploeg en A/B/C-vrijgave in drie statussen
Het is raadzaam een controlekaart met zes velden op te stellen: de gemeten vochtigheid per ploeg en het nummer van de datalogger; de maximale elektrostatische potentialen op vier werkplekken; de steekproefpunten en waarden van equipotentiale verbindingsweerstand; de balansspanning van ionisatieblowers; de poederbatchnummers en buildnummers die bij zeven, overslaan en wegen in die ploeg betrokken waren; en de namen van de controleur en beoordelaar. De beoordeling kent drie statussen. Status A betekent dat alle zes items binnen de grenswaarden liggen en productie mag starten. Status B betreft één geringe afwijking, bijvoorbeeld een potentiaal tussen ±500 V en ±1000 V of een vervaltijd van 2–4 s. Vrijgave is dan toegestaan na een dubbele hermeting en bevestiging met een standaard eerste-stukmonster; de betreffende batch moet afzonderlijk worden gemarkeerd. Status C betreft een onderbroken aardverbinding, vochtigheid onder 40% RH, een potentiaal boven ±1000 V of een vervaltijd langer dan 4 s. Productiestart wordt dan direct geblokkeerd. Controleer vervolgens van alle builds sinds het vorige conforme controlepunt de poederlaagbeelden, weegregistraties en resultaten van proefstukken. Zonder conform bewijs is geen afwijkende vrijgave toegestaan. Bij herstel moeten aarding en potentiaal opnieuw worden gemeten, een eerste-stukcontrole opnieuw worden uitgevoerd en procesengineering en kwaliteit gezamenlijk ondertekenen. Het volstaat niet om alleen een registratie aan te vullen en de machine opnieuw te starten. Bewaar het logboek met zowel batchnummer als apparatuur-ID als index, zodat van elk geleverd onderdeel de elektrostatische toestand van de betreffende ploeg kan worden herleid. Samen met inspectiebatches, certificaatketens van smelten en meetkundige traceerbaarheid vormt dit het bewijsdossier voor levering, geen afzonderlijk systeem.
VI. Implementatie in 30 dagen en veelvoorkomende misvattingen
Leg in de eerste week de baseline vast: meet de vier typen meetpunten in de hele werkplaats, breng werkplekken met hoge ladingsopbouw in kaart en behandel eerst overslagopeningen en zeefstations. Borg in de tweede week de hardware: voeg aardbruggen toe, vervang werkmatten en vaten door dissipatieve uitvoeringen en rust isolerende werkplekken uit met ionisatieblowers waarvan de balansspanning is gevalideerd. Schrijf en train in de derde week: hang controlekaarten, classificatietabellen, A/B/C-beoordelingen en herstelprocedures op; laat productie en kwaliteit ieder oefenen met hermeting en dubbele ondertekening. Voer in de vierde week een traceerbaarheidsoefening uit: selecteer willekeurig een reeds geleverd onderdeel en eis dat binnen 30 minuten de elektrostatische controle van die ploeg, het poederbatchnummer, het buildlaagnummer en de registratie van de eerste-stukbevestiging beschikbaar zijn. Het doel voor de slaagkans in één keer is ≥95%. Er zijn vier veelvoorkomende misvattingen: denken dat elektrostatische beheersing voltooid is zodra antistatische kleding is verstrekt; alleen een vochtigheidsbovengrens hanteren tegen vochtopname, zonder ondergrens tegen ladingsopbouw; uitsluitend de beschermende aarding van apparatuur meten en niet de eindpunten die werkelijk met poeder in contact komen, zoals vaten en werkmatten; en na vervanging van zeefgaas, voeringen of reinigingsmiddelen de oppervlakteweerstand en vervaltijd niet opnieuw meten. Deze fouten kunnen met verplichte velden op de controlekaart worden voorkomen.
Conclusie
Statische elektriciteit is in 3D-printwerkplaatsen lange tijd een variabele geweest die „iedereen even noemt, maar niemand van een waarde voorziet”. Pas wanneer deze los wordt gemaakt van PBM-lijsten en temperatuur- en vochtigheidsregistraties, en wordt gedefinieerd als vijf meetbare groepen — afvoerpad, oppervlakteweerstand, elektrostatisch potentiaal, ladingsverval en vochtigheidsminimum — kan zij effectief worden beheerst. Door de meetresultaten bovendien te koppelen aan vrijgavecriteria voor werkorders, poederbatchnummers en buildnummers, wordt de keten van ontwerp tot fysieke levering compleet. Voor lantu3D ligt de waarde niet in enkele extra registratieformulieren, maar in het vermogen om bij opnieuw optredende zeefverstopping, weegafwijking, onderbroken poederlagen of stofaanhechting eerst een verifieerbare gemeenschappelijke oorzaak uit te sluiten, in plaats van in vier processtappen herhaaldelijk parameters bij te regelen.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.