
Pendahuluan: Variabel rekayasa yang sering selesai hanya dengan kalimat “pakaian antistatis”
Dalam dokumen kerja sebagian besar bengkel 3D printing, listrik statis hanya muncul dua kali: “memakai pakaian antistatis” dalam pelatihan kesehatan dan keselamatan kerja, serta “dilarang menyapu kering” dalam prosedur pembersihan debu. Namun, fenomena yang benar-benar sulit ditangani di lapangan tidak berasal dari manusia maupun sapu—serbuk Ti6Al4V dari batch yang sama mengalami penyimpangan nilai timbang 0,3% hingga 0,8% setelah pengayakan, serbuk hasil pemulihan membentuk cincin pada dinding bagian dalam wadah transfer, tepi depan recoater menunjukkan pita serbuk tipis yang terputus-putus saat penyebaran serbuk, dan komponen resin kembali menyerap lapisan debu halus setelah pembersihan. Hulu yang sama dari fenomena tersebut adalah muatan yang terakumulasi pada serbuk selama pengayakan, transfer pneumatik, penuangan, dan pengelapan, sementara bengkel sering kali tidak memiliki satu pun besaran terukur, ambang yang dapat ditentukan, atau catatan yang dapat ditelusuri hingga nomor build. lantu3D mengelola penyerahan dari gambar hingga produk fisik sebagai rantai siklus hidup penuh; status elektrostatik merupakan variabel proses yang telah lama hilang dari rantai tersebut. Ini bukan sekadar daftar alat pelindung diri maupun pelengkap catatan suhu-kelembapan, melainkan status proses yang perlu didefinisikan, diukur, dan dilepas secara independen.
I. Tetapkan batas terlebih dahulu: perlindungan manusia, perlindungan produk, dan cakupan lapisan ini
Kesalahan paling umum dalam menentukan topik adalah langsung memasukkan listrik statis ke dalam pengendalian ledakan debu EHS. Ketiganya memang berdekatan, tetapi subjeknya sepenuhnya berbeda. Lapisan EHS menjawab “apakah operator akan menghirup serbuk logam, terkena paparan laser, atau apa yang harus dilakukan jika awan debu bertemu sumber penyalaan”, dengan keluaran berupa daftar PPE, interlock, dan kartu respons darurat. Lapisan pengendalian lingkungan bengkel menjawab “apakah serbuk akan menyerap kelembapan pada kelembapan relatif 45%±5% dan kemudian menguap di kolam leleh hingga membentuk pori”, dengan keluaran berupa catatan suhu-kelembapan berkelanjutan dan batas masuk berdasarkan kadar air. Lapisan ini menjawab: “apakah muatan yang terakumulasi antara serbuk dan wadah, saringan, pipa, serta meja kerja telah dilepaskan, dan atas dasar apa wadah serbuk ini diizinkan masuk ke mesin?” Aturan singkat untuk membedakan lapisan: segala hal yang dapat dituangkan menjadi “satu nilai ukur resistansi grounding, satu tabel klasifikasi resistansi permukaan, satu kurva peluruhan muatan, dan satu buku catatan inspeksi per shift” termasuk dalam lapisan rekayasa elektrostatik. Tujuannya juga berbeda dari tujuan kelembapan pada 8582—batas atas kelembapan di sana bertujuan mencegah penyerapan air, sedangkan batas bawah kelembapan di sini bertujuan menyediakan jalur pelepasan muatan. Kedua jendela harus diambil irisannya, bukan saling menggantikan.
II. Empat jenis titik ukur dan ambang yang dapat ditentukan
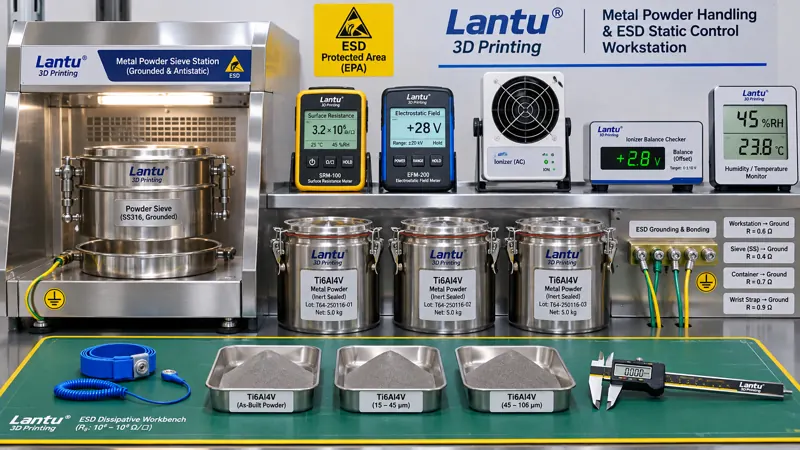
Jenis pertama adalah jalur pelepasan. Protective earth peralatan, meja pengayakan, troli transfer, wadah serbuk, dan alas meja harus diikat secara ekuipotensial. Resistansi sambungan dari titik grounding bersama ke setiap ujung akhir direkomendasikan ≤1 Ω, sedangkan resistansi ke ground pada permukaan kerja antistatis dikendalikan dalam rentang disipatif 10⁵–10⁹ Ω; di bawah 10⁵ Ω perlu dievaluasi risiko sengatan listrik pada personel dan pembatasan arus, sementara di atas 10⁹ Ω pelepasan terlalu lambat dan pada dasarnya setara dengan isolator. Prinsip klasifikasi IEC 61340-5-1 dan ANSI/ESD S20.20 dapat dijadikan rujukan tanpa harus menyalin seluruh sistemnya, tetapi bengkel wajib menuliskan “titik mana yang diukur, alat ukur yang digunakan, frekuensi pengukuran, dan tindakan saat melampaui batas” dalam kartu kerja sendiri. Jenis kedua adalah potensial elektrostatik stasiun kerja, diukur menggunakan medan statis nonkontak pada empat lokasi: mulut penuangan, bagian atas saringan, meja penimbangan, dan sisi dalam pintu ruang penyebaran serbuk. Area di sekitar timbangan elektronik dan sensor sensitif direkomendasikan ≤±100 V, sedangkan stasiun kerja umum ≤±500 V; pembacaan harus diambil saat peralatan beroperasi karena nilai nol ketika mesin berhenti tidak bermakna. Jenis ketiga adalah peluruhan muatan. Ambil sampel alas meja, wadah, dan media filter; waktu peluruhan dari ±1000 V ke ±100 V direkomendasikan ≤2 s, atau catat waktu paruhnya dan tetapkan sebagai baseline. Liner plastik baru, batch kantong filter baru, dan wadah yang baru dibersihkan harus diuji ulang. Jenis keempat adalah netralisasi lingkungan. Kelembapan relatif sebaiknya dipertahankan di atas batas bawah 40% dan diiriskan dengan stabilitas proses pembentukan pada 45%±5%; jendela gabungan dijalankan pada 45%–50%. Ionizer hanya digunakan ketika komponen isolator tidak dapat dihindari, dengan tegangan keseimbangan ≤±35 V dan waktu peluruhan ≤2 s, serta harus dimasukkan ke dalam inspeksi rutin, bukan dilupakan setelah pemasangan.
III. Empat rantai dampak elektrostatik terhadap kualitas pembentukan
Rantai pertama, pengayakan dan penyumbatan saringan: serbuk halus bermuatan menempel pada kawat saringan, menurunkan luas bukaan efektif, sehingga material tertahan di atas saringan salah diklasifikasikan sebagai “serbuk menggumpal” dan jumlah serbuk pemulihan yang dapat digunakan menjadi terlalu rendah. Rantai kedua, penimbangan dan pencampuran: muatan serbuk berubah mengikuti kelembapan lingkungan dan kecepatan transfer, menyebabkan pembacaan timbangan elektronik bergeser tanpa pola sebesar 0,3%–0,8%; rasio pencampuran dan konsumsi bersih per komponen pun menyimpang, lalu mencemari data aktivitas pada kartu biaya dan perhitungan karbon. Rantai ketiga, penyebaran serbuk dan lapisan serbuk: serbuk bermuatan melekat pada tepi depan recoater dan membentuk pita serbuk tipis di tepi pelat dasar, menghasilkan fluktuasi ketebalan lokal pada lapisan serbuk; penyebab balling dan lack of fusion berikutnya kemudian keliru diarahkan ke parameter laser. Rantai keempat, permukaan dan kebersihan: komponen resin dan komponen logam setelah pembersihan mengalami peningkatan penyerapan partikel, pemeriksaan ulang kebersihan saluran internal gagal, dan adhesi sebelum sandblasting atau pelapisan ikut berfluktuasi. Kesamaan keempat rantai ini adalah bahwa gejalanya tampak berada pada empat proses—pengayakan, pengukuran, pembentukan, dan pascaproses—tetapi akar penyebabnya berada di tempat yang sama. Tanpa catatan elektrostatik lintas proses, tim lapangan hanya dapat menyesuaikan parameter satu proses demi satu proses.
IV. Pengendalian rekayasa: pelepasan terlebih dahulu, netralisasi sebagai pengaman
Urutan pengendalian tidak boleh dibalik. Mulailah dengan jalur konduktif: wadah logam, mesin pengayak, troli transfer, dan flensa pipa harus dibonding silang dan di-grounding pada satu titik; dilarang mengganti kabel bonding dengan alasan “sudah disemprot agen antistatis”. Gunakan material disipatif untuk meja kerja dan lantai serta masukkan ke dalam tabel klasifikasi; baki plastik isolator hanya boleh digunakan untuk perputaran singkat dan wajib dilengkapi netralisasi ion. Berikutnya, lakukan klasifikasi bahan wadah dan perkakas: berdasarkan resistansi permukaan, klasifikasikan wadah, liner, sekop, dan bingkai saringan menjadi tiga tingkat—konduktif, disipatif, dan isolator. Tingkat isolator tidak boleh bersentuhan langsung dengan serbuk yang akan masuk mesin; setiap batch komponen baru yang dibeli harus menjalani pemeriksaan sampel resistansi permukaan saat diterima dan menyimpan sampelnya. Ketiga, buat interlock kelembapan dan proses: saat kelembapan di bawah 40% RH, pengayakan dan penuangan dihentikan; proses hanya dapat dilanjutkan setelah kelembapan kembali ke jendela gabungan dan potensial diukur ulang. Stempel waktu kejadian harus dikaitkan dengan perintah kerja shift dan nomor build. Baru setelah itu gunakan perangkat netralisasi aktif seperti ionizer dan batang penghilang statis, dan hanya pada stasiun kerja yang bahannya tidak dapat diubah. Perlu ditekankan bahwa meniup serbuk dengan udara bertekanan merupakan risiko ledakan debu sekaligus proses pembangkitan muatan yang kuat, sehingga tidak boleh digunakan sebagai metode pembersihan serbuk dalam keadaan apa pun.
V. Buku inspeksi per shift dan pelepasan tiga status A/B/C
Disarankan membuat kartu inspeksi enam bidang: nilai kelembapan aktual shift dan nomor pencatat data, nilai maksimum potensial elektrostatik pada empat stasiun kerja, titik dan nilai pemeriksaan sampel resistansi ikatan ekuipotensial, tegangan keseimbangan ionizer, nomor batch serbuk dan nomor build yang terkait dengan pengayakan/penuangan/penimbangan shift tersebut, serta nama petugas inspeksi dan pemeriksa ulang. Penilaian dibagi menjadi tiga status: status A berarti seluruh enam item berada dalam ambang dan diizinkan masuk mesin; status B berarti satu item sedikit melampaui batas, misalnya potensial antara ±500 V hingga ±1000 V atau waktu peluruhan 2–4 s, dan dapat dilepas setelah pengujian ulang dengan frekuensi dua kali lipat serta konfirmasi benda uji standar pertama, dengan batch tersebut diberi penandaan terpisah; status C berarti grounding terputus, kelembapan di bawah 40% RH, potensial melebihi ±1000 V, atau waktu peluruhan lebih dari 4 s. Status ini langsung membekukan penggunaan pada mesin dan mewajibkan penelusuran balik terhadap citra lapisan serbuk, catatan penimbangan, serta hasil kupon uji yang diproses bersama tungku untuk seluruh build yang telah disebarkan sejak titik lulus terakhir. Tidak boleh ada pelepasan bersyarat tanpa bukti kelulusan. Saat pemulihan, grounding dan potensial harus diukur ulang, komponen pertama dibuat ulang, dan disetujui bersama oleh proses serta kualitas; tidak cukup hanya menambahkan satu catatan lalu menyalakan mesin kembali. Buku catatan harus disimpan dengan indeks ganda nomor batch dan nomor peralatan agar setiap produk yang dikirim dapat ditelusuri kembali ke status elektrostatik shift produksinya—bersama dengan batch inspeksi, rantai sertifikat nomor lebur, dan ketertelusuran pengukuran, semuanya membentuk paket bukti penyerahan, bukan sistem terpisah.
VI. Implementasi 30 hari dan kesalahan umum
Minggu pertama adalah pembentukan baseline: ukur empat jenis titik ukur di seluruh bengkel, petakan distribusi stasiun kerja dengan muatan tinggi, dan prioritaskan mulut penuangan serta meja pengayakan. Minggu kedua adalah pemantapan perangkat keras: tambahkan kabel bonding, ganti alas meja dan wadah dengan material disipatif, pasang ionizer pada stasiun isolator, dan verifikasi tegangan keseimbangannya. Minggu ketiga adalah penyusunan kartu dan pelatihan: pasang kartu inspeksi, tabel klasifikasi, kriteria A/B/C, serta prosedur pemulihan; tim operasi dan kualitas masing-masing berlatih sekali untuk pengujian ulang dan persetujuan ganda. Minggu keempat lakukan simulasi penelusuran balik: pilih secara acak satu komponen yang telah dikirim dan minta catatan inspeksi elektrostatik shift, nomor batch serbuk, nomor lapisan build, serta catatan konfirmasi komponen pertama ditampilkan dalam 30 menit, dengan target tingkat kelulusan sekali jalan ≥95%. Ada empat kesalahan umum: menganggap pengendalian elektrostatik telah selesai hanya karena pakaian antistatis dibagikan; menetapkan hanya batas atas kelembapan untuk mencegah penyerapan air tanpa menetapkan batas bawah untuk mencegah akumulasi muatan; hanya mengukur protective earth peralatan tanpa mengukur ujung akhir yang benar-benar bersentuhan dengan serbuk, seperti wadah dan alas meja; serta tidak mengukur ulang resistansi permukaan dan waktu peluruhan setelah mengganti filter, liner, atau bahan pembersih. Semua ini dapat dicegah melalui bidang wajib pada kartu inspeksi.
Kesimpulan
Di bengkel 3D printing, listrik statis selama ini merupakan variabel yang “selalu disebut, tetapi tidak pernah diberi angka”. Memisahkannya dari daftar PPE dan catatan suhu-kelembapan, lalu mendefinisikannya sebagai lima kelompok parameter terukur—jalur pelepasan, resistansi permukaan, potensial elektrostatik, peluruhan muatan, dan batas bawah kelembapan—serta mengaitkan hasil ukur dengan perintah kerja, nomor batch serbuk, dan kriteria pelepasan nomor build, akan melengkapi rantai dari desain hingga penyerahan produk fisik. Bagi lantu3D, nilainya bukan pada bertambahnya beberapa formulir catatan, melainkan pada kemampuan insinyur untuk terlebih dahulu menyingkirkan satu akar penyebab bersama yang dapat diverifikasi ketika penyumbatan saringan, penyimpangan penimbangan, lapisan serbuk terputus-putus, atau penyerapan debu permukaan kembali terjadi, alih-alih berulang kali menyesuaikan parameter di empat proses.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.