
Introducción: una variable de ingeniería reducida a «ropa antiestática»
En los procedimientos operativos de la mayoría de los talleres de impresión 3D, la electricidad estática aparece solo dos veces: en la formación de salud ocupacional, con la indicación de «usar ropa antiestática», y en las normas de limpieza de polvo, con la prohibición de barrer en seco. Sin embargo, los fenómenos realmente difíciles de gestionar en planta no proceden ni de las personas ni de las escobas: el mismo lote de polvo Ti6Al4V presenta, tras el cribado, una deriva de pesaje del 0,3 % al 0,8 %; el polvo recuperado forma anillos en la pared interior de los recipientes de transporte; durante el extendido, aparece una franja discontinua de polvo fino delante del borde de la rasqueta; y las piezas de resina, después de la limpieza, vuelven a atraer una capa de polvo fino. El origen común de estos fenómenos es la carga acumulada por el polvo durante el cribado, el transporte neumático, el vertido y la limpieza por frotado; no obstante, el taller suele carecer de una magnitud medible, un umbral evaluable o un registro trazable al número de build. lantu3D gestiona desde los planos hasta la entrega física como una cadena de ciclo de vida completo. El estado electrostático es una variable de proceso que ha faltado durante mucho tiempo en esa cadena: no es una lista de equipos de protección individual ni un elemento accesorio de los registros de temperatura y humedad, sino un estado de proceso que debe definirse, medirse y liberarse de manera independiente.
I. Definir primero los límites: proteger a las personas, proteger las piezas y definir el alcance de esta capa
El error más frecuente al abordar este tema es incluir directamente la electricidad estática en la prevención de explosiones de polvo de EHS. Los tres ámbitos están relacionados, pero sus sujetos son completamente distintos. La capa EHS responde a preguntas como «¿puede el operario inhalar polvo metálico?, ¿puede sufrir quemaduras por láser?, ¿qué ocurre si una nube de polvo encuentra una fuente de ignición?», y genera listas de EPI, enclavamientos y tarjetas de respuesta ante emergencias. La capa de control ambiental del taller responde a «¿absorberá humedad el polvo a 45 %±5 % de humedad relativa y se vaporizará después en el baño de fusión formando poros?», y genera registros continuos de temperatura y humedad y controles de acceso basados en contenido de humedad. Esta capa responde a «¿se ha disipado la carga acumulada entre el polvo y los recipientes, tamices, tuberías y mesas de trabajo, y con qué fundamento se autoriza que este recipiente de polvo entre en la máquina?». En una frase: pertenece a la capa de ingeniería electrostática todo aquello que pueda expresarse como «un valor medido de resistencia de puesta a tierra, una tabla de clasificación de resistencia superficial, una curva de decaimiento de carga o un registro de inspección por turno». Su finalidad de control de humedad también difiere de la de 8582: allí el límite superior de humedad busca evitar la absorción de humedad; aquí el límite inferior permite crear una vía de disipación de carga. Ambas ventanas deben intersectarse, no sustituirse entre sí.
II. Cuatro tipos de puntos de medición y umbrales evaluables
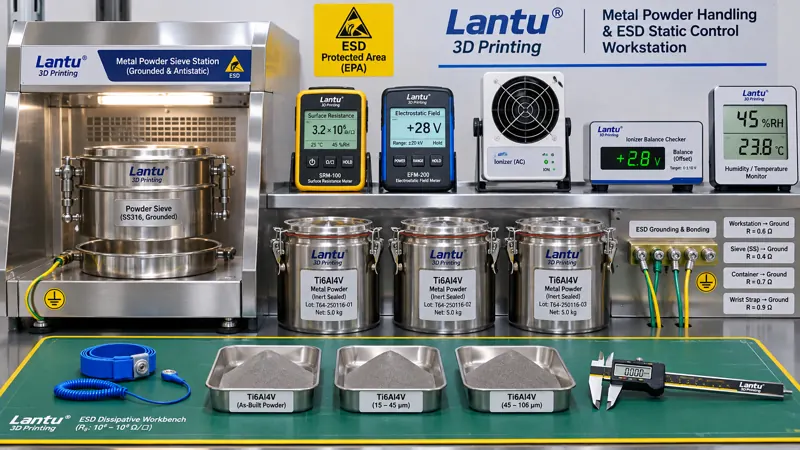
El primer tipo corresponde a la ruta de disipación. La tierra de protección del equipo, la mesa de cribado, los carros de transporte, los recipientes de polvo y las alfombrillas de mesa deben estar conectados equipotencialmente. Se recomienda que la resistencia de conexión entre el punto común de puesta a tierra y cada extremo sea ≤1 Ω, y que la resistencia a tierra de las superficies de trabajo antiestáticas se mantenga en el intervalo disipativo de 10⁵–10⁹ Ω. Por debajo de 10⁵ Ω se debe evaluar el riesgo de descarga eléctrica para las personas y la limitación de corriente; por encima de 10⁹ Ω, la disipación es demasiado lenta y el material equivale a un aislante. Puede tomarse como referencia el enfoque de clasificación de IEC 61340-5-1 y ANSI/ESD S20.20; no es necesario copiar el sistema completo, pero el taller debe establecer en sus propias tarjetas operativas «qué punto medir, con qué instrumento, con qué frecuencia y qué hacer ante una desviación». El segundo tipo es el potencial electrostático del puesto. Debe medirse con un medidor de campo electrostático sin contacto en cuatro ubicaciones: la boca de vertido, la zona sobre el tamiz, la mesa de pesaje y el interior de la puerta de la cámara de extendido. Se recomienda ≤±100 V alrededor de balanzas electrónicas y sensores sensibles, y ≤±500 V para los puestos generales. Las lecturas deben tomarse con el equipo en funcionamiento; una lectura de cero con el equipo detenido no tiene valor. El tercer tipo es el decaimiento de carga. Para muestras de alfombrillas de mesa, recipientes y materiales filtrantes, se recomienda un tiempo ≤2 s para decaer de ±1000 V a ±100 V, o registrar la semivida y congelar una línea base. Los revestimientos plásticos recién sustituidos, las nuevas partidas de bolsas filtrantes y los recipientes recién limpiados deben volver a medirse. El cuarto tipo es la neutralización ambiental. Conviene mantener una humedad relativa mínima del 40 % RH e intersectarla con el 45 %±5 % requerido para la estabilidad de fabricación, aplicando una ventana conjunta de 45 %–50 %. Los ionizadores de aire solo deben utilizarse cuando las piezas aislantes sean inevitables; su tensión de balance debe ser ≤±35 V y su tiempo de decaimiento ≤2 s, además de incluirse en las inspecciones periódicas en lugar de instalarse y olvidarse.
III. Cuatro cadenas mediante las que la electricidad estática afecta a la calidad de fabricación
Primera cadena: cribado y obstrucción de malla. El polvo fino cargado se adhiere a los hilos de la malla, reduce el área efectiva de apertura y hace que el material retenido se clasifique erróneamente como «polvo aglomerado», subestimando así la cantidad utilizable de los lotes recuperados. Segunda cadena: pesaje y formulación. La carga del polvo varía con la humedad ambiental y la velocidad de transporte, provocando una deriva irregular del 0,3 % al 0,8 % en las lecturas de las balanzas electrónicas. Esto distorsiona las proporciones de mezcla y el consumo neto por pieza, contaminando posteriormente los datos de actividad de las fichas de costes y de la contabilidad de carbono. Tercera cadena: extendido de polvo y capa de polvo. El polvo cargado se adhiere al borde delantero de la rasqueta y forma franjas finas en los bordes de la placa base, lo que genera variaciones locales del espesor de capa; la atribución posterior de la esferoidización y la falta de fusión puede dirigirse erróneamente a los parámetros láser. Cuarta cadena: superficie y limpieza. Las piezas de resina y las piezas metálicas limpias presentan una mayor atracción de partículas, no superan las reinspecciones de limpieza de canales internos y muestran variaciones posteriores de adherencia antes del granallado o recubrimiento. El punto común de las cuatro cadenas es que los síntomas parecen pertenecer respectivamente a las etapas de cribado, dosificación, fabricación y posprocesado, mientras que la causa raíz está en el mismo lugar. Sin registros electrostáticos transversales entre etapas, la planta solo puede reajustar parámetros segmento por segmento.
IV. Controles de ingeniería: disipación primero, neutralización como respaldo
El orden de control no debe invertirse. Primero se debe crear una ruta conductiva: conectar mediante puentes eléctricos los recipientes metálicos, las cribadoras, los carros de transporte y las bridas de tuberías, con puesta a tierra en un único punto. Está prohibido sustituir los cables de unión equipotencial por «aplicar un agente antiestático». Las mesas y pavimentos deben ser de materiales disipativos e incluirse en la tabla de clasificación; las bandejas plásticas aislantes solo deben utilizarse para movimientos de corta duración y deben acompañarse de neutralización iónica. A continuación, deben clasificarse los materiales de recipientes y utillajes: según la resistencia superficial, los recipientes, revestimientos, palas y marcos de tamiz se clasifican como conductivos, disipativos o aislantes. Los elementos aislantes no deben entrar directamente en contacto con polvo destinado a introducirse en la máquina; se debe realizar un muestreo de resistencia superficial y conservar muestras de cada lote de nuevos artículos adquiridos. En tercer lugar, se debe establecer un enclavamiento entre humedad y proceso: si la humedad cae por debajo de 40 % RH, deben suspenderse el cribado y el vertido; solo podrán reanudarse una vez recuperada la ventana conjunta y repetida la medición de potencial. La marca de tiempo del evento debe vincularse con la orden de trabajo y el número de build del turno. Solo en cuarto lugar se emplearán dispositivos de neutralización activa, como ionizadores de aire o barras eliminadoras de estática, y únicamente en puestos donde no sea posible cambiar el material. Es importante subrayar que soplar polvo con aire comprimido es tanto un riesgo de explosión de polvo como un proceso de fuerte electrificación; no debe utilizarse como método de limpieza de polvo en ninguna circunstancia.
V. Registro de inspección por turno y liberación en tres estados A/B/C
Se recomienda crear una tarjeta de inspección de seis campos: valor medido de humedad del turno y número de registrador; valor máximo de potencial electrostático en los cuatro puestos; puntos y valores de muestreo de resistencia de conexión equipotencial; tensión de balance del ionizador; lotes de polvo y números de build implicados en el cribado, vertido y pesaje del turno; e inspector y revisor. La evaluación se divide en tres estados. Estado A: los seis elementos se encuentran dentro de los umbrales y se permite la entrada en máquina. Estado B: una única desviación leve —por ejemplo, potencial entre ±500 V y ±1000 V, o tiempo de decaimiento de 2 a 4 s—; se permite la liberación después de repetir la medición con frecuencia duplicada y confirmar una pieza patrón de primera fabricación, pero el lote debe identificarse por separado. Estado C: circuito abierto de puesta a tierra, humedad inferior a 40 % RH, potencial superior a ±1000 V o tiempo de decaimiento superior a 4 s. En este caso se bloquea directamente la entrada en máquina y se revisan las imágenes de capa de polvo, los registros de pesaje y los resultados de las probetas testigo fabricadas desde el último punto conforme de todos los builds ya extendidos. No se permite una liberación por concesión sin evidencia de conformidad. Para recuperar la operación, es obligatorio volver a medir la puesta a tierra y el potencial, rehacer la primera pieza y obtener la doble firma de proceso y calidad; no basta con añadir un registro y reiniciar la máquina. Los registros deben conservarse con doble índice por lote y número de equipo, de modo que cualquier pieza entregada pueda rastrearse hasta el estado electrostático del turno de fabricación. Junto con el lote de inspección, la cadena de certificados de colada y la trazabilidad metrológica, esto constituye el paquete de evidencias de entrega, no un sistema separado.
VI. Implantación en 30 días y errores habituales
La primera semana se establece la línea base: medir los cuatro tipos de puntos en todo el taller, elaborar un mapa de puestos de alta carga y priorizar la boca de vertido y la mesa de cribado. La segunda semana se consolidan los elementos físicos: instalar puentes eléctricos, sustituir alfombrillas y recipientes por versiones disipativas, equipar los puestos aislantes con ionizadores y verificar su tensión de balance. La tercera semana se redactan las tarjetas y se forma al personal: colocar en el área las tarjetas de inspección, la tabla de clasificación, los criterios A/B/C y el proceso de recuperación; operaciones y calidad deben practicar por separado una repetición de mediciones y la doble firma. La cuarta semana se realiza un simulacro de trazabilidad inversa: seleccionar aleatoriamente una pieza ya entregada y exigir que, en un plazo de 30 minutos, se recuperen la inspección electrostática del turno, el lote de polvo, el número de capa del build y el registro de confirmación de primera pieza. El objetivo de aprobación en el primer intento es ≥95 %. Hay cuatro errores habituales: considerar completado el control electrostático por haber entregado ropa antiestática; establecer solo un límite superior de humedad para evitar absorción, sin un límite inferior para evitar acumulación; medir únicamente la tierra de protección del equipo y no los extremos que realmente contactan con el polvo, como recipientes y alfombrillas; y no volver a medir la resistencia superficial ni el tiempo de decaimiento tras cambiar filtros, revestimientos o agentes de limpieza. Todos ellos pueden bloquearse mediante campos obligatorios en la tarjeta de inspección.
Conclusión
Durante mucho tiempo, la electricidad estática en los talleres de impresión 3D ha sido una variable «que todo el mundo menciona, pero a la que nadie asigna un valor». Separarla de las listas de EPI y los registros de temperatura y humedad, definirla mediante cinco grupos medibles —ruta de disipación, resistencia superficial, potencial electrostático, decaimiento de carga y límite inferior de humedad— y vincular los resultados de medición a órdenes de trabajo, lotes de polvo y números de build como criterios de liberación permite completar esta cadena desde el diseño hasta la entrega física. Para lantu3D, el valor no reside en añadir varios formularios de registro, sino en que, cuando vuelvan a aparecer obstrucciones de tamiz, desviaciones de pesaje, discontinuidades de capa de polvo o atracción superficial de partículas, los ingenieros puedan descartar primero una causa raíz común y verificable, en lugar de ajustar repetidamente parámetros en cuatro etapas diferentes.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.