
Giriş: Tek bir antistatik giysi ifadesiyle geçiştirilen mühendislik değişkeni
Çoğu 3D baskı atölyesinin çalışma talimatında statik elektrik yalnızca iki kez yer alır: iş sağlığı eğitimindeki antistatik giysi giyme maddesi ve toz temizleme prosedüründeki kuru süpürmenin yasaklanması maddesi. Ancak sahada gerçekten yönetilmesi zor olan olaylar ne insanlardan ne de süpürgelerden kaynaklanır: aynı Ti6Al4V toz lotunda eleme sonrasında %0,3 ila %0,8 tartım sapması, geri kazanılmış tozun transfer kabı iç duvarında halka oluşturması, toz serme sırasında sıyırıcı önünde kesintili ince toz şeritleri görülmesi ve reçine parçalarının temizlikten sonra yeniden ince toz çekmesi gibi durumlar bunlara örnektir. Bu olayların ortak kaynağı, tozun eleme, pnömatik taşıma, boşaltma ve silme işlemleri sırasında biriktirdiği yüktür. Buna karşın atölyede çoğu zaman ne ölçülebilir bir değer, ne karar verilebilir bir eşik, ne de build numarasına kadar izlenebilen bir kayıt bulunur. lantu3D, çizimden fiziksel teslimata kadar olan süreci yaşam döngüsü zinciri olarak yönetir. Elektrostatik durum, bu zincirde uzun süredir eksik kalan bir proses değişkenidir: ne bir kişisel koruyucu donanım listesi ne de sıcaklık-nem kaydının ikincil unsurudur; bağımsız olarak tanımlanması, ölçülmesi ve serbest bırakılması gereken bir proses durumudur.
1. Önce sınırları belirleyin: insanı koruyan, parçayı koruyan ve bu katmanın yönettiği konular
Konu seçilirken en sık yapılan hata, statiği doğrudan EHS kapsamındaki toz patlaması riskiyle birleştirmektir. Bu üç alan birbirine yakın olsa da odakları tamamen farklıdır. EHS katmanı, operatörün metal tozu soluyup solumayacağını, lazer yanığı riski bulunup bulunmadığını ve bir toz bulutunun ateşleme kaynağıyla karşılaşması halinde ne yapılacağını ele alır; çıktıları KKD listeleri, emniyet kilitlemeleri ve acil durum kartlarıdır. Atölye çevre kontrol katmanı, %45±5 bağıl nemde tozun nem çekip çekmeyeceğini ve bunun ergiyik havuzunda buharlaşarak gözenek oluşturup oluşturmayacağını ele alır; çıktıları sürekli sıcaklık-nem kayıtları ve nem içeriği giriş kontrolleridir. Bu katmanın sorusu ise şudur: Toz, kaplar, elekler, boru hatları ve tezgâhlar arasında biriken yük boşaltılmış mıdır ve hangi kanıtla bu toz kabının makineye yüklenmesine izin verilir? Katman ayrımı tek cümleyle yapılabilir: bir topraklama direnci ölçümüne, yüzey direnci sınıflandırma tablosuna, yük boşalma eğrisine ve vardiya bazlı kontrol kayıtlarına indirgenebilen konu elektrostatik mühendisliği katmanına aittir. Bunun 8582 kapsamındaki nem hedefinden de farkı vardır: oradaki üst nem sınırı nem emilimini önlemek içindir; buradaki alt nem sınırı ise yük boşalmasına kanal sağlamaktır. İki pencere birbirinin yerine geçmez, kesişimleri kullanılmalıdır.
2. Dört ölçüm noktası sınıfı ve karar verilebilir eşikler
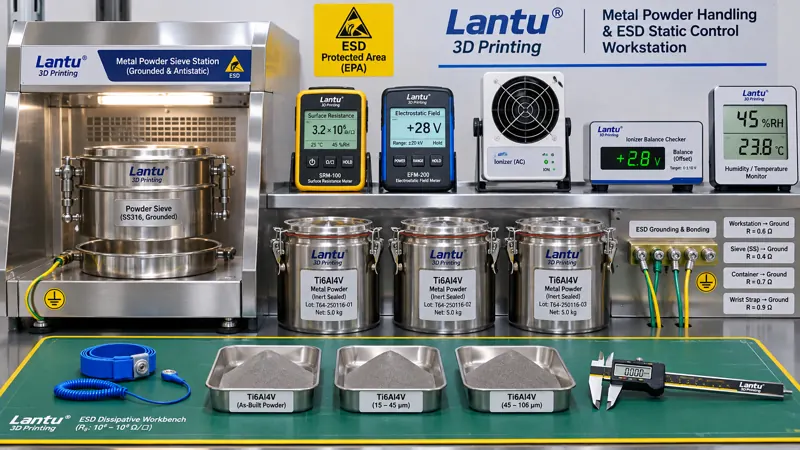
İlk sınıf boşalma yoludur. Ekipman koruyucu topraklaması, eleme tezgâhı, transfer arabası, toz kapları ve tezgâh paspasları eşpotansiyel olarak bağlanmalıdır. Ortak topraklama noktasından her uç noktaya bağlantı direncinin ≤1 Ω olması önerilir; antistatik çalışma yüzeylerinin toprağa direnci ise 10⁵–10⁹ Ω dağıtıcı aralığında tutulmalıdır. 10⁵ Ω altındaki değerlerde personel elektrik çarpması ve akım sınırlaması değerlendirilmelidir; 10⁹ Ω üzerindeki değerlerde ise boşalma çok yavaştır ve yüzey fiilen yalıtkan davranır. IEC 61340-5-1 ve ANSI/ESD S20.20 standartlarının sınıflandırma yaklaşımı referans alınabilir. Ancak tüm sistemi aynen kopyalamak gerekmez; hangi noktanın, hangi cihazla, ne sıklıkta ölçüleceği ve tolerans dışı durumda ne yapılacağı atölyenin kendi çalışma kartında açıkça belirtilmelidir. İkinci sınıf iş istasyonu elektrostatik potansiyelidir. Temassız elektrostatik alan ölçer kullanılarak boşaltma ağzı, eleğin üst kısmı, tartım tezgâhı ve toz serme haznesi kapağının iç tarafında ölçüm yapılmalıdır. Hassas elektronik teraziler ve sensörlerin çevresinde ≤±100 V, genel iş istasyonlarında ise ≤±500 V önerilir. Okumalar ekipman çalışırken alınmalıdır; duruş halindeki sıfır okumalarının anlamı yoktur. Üçüncü sınıf yük boşalma süresidir. Tezgâh paspasları, kaplar ve filtre malzemelerinden alınan numunelerde ±1000 V'tan ±100 V'a düşüş süresinin ≤2 s olması önerilir; alternatif olarak yarı ömür kaydedilip referans değer sabitlenebilir. Yeni plastik astarlar, yeni filtre torbası lotları ve yeni temizlenmiş kaplar mutlaka yeniden ölçülmelidir. Dördüncü sınıf ortam nötralizasyonudur. Bağıl nem %40 RH alt sınırının üzerinde tutulmalı ve şekillendirme kararlılığı için gerekli %45±5 aralığıyla kesiştirilerek %45–%50 ortak penceresi uygulanmalıdır. İyon fanları yalnızca yalıtkan parçaların kaçınılmaz olduğu durumlarda kullanılmalıdır; denge gerilimi ≤±35 V, boşalma süresi ≤2 s olmalı ve cihazlar kurulduktan sonra unutulmak yerine rutin kontrole dahil edilmelidir.
3. Statiğin şekillendirme kalitesini etkilediği dört zincir
Birinci zincir, eleme ve elek tıkanmasıdır: yüklü ince toz, elek tel çapı üzerinde tutunur; etkin açık alan oranı düşer ve elek üstünde kalan malzeme yanlışlıkla topaklaşmış toz olarak değerlendirilir. Böylece geri kazanılmış lotun kullanılabilir miktarı olduğundan düşük hesaplanır. İkinci zincir, tartım ve karışımdır: toz yükü ortam nemi ve taşıma hızına bağlı olarak değişir; elektronik terazi okumalarında düzensiz %0,3–%0,8 sapmalar oluşur. Karışım oranı ve parça başına net tüketim bozulur; bunun sonucunda maliyet kartları ve karbon hesaplamasının faaliyet verileri etkilenir. Üçüncü zincir, toz serme ve toz tabakasıdır: yüklü toz sıyırıcı ön kenarında yapışır ve altlık kenarlarında ince toz şeritleri oluşturur. Toz tabakasının yerel kalınlığı dalgalanır; sonraki küreleşme ve ergimeme kusurları yanlışlıkla lazer parametrelerine bağlanabilir. Dördüncü zincir, yüzey ve temizliktir: reçine parçalar ve temizlenmiş metal parçalar daha fazla toz çeker; iç akış kanalı temizliği yeniden kontrolde başarısız olur ve kumlama veya kaplama öncesi yapışma performansı dalgalanır. Bu dört zincirin ortak yönü şudur: belirtiler eleme, ölçüm, şekillendirme ve son işlem olmak üzere dört ayrı prosese ait görünür; ancak kök neden aynıdır. Prosesler arası elektrostatik kayıtlar olmadan saha ekipleri her aşamada parametreleri tekrar tekrar ayarlamak zorunda kalır.
4. Mühendislik kontrolleri: önce boşaltma, ardından nötralizasyon
Kontrol sırası tersine çevrilmemelidir. Önce iletken yol oluşturulmalıdır: metal kaplar, eleme makineleri, transfer arabaları ve boru hattı flanşları köprüleme ile tek noktadan topraklanmalıdır. Antistatik sprey uygulamak, köprüleme kablosunun yerine geçmez. Tezgâhlar ve zeminler dağıtıcı malzemeden seçilmeli ve sınıflandırma tablosuna dahil edilmelidir. Yalıtkan plastik tepsiler yalnızca kısa süreli transferde kullanılmalı ve iyonik nötralizasyonla desteklenmelidir. Ardından kap ve takım malzemeleri sınıflandırılmalıdır: kaplar, astarlar, kürekler ve elek çerçeveleri yüzey dirençlerine göre iletken, dağıtıcı ve yalıtkan olmak üzere üç sınıfa ayrılmalıdır. Yalıtkan sınıf, makineye yüklenecek tozla doğrudan temas etmemelidir. Her yeni satın alma lotunda yüzey direnci örnekleme yoluyla doğrulanmalı ve numune saklanmalıdır. Üçüncü olarak nem ve proses kilitlemesi uygulanmalıdır: nem %40 RH altına düştüğünde eleme ve boşaltma durdurulmalı; ortak pencereye dönülüp potansiyel yeniden ölçülmeden prosese devam edilmemelidir. Olay zaman damgası, ilgili vardiya iş emri ve build numarasıyla ilişkilendirilmelidir. Ancak dördüncü aşamada iyon fanları, statik giderme çubukları ve benzeri aktif nötralizasyon cihazları kullanılmalı; bunlar sadece malzeme değiştirilemeyen istasyonlarda devreye alınmalıdır. Tozu basınçlı havayla üflemenin hem toz patlaması riski yarattığı hem de güçlü bir yüklenme prosesi olduğu özellikle vurgulanmalıdır; hiçbir koşulda toz temizleme yöntemi olarak kullanılmamalıdır.
5. Vardiya bazlı kontrol kaydı ve A/B/C üç durumlu serbest bırakma
Altı alanlı bir kontrol kartı oluşturulması önerilir: vardiya nem ölçüm değeri ve kayıt cihazı numarası; dört iş istasyonundaki maksimum elektrostatik potansiyel; eşpotansiyel bağlantı direnci için örnekleme noktaları ve ölçüm değerleri; iyon fanı denge gerilimi; o vardiyadaki eleme, boşaltma ve tartım işlemlerinde kullanılan toz lotları ile build numaraları; kontrolü yapan ve doğrulayan personel. Karar üç duruma ayrılır. A durumu, altı maddenin tamamının eşik içinde olduğu durumdur ve makineye yüklemeye izin verilir. B durumu, tek bir maddede küçük sapma bulunmasıdır; örneğin potansiyelin ±500 V ile ±1000 V arasında olması veya boşalma süresinin 2–4 s olması. Bu durumda iki kat sıklıkta tekrar ölçüm ve ilk parça standart numunesi doğrulamasından sonra serbest bırakma yapılabilir; ilgili lot ayrıca işaretlenmelidir. C durumu ise topraklama devresinin açık olması, nemin %40 RH altına düşmesi, potansiyelin ±1000 V'u aşması veya boşalma süresinin 4 s'yi geçmesidir. Makineye yükleme doğrudan dondurulmalı; son uygun noktadan itibaren toz serilmiş tüm build'lerin katman görüntüleri, tartım kayıtları ve fırınla birlikte işlenen numune sonuçları geriye dönük incelenmelidir. Uygunluk kanıtı olmadan koşullu serbest bırakma yapılmamalıdır. Prosese dönüşte topraklama ve potansiyel yeniden ölçülmeli, ilk parça yeniden üretilmeli ve proses ile kalite ekipleri çift imza vermelidir; yalnızca eksik bir kayıt eklenerek makine yeniden çalıştırılmamalıdır. Kayıtlar hem lot numarası hem ekipman numarasıyla indekslenerek saklanmalıdır. Böylece her teslim edilen parça, ilgili vardiyanın elektrostatik durumuna kadar izlenebilir. Bu kayıtlar, muayene lotları, fırın sertifikası zincirleri ve ölçüm izlenebilirliğiyle birlikte ayrı bir sistem değil, teslimat kanıt paketinin parçasını oluşturur.
6. 30 günde uygulama ve yaygın hatalar
İlk hafta temel durum belirlenmelidir: dört ölçüm noktası sınıfı tüm atölyede bir kez ölçülmeli, yüksek yüklenmeli istasyonların dağılımı çıkarılmalı ve öncelik boşaltma ağzı ile eleme tezgâhına verilmelidir. İkinci hafta donanım sabitlenmelidir: köprüleme kabloları tamamlanmalı, dağıtıcı tezgâh paspasları ve kaplar kullanılmalı, yalıtkan istasyonlara iyon fanı takılmalı ve denge gerilimi doğrulanmalıdır. Üçüncü hafta çalışma kartları hazırlanmalı ve eğitim verilmelidir: kontrol kartı, sınıflandırma tablosu, A/B/C karar kuralları ve geri dönüş prosedürü görünür şekilde yerleştirilmeli; operasyon ve kalite ekipleri tekrar ölçüm ile çift imza uygulamasını ayrı ayrı tatbik etmelidir. Dördüncü hafta bir geriye izleme tatbikatı yapılmalıdır: rastgele teslim edilmiş bir parça seçilmeli ve 30 dakika içinde ilgili vardiyanın elektrostatik kontrol kaydı, toz lotu, build katman numarası ve ilk parça doğrulama kaydı bulunabilmelidir. İlk denemede başarı hedefi ≥%95 olmalıdır. Dört yaygın hata vardır: antistatik giysi dağıtımını elektrostatik kontrolün tamamlanması saymak; nem emilimini önlemek için yalnızca üst nem sınırı koyup yük birikimini önlemek için alt sınır tanımlamamak; yalnızca ekipman koruyucu topraklamasını ölçüp tozla gerçek temas eden kaplar ve tezgâh paspasları gibi uç noktaları ölçmemek; elek, astar veya temizlik maddesi değiştirildiğinde yüzey direncini ve boşalma süresini yeniden ölçmemek. Bunların tamamı kontrol kartındaki zorunlu alanlarla engellenebilir.
Sonuç
Statik elektrik, 3D baskı atölyelerinde uzun süredir herkesin bir kez söz ettiği ancak kimsenin sayısal bir değer vermediği bir değişkendir. Onu KKD listeleri ve sıcaklık-nem kayıtlarından ayırarak boşalma yolu, yüzey direnci, elektrostatik potansiyel, yük boşalması ve nem alt sınırı olmak üzere beş ölçülebilir grupta tanımlamak; ardından ölçüm sonuçlarını iş emri, toz lotu ve build numarasıyla ilişkilendirilmiş serbest bırakma kriterlerine bağlamak, tasarımdan fiziksel teslimata uzanan zinciri tamamlar. lantu3D için değer, birkaç ilave kayıt formu oluşturmak değildir. Asıl değer; elek tıkanması, tartım sapması, toz tabakası kesintisi veya yüzeyde toz tutunması yeniden ortaya çıktığında mühendislerin dört proses aşamasında tekrar tekrar parametre ayarlamak yerine önce doğrulanabilir ortak bir kök nedeni dışlayabilmesidir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.