
はじめに:「帯電防止服」の一言で済まされる工学変数
多くの3Dプリンティング工場の作業文書において、静電気が登場するのは二度だけです。労働安全衛生教育における「帯電防止服を着用する」と、粉じん清掃規程における「乾式清掃を禁止する」です。しかし、現場で実際に対処が難しい現象は、人やほうきに起因するものではありません。同一ロットのTi6Al4V粉末で、ふるい分け後に計量値が0.3~0.8%変動する、回収粉が搬送容器の内壁にリング状に付着する、粉末敷設時にリコータ先端前方へ断続的な薄い粉末帯が生じる、樹脂部品が洗浄後に再び微細粉じんを吸着するといった現象です。これらに共通する上流要因は、ふるい分け、空気輸送、投入、拭き取りの過程で粉末に蓄積する電荷です。それにもかかわらず、工場には測定可能な量、判定可能なしきい値、build番号まで追跡できる記録がない場合が少なくありません。Blueprint 3Dは、図面から実製品の納入までをライフサイクル全体の連鎖として管理しています。静電気状態は、この連鎖に長く欠けていた工程変数です。これは個人用保護具の一覧でも、温湿度記録の付属項目でもなく、独立して定義、測定、リリースすべき工程状態です。
一、まず境界を明確にする:人の保護、部品の保護、そして本階層が扱うこと
このテーマで最も陥りやすい誤りは、静電気をそのままEHSの粉じん爆発対策に分類することです。これらは確かに隣接しますが、対象は完全に異なります。EHS層が答えるのは、「作業者が金属粉末を吸入しないか、レーザー熱傷を負わないか、粉じん雲が着火源に遭遇した場合にどうするか」であり、その成果物はPPE一覧、インターロック、緊急対応カードです。工場環境管理層が答えるのは、「相対湿度45%±5%で粉末が吸湿し、溶融池で蒸発して気孔になるか」であり、その成果物は温湿度の連続記録と含水率ゲートです。本階層が答えるのは、「粉末と容器、スクリーン、配管、作業台の間に蓄積した電荷が放電されているか、何を根拠にこの粉末容器を装置へ投入してよいと判断するか」です。階層を一言で判別するなら、「接地抵抗の実測値、表面抵抗の分類表、電荷減衰曲線、シフトごとの点検台帳」に落とし込めるものが、静電気工学の階層です。また、8582における湿度の目的とも異なります。そちらの湿度上限は吸湿防止のためであり、ここでの湿度下限は電荷の放電経路を確保するためです。両者は代替関係ではなく、管理範囲の共通部分を採用する必要があります。
二、4種類の測定点と判定可能なしきい値
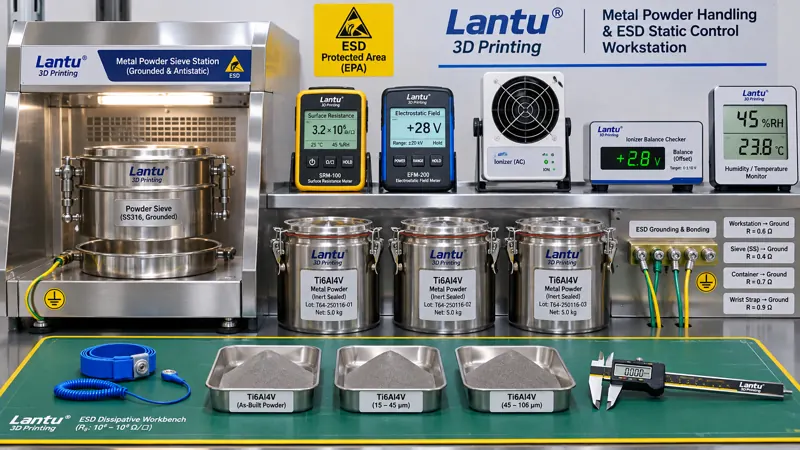
第1は放電経路です。設備保護接地、ふるい分け台、搬送台車、粉末容器、作業マットは等電位ボンディングを実施し、共通接地点から各末端までの接続抵抗は≤1Ωを推奨します。帯電防止作業面の対地抵抗は、10⁵~10⁹Ωの散逸領域に管理します。10⁵Ω未満では人体感電および電流制限を評価する必要があり、10⁹Ωを超えると放電が遅すぎ、実質的に絶縁体と同等になります。IEC 61340-5-1およびANSI/ESD S20.20の分類思想を参照すればよく、体系全体をそのまま導入する必要はありません。ただし、「どこを測るか、何の計測器を使うか、どの頻度で測るか、逸脱時にどう対処するか」は、工場独自の作業カードに明記しなければなりません。第2は作業位置の静電電位です。非接触式静電界計を用い、投入部、スクリーン上方、計量台面、粉末敷設チャンバー扉内側の4箇所を測定します。高感度の電子はかりおよびセンサー周辺は≤±100V、一般作業位置は≤±500Vを推奨します。測定値は設備稼働状態で取得しなければならず、停止中のゼロ表示には意味がありません。第3は電荷減衰です。作業マット、容器、ろ材をサンプリングし、±1000Vから±100Vまでの減衰時間を≤2秒とすることを推奨します。あるいは半減期を記録して基準値を固定します。新しいプラスチック製ライナー、新ロットのフィルターバッグ、洗浄済み容器は、必ず再測定します。第4は環境中和です。相対湿度は40%RH以上を維持し、造形安定性の45%±5%との共通範囲として45~50%で運用します。イオナイザーは、絶縁部品の使用が避けられない場合にのみ用い、イオンバランス電圧≤±35V、減衰時間≤2秒とし、設置後に放置せず点検対象に組み込みます。
三、静電気が造形品質に影響する4つの連鎖
第1の連鎖は、ふるい分けと目詰まりです。帯電した微粉がスクリーンの線径部に吸着し、有効開口率が低下します。その結果、スクリーン上の残留物が「凝集粉」と誤判定され、回収ロットの使用可能量が過小評価されます。第2の連鎖は、計量と配合です。粉末の帯電量は環境湿度や搬送速度によって変化し、電子はかりの表示に0.3~0.8%の不規則な変動が生じます。配合比と部品単位の正味消費量が歪み、原価表およびカーボンフットプリント算定の活動データまで汚染されます。第3の連鎖は、粉末敷設と粉末層です。帯電粉末はリコータ先端に付着し、基板端部には薄い粉末帯を形成します。粉末層の局所的な厚さが変動し、その後のボーリングや未溶融の原因がレーザーパラメータに誤って帰属されることになります。第4の連鎖は、表面と清浄度です。樹脂部品および洗浄後の金属部品では粉じん吸着が増加し、内部流路の清浄度再検査が不合格となり、ブラスト処理やコーティング前の密着性も変動します。4つの連鎖に共通するのは、現象がふるい分け、計量、造形、後処理という4工程に分かれて見える一方、根本原因は同じ場所にあることです。工程横断の静電気記録がなければ、現場では各工程で個別にパラメータを調整するしかありません。
四、工学的管理:放電を優先し、中和は補完とする
管理の順序を逆にしてはなりません。まず導電経路を整備します。金属容器、ふるい分け機、搬送台車、配管フランジをボンディングし、単一点接地します。「帯電防止剤をスプレーした」ことをボンディング線の代わりにしてはなりません。作業台および床面には散逸性材料を採用して分類表に登録し、絶縁性プラスチックトレーは短時間の一時搬送に限定し、必ずイオン中和を併用します。次に、容器および治具材料を分類します。表面抵抗に基づき、容器、ライナー、スコップ、スクリーンフレームを導電性、散逸性、絶縁性の3区分に分けます。絶縁性区分のものは、装置投入予定の粉末と直接接触させてはなりません。新規購入品はロットごとに受入時の表面抵抗を抜取検査し、サンプルを保管します。第3に、湿度と工程をインターロックさせます。湿度が40%RH未満になった場合は、ふるい分けと投入を停止します。共通管理範囲へ回復し、電位を再測定した後にのみ再開可能とします。事象のタイムスタンプは当該シフトの作業指図およびbuild番号に紐付けます。第4として初めて、イオナイザーや除電バーなどの能動中和装置を使用します。ただし、材料変更ができない作業位置に限定します。圧縮空気で粉末を吹き飛ばす行為は、粉じん爆発リスクであると同時に強い帯電を生む工程でもあるため、いかなる場合も粉末除去手段として使用してはなりません。
五、シフトごとの点検台帳とA/B/Cの3状態リリース
6項目からなる点検カードの作成を推奨します。すなわち、シフト中の湿度実測値と記録計番号、4作業位置における静電電位の最大値、等電位ボンディング抵抗の抜取測定点および値、イオナイザーのイオンバランス電圧、当該シフトのふるい分け・投入・計量に関係する粉末ロット番号およびbuild番号、点検者と確認者です。判定は3状態に分けます。A状態は6項目すべてがしきい値内であり、装置投入を許可します。B状態は単一項目の軽微な逸脱です。例えば、電位が±500~±1000V、または減衰時間が2~4秒の場合です。測定頻度を倍増し、初品標準サンプルによる確認後にリリースを許可しますが、当該ロットには個別の識別を付与します。C状態は、接地回路の断線、湿度40%RH未満、電位が±1000V超、または減衰時間4秒超です。この場合、装置投入を直ちに凍結し、直前の合格点以降に粉末を敷設したすべてのbuildについて、粉末層画像、計量記録、同炉試験片の結果を遡及確認します。適合を裏付ける証拠が得られない限り、特別採用でのリリースは認めません。復旧時には、接地と電位の再測定、初品の再実施、工程部門と品質部門による二重承認が必要です。記録を一行追加するだけで設備を再稼働させてはなりません。台帳は粉末ロット番号と設備番号の二重インデックスで保管し、すべての納入品から当該シフトの静電気状態を遡及できるようにします。これは検査ロット、炉次証明書チェーン、計量トレーサビリティとともに納入証拠パッケージを構成するものであり、別個の管理体系を新設するものではありません。
六、30日間での導入とよくある誤解
第1週は基準値を取得します。工場全体で4種類の測定点を一巡測定し、高帯電作業位置の分布を可視化します。投入部とふるい分け台を優先的に改善します。第2週はハードウェアを固定化します。ボンディング線を追加し、散逸性作業マットおよび容器へ交換し、絶縁性作業位置にイオナイザーを設置してイオンバランス電圧を検証します。第3週はカード作成と教育を実施します。点検カード、分類表、A/B/C判定基準、復旧手順を掲示し、作業部門と品質部門がそれぞれ再測定と二重承認を一度ずつ訓練します。第4週は遡及確認訓練を実施します。すでに納入済みの部品を無作為に1件抽出し、30分以内に当該シフトの静電気点検記録、粉末ロット番号、build層番号、初品確認記録を提示できることを求めます。一回合格率の目標は≥95%です。よくある誤解は4つあります。「帯電防止服を支給した」ことを静電気管理の完了とみなすこと、湿度には吸湿防止の上限だけを設定し蓄積防止の下限を設けないこと、設備保護接地だけを測定し粉末と実際に接触する容器や作業マットなどの末端を測定しないこと、フィルター、ライナー、洗浄剤を変更した後に表面抵抗と減衰時間を再測定しないことです。これらはすべて、点検カードの必須項目によって防止できます。
まとめ
3Dプリンティング工場において、静電気は長年にわたり「誰もが一言は触れるが、数値を与えない」変数でした。これをPPE一覧と温湿度記録から切り離し、放電経路、表面抵抗、静電電位、電荷減衰、湿度下限という5群の測定可能な項目として定義し、その測定結果を作業指図、粉末ロット番号、build番号のリリース判定に結び付けて初めて、設計から実製品納入までの連鎖が完成します。Blueprint 3Dにとっての価値は、記録票が数枚増えることではありません。ふるいの目詰まり、計量ドリフト、粉末層の途切れ、表面への粉じん吸着が再発した際に、エンジニアが検証可能な共通根本原因を最初に除外でき、4工程でパラメータ調整を繰り返さずに済むことにあります。