
Mở đầu: biến số kỹ thuật thường bị bỏ qua bằng một câu “quần áo chống tĩnh điện”
Trong tài liệu vận hành của phần lớn xưởng in 3D, tĩnh điện chỉ xuất hiện hai lần: “mặc quần áo chống tĩnh điện” trong đào tạo an toàn sức khỏe nghề nghiệp và “cấm quét khô” trong quy định vệ sinh bụi. Tuy nhiên, các hiện tượng thực sự khó xử lý tại hiện trường không xuất phát từ con người hay cây chổi: cùng một lô bột Ti6Al4V có giá trị cân sau sàng dao động 0,3% đến 0,8%; bột thu hồi tạo vòng bám trên thành trong của thùng chuyển; mép trước dao gạt xuất hiện dải bột mỏng gián đoạn khi rải bột; chi tiết nhựa sau làm sạch lại hút thêm một lớp bụi mịn. Thượng nguồn chung của các hiện tượng này là điện tích tích lũy trong bột khi sàng, vận chuyển khí động, đổ liệu và lau chùi, trong khi xưởng thường không có một đại lượng có thể đo, một ngưỡng có thể đánh giá hoặc hồ sơ nào truy xuất được tới số build. lantu3D quản lý chuỗi từ bản vẽ đến giao sản phẩm vật lý như một vòng đời hoàn chỉnh; trạng thái tĩnh điện chính là một biến số quá trình đã vắng mặt từ lâu trong chuỗi này. Đây không phải là hạng mục trong danh sách thiết bị bảo hộ cá nhân, cũng không phải phần phụ của hồ sơ nhiệt độ-độ ẩm, mà là trạng thái công đoạn cần được xác định, đo lường và phê duyệt độc lập.
I. Trước hết cần phân định ranh giới: bảo vệ con người, bảo vệ chi tiết và phạm vi của lớp kiểm soát này
Sai lầm dễ gặp nhất khi lựa chọn chủ đề là xếp trực tiếp tĩnh điện vào phòng chống cháy nổ bụi thuộc EHS. Ba nội dung này thực sự liền kề, nhưng đối tượng trọng tâm hoàn toàn khác nhau. Lớp EHS trả lời các câu hỏi như “người vận hành có hít phải bột kim loại không, có bị laser gây bỏng không, phải làm gì khi đám mây bụi gặp nguồn cháy”; đầu ra là danh mục PPE, liên động an toàn và thẻ hướng dẫn ứng phó khẩn cấp. Lớp kiểm soát môi trường xưởng trả lời “ở độ ẩm tương đối 45%±5%, bột có hút ẩm và sau đó hóa hơi trong bể nóng chảy để tạo lỗ khí hay không”; đầu ra là hồ sơ liên tục về nhiệt độ-độ ẩm và kiểm soát hàm lượng nước. Lớp này trả lời: “điện tích tích lũy giữa bột với thùng chứa, lưới sàng, đường ống và mặt bàn đã được tiêu tán chưa, và dựa vào đâu để cho phép thùng bột này đưa lên máy”. Một câu để phân định: nội dung nào có thể quy về “một giá trị điện trở nối đất thực đo, một bảng phân cấp điện trở bề mặt, một đường cong suy giảm điện tích, một sổ kiểm tra theo ca” thì thuộc lớp kỹ thuật tĩnh điện. Mục tiêu độ ẩm ở đây cũng khác với mục tiêu độ ẩm của 8582: giới hạn trên ở đó nhằm ngăn hút ẩm, còn giới hạn dưới tại đây nhằm tạo đường tiêu tán điện tích; hai cửa sổ phải lấy phần giao nhau chứ không thay thế lẫn nhau.
II. Bốn nhóm điểm đo và ngưỡng có thể đánh giá
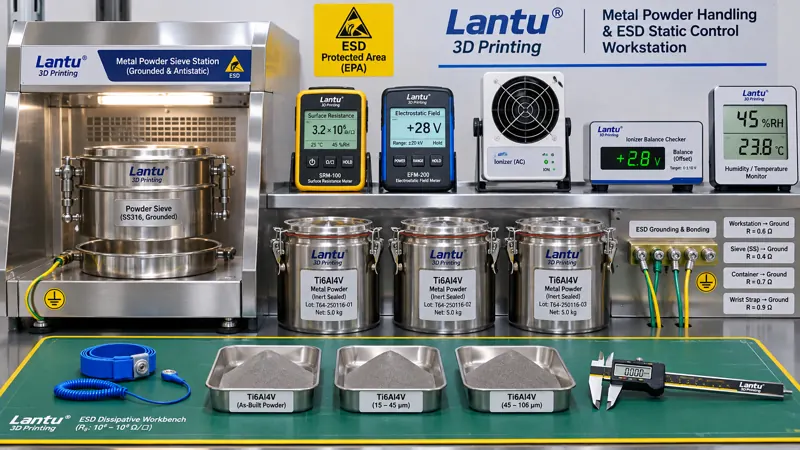
Nhóm thứ nhất là đường tiêu tán. Dây tiếp địa bảo vệ thiết bị, bàn sàng, xe chuyển, thùng bột và thảm bàn phải được liên kết đẳng thế; điện trở kết nối từ điểm tiếp địa chung đến từng đầu cuối nên ≤1 Ω, còn điện trở xuống đất của bề mặt làm việc chống tĩnh điện được kiểm soát trong vùng tiêu tán 10⁵–10⁹ Ω. Dưới 10⁵ Ω cần đánh giá nguy cơ điện giật và khả năng hạn dòng đối với nhân sự; trên 10⁹ Ω, tốc độ tiêu tán quá chậm và về thực chất tương đương vật liệu cách điện. Có thể tham khảo tư duy phân cấp của IEC 61340-5-1 và ANSI/ESD S20.20 mà không cần sao chép toàn bộ hệ thống, nhưng bắt buộc phải chuyển các nội dung “đo điểm nào, dùng thiết bị gì, đo bao lâu một lần, xử lý thế nào khi vượt sai lệch” thành thẻ công việc riêng của xưởng. Nhóm thứ hai là điện thế tĩnh điện tại vị trí làm việc: dùng máy đo trường tĩnh điện không tiếp xúc đo tại miệng đổ liệu, phía trên lưới sàng, mặt bàn cân và mặt trong cửa buồng rải bột. Khu vực quanh cân điện tử và cảm biến nhạy cảm nên ≤±100 V, còn vị trí làm việc thông thường ≤±500 V; số đọc phải được lấy khi thiết bị đang vận hành, vì số 0 khi dừng máy không có ý nghĩa. Nhóm thứ ba là suy giảm điện tích: lấy mẫu thảm bàn, thùng chứa và vật liệu lọc; thời gian suy giảm từ ±1000 V xuống ±100 V nên ≤2 giây, hoặc ghi nhận chu kỳ bán rã và cố định đường cơ sở. Lớp lót nhựa mới thay, túi lọc thuộc lô mới và thùng chứa vừa được làm sạch đều phải đo lại. Nhóm thứ tư là trung hòa môi trường: độ ẩm tương đối nên duy trì không thấp hơn 40% và lấy phần giao với mức 45%±5% để đảm bảo ổn định tạo hình; cửa sổ kết hợp được thực hiện ở mức 45%–50%. Quạt ion chỉ dùng khi không thể tránh khỏi chi tiết cách điện, với điện áp cân bằng ≤±35 V và thời gian suy giảm ≤2 giây; đồng thời phải được đưa vào kiểm tra định kỳ thay vì lắp xong rồi bỏ quên.
III. Bốn chuỗi tác động của tĩnh điện đến chất lượng tạo hình
Chuỗi thứ nhất là sàng và tắc lưới: bột mịn mang điện bám vào sợi lưới, làm giảm tỷ lệ diện tích mở hiệu dụng; phần lưu trên sàng bị đánh giá nhầm là “bột vón cục”, khiến lượng bột có thể sử dụng của lô thu hồi bị đánh giá thấp. Chuỗi thứ hai là cân và phối liệu: lượng điện tích của bột thay đổi theo độ ẩm môi trường và tốc độ vận chuyển, khiến số đọc cân điện tử trôi ngẫu nhiên 0,3%–0,8%; tỷ lệ phối trộn và mức tiêu hao ròng trên đơn vị chi tiết bị sai lệch, từ đó làm sai dữ liệu hoạt động trong thẻ chi phí và hạch toán carbon. Chuỗi thứ ba là rải bột và lớp bột: bột tích điện bám tại mép trước dao gạt và tạo dải bột mỏng ở mép đế, khiến chiều dày cục bộ của lớp bột dao động; hiện tượng cầu hóa và thiếu nóng chảy sau đó có thể bị quy kết sai cho thông số laser. Chuỗi thứ tư là bề mặt và độ sạch: chi tiết nhựa và chi tiết kim loại sau làm sạch có khả năng hút bám mạnh hơn, kiểm tra lại độ sạch của kênh dòng bên trong không đạt, còn độ bám dính trước phun cát hoặc phủ bề mặt sẽ dao động. Điểm chung của bốn chuỗi này là hiện tượng dường như thuộc bốn công đoạn sàng, định lượng, tạo hình và hậu xử lý, nhưng nguyên nhân gốc lại nằm ở cùng một vị trí. Nếu không có hồ sơ tĩnh điện xuyên suốt các công đoạn, hiện trường chỉ có thể điều chỉnh thông số từng đoạn một.
IV. Kiểm soát kỹ thuật: ưu tiên tiêu tán, trung hòa là biện pháp dự phòng
Không được đảo ngược trình tự kiểm soát. Trước tiên phải thiết lập đường dẫn điện: thùng kim loại, máy sàng, xe chuyển và mặt bích đường ống phải được nối liên kết và tiếp địa một điểm; không được dùng lý do “đã phun chất chống tĩnh điện” để thay thế dây liên kết. Mặt bàn và sàn cần dùng vật liệu tiêu tán điện tích và đưa vào bảng phân cấp; khay nhựa cách điện chỉ dùng cho luân chuyển ngắn hạn và bắt buộc đi kèm trung hòa ion. Tiếp theo là phân cấp vật liệu của thùng chứa và đồ gá: phân loại thùng chứa, lớp lót, xẻng xúc và khung lưới sàng thành ba nhóm dẫn điện, tiêu tán và cách điện theo điện trở bề mặt; nhóm cách điện không được tiếp xúc trực tiếp với bột chuẩn bị đưa lên máy. Khi mỗi lô vật tư mới được mua về, cần lấy mẫu kiểm tra điện trở bề mặt và lưu mẫu. Thứ ba là liên động độ ẩm với quy trình: khi độ ẩm thấp hơn 40% RH, dừng sàng và đổ liệu; chỉ được tiếp tục sau khi phục hồi về cửa sổ kết hợp và đo lại điện thế, đồng thời liên kết dấu thời gian sự kiện với lệnh sản xuất và số build của ca đó. Thứ tư mới là các thiết bị trung hòa chủ động như quạt ion và thanh khử tĩnh điện, chỉ sử dụng tại vị trí không thể thay đổi vật liệu. Cần nhấn mạnh rằng thổi bột bằng khí nén vừa là nguy cơ nổ bụi vừa là quá trình tạo điện tích mạnh, nên không được sử dụng làm phương pháp làm sạch bột trong bất kỳ trường hợp nào.
V. Sổ kiểm tra theo ca và phê duyệt ba trạng thái A/B/C
Nên lập một thẻ kiểm tra gồm sáu trường dữ liệu: giá trị độ ẩm thực đo của ca và mã số thiết bị ghi; giá trị điện thế tĩnh điện lớn nhất tại bốn vị trí; điểm lấy mẫu và giá trị đo điện trở liên kết đẳng thế; điện áp cân bằng của quạt ion; số lô bột và số build liên quan đến hoạt động sàng/đổ liệu/cân trong ca; người kiểm tra và người xác nhận. Đánh giá được chia thành ba trạng thái: trạng thái A khi cả sáu mục đều nằm trong ngưỡng, cho phép đưa lên máy; trạng thái B khi một mục vượt nhẹ ngưỡng, chẳng hạn điện thế nằm trong khoảng ±500 V đến ±1000 V hoặc thời gian suy giảm 2–4 giây, chỉ được phê duyệt sau khi đo lại với tần suất gấp đôi và xác nhận mẫu chuẩn chi tiết đầu tiên, đồng thời lô này phải được đánh dấu riêng; trạng thái C khi mạch tiếp địa bị hở, độ ẩm dưới 40% RH, điện thế vượt ±1000 V hoặc thời gian suy giảm vượt 4 giây, phải lập tức đóng băng việc đưa lên máy. Khi đó cần truy xét hình ảnh lớp bột, hồ sơ cân và kết quả mẫu thử theo mẻ lò của tất cả build đã rải bột kể từ điểm đạt yêu cầu gần nhất; không được phê duyệt ngoại lệ nếu chưa có bằng chứng đạt yêu cầu. Khi khôi phục, bắt buộc đo lại tiếp địa và điện thế, thực hiện lại chi tiết đầu tiên, đồng thời có chữ ký kép của bộ phận công nghệ và chất lượng; không được chỉ bổ sung một dòng hồ sơ rồi khởi động máy. Sổ theo dõi phải được lưu với chỉ mục kép theo số lô và số thiết bị, để mọi sản phẩm giao hàng đều có thể truy xuất trạng thái tĩnh điện của ca sản xuất. Cùng với lô kiểm tra, chuỗi chứng chỉ mẻ lò và truy xuất nguồn gốc đo lường, đây tạo thành gói bằng chứng giao hàng chứ không phải một hệ thống tách biệt.
VI. Triển khai trong 30 ngày và các sai lầm thường gặp
Tuần đầu tiên xây dựng đường cơ sở: đo toàn bộ bốn nhóm điểm trên phạm vi xưởng, lập bản đồ phân bố vị trí có điện tích cao và ưu tiên xử lý miệng đổ liệu cùng bàn sàng. Tuần thứ hai chuẩn hóa phần cứng: bổ sung dây liên kết, thay thảm bàn và thùng chứa tiêu tán điện tích, trang bị quạt ion cho các vị trí cách điện và hiệu chuẩn điện áp cân bằng. Tuần thứ ba xây dựng thẻ kiểm tra và đào tạo: niêm yết thẻ kiểm tra, bảng phân cấp, tiêu chí A/B/C và quy trình khôi phục; bộ phận vận hành và chất lượng mỗi bên thực hành một lần việc đo lại và ký kép. Tuần thứ tư thực hiện diễn tập truy xuất: chọn ngẫu nhiên một chi tiết đã giao, yêu cầu trong 30 phút phải truy xuất được kiểm tra tĩnh điện của ca, số lô bột, số lớp build và hồ sơ xác nhận chi tiết đầu tiên; mục tiêu tỷ lệ đạt ngay lần đầu ≥95%. Có bốn sai lầm phổ biến: coi việc “đã cấp quần áo chống tĩnh điện” là đã hoàn thành kiểm soát tĩnh điện; chỉ đặt giới hạn trên độ ẩm để chống hút ẩm mà không đặt giới hạn dưới để chống tích điện; chỉ đo tiếp địa bảo vệ thiết bị mà không đo các đầu cuối thực sự tiếp xúc với bột như thùng chứa và thảm bàn; không đo lại điện trở bề mặt cùng thời gian suy giảm sau khi thay lưới lọc, lớp lót hoặc hóa chất làm sạch. Tất cả các sai lầm này đều có thể được ngăn chặn bằng các trường bắt buộc trên thẻ kiểm tra.
Kết luận
Tĩnh điện trong xưởng in 3D từ lâu là một biến số “ai cũng nhắc đến, nhưng không ai gán cho nó một giá trị”. Chỉ khi tách nó khỏi danh mục PPE và hồ sơ nhiệt độ-độ ẩm, xác định thành năm nhóm có thể đo lường gồm đường tiêu tán, điện trở bề mặt, điện thế tĩnh điện, suy giảm điện tích và giới hạn dưới độ ẩm, rồi liên kết kết quả đo với lệnh sản xuất, số lô bột và số build làm tiêu chí phê duyệt, chuỗi từ thiết kế đến giao sản phẩm vật lý mới được hoàn thiện. Đối với lantu3D, giá trị không nằm ở việc có thêm vài biểu mẫu, mà ở chỗ khi tắc lưới sàng, sai lệch cân, gián đoạn lớp bột hoặc hút bụi bề mặt tái diễn, kỹ sư có thể trước tiên loại trừ một nguyên nhân chung có thể kiểm chứng, thay vì lặp lại việc điều chỉnh thông số ở bốn công đoạn.
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.