
Introduction : le client ne demande pas un slogan de « fabrication verte », mais un chiffre carbone vérifiable par pièce
Lors des demandes de devis ou des audits annuels de fournisseurs, un nombre croissant de clients demandent aux prestataires d’impression 3D une « empreinte carbone par produit », exprimée en kgCO2e/pièce, ainsi qu’une explication de l’unité fonctionnelle, des limites du système et des sources de données. De nombreuses usines disposent déjà de sous-compteurs électriques, de relevés de sortie de poudre, de jeux de paramètres machine et de registres de rebuts, mais les chiffres obtenus ne résistent pas aux questions : comment répartir la consommation électrique d’une pièce entre les dix autres pièces présentes sur le même plateau de fabrication ? Les émissions liées aux éprouvettes traitées dans le même four, aux supports, aux rebuts et aux reprises doivent-elles être incluses ? Quelle version annuelle du facteur du réseau électrique a été utilisée ? Le manque ne porte pas sur les données, mais sur des règles permettant de les organiser en une chaîne de preuves révisable. lantu3D considère l’ensemble du processus, du plan et de la conception jusqu’à la livraison de la pièce physique, comme un objet de gestion du cycle de vie ; le calcul carbone doit lui aussi s’inscrire dans ce même langage d’ingénierie traçable, et non rester au stade d’un argument promotionnel.
I. Définir d’abord l’unité fonctionnelle et les limites du système : pourquoi « une pièce » n’est pas une unité naturelle
La première étape du calcul ne consiste pas à rechercher des facteurs d’émission, mais à définir « une pièce » comme une unité fonctionnelle vérifiable. Une formulation recommandée est : 1 pièce d’un modèle donné, conforme après contrôle, ayant subi les post-traitements et l’emballage prescrits, livrée à la sortie d’usine. La même déclaration doit préciser la nuance de matériau, l’état de la pièce (brut d’impression ou traité thermiquement), la liste des CTQ et la version de l’accord technique appliqué. L’unité fonctionnelle doit être liée à la « livraison conforme » ; sans cela, l’inclusion ou non des rebuts dans les pièces conformes produira deux résultats totalement différents.
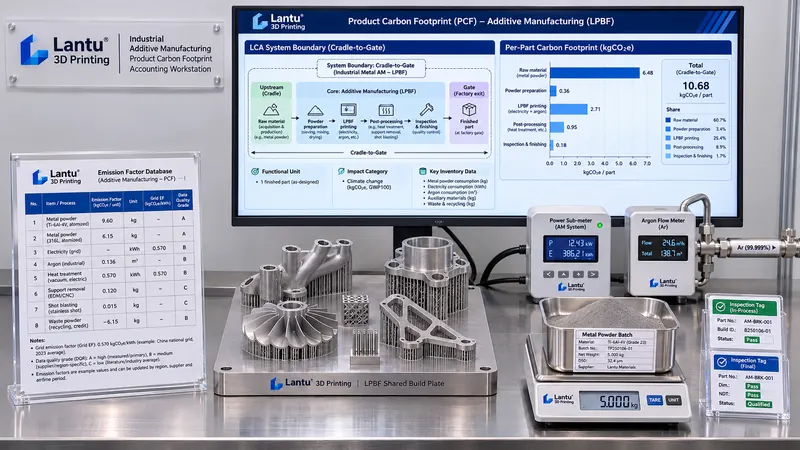
Il est conseillé de commencer avec des limites du berceau à la porte (cradle-to-gate), en enregistrant quatre étapes : ① matières premières (émissions amont de la poudre métallique ou de la résine, emballage, transport) ; ② fabrication (électricité de l’équipement, gaz de protection, auxiliaires et veille, plateau de fabrication et matériaux de support) ; ③ post-traitement (retrait des supports, traitement thermique, usinage, finition de surface, nettoyage et traitement des effluents et déchets) ; ④ contrôle et livraison (équipements de contrôle, éprouvettes traitées avec les pièces, matériaux d’emballage, logistique interne). Pour chaque étape incluse dans les limites, il faut indiquer « inclus / exclu + justification », et non simplement dessiner un diagramme de flux sans texte. Les phases d’utilisation et de fin de vie peuvent être exclues dans une première version, mais cette exclusion doit être explicitement déclarée afin que le client ne confonde pas une valeur à la porte de l’usine avec une valeur de cycle de vie complet.
II. Collecte des données d’activité : des sous-compteurs à l’allocation des builds partagés
Les données d’activité se répartissent en trois catégories. La première comprend les données directes mesurables : pour la phase de fabrication, il est conseillé d’utiliser un sous-compteur au niveau de l’équipement pour enregistrer les kWh de l’ensemble du cycle ; les auxiliaires (groupe frigorifique, air comprimé, dépoussiérage, tamisage de poudre) doivent disposer de compteurs distincts ou être estimés à partir de la puissance et du temps de fonctionnement ; le gaz de protection doit être relevé en m³ par build au moyen d’un débitmètre cumulatif ; la poudre doit être calculée à partir de la quantité prélevée, diminuée de la quantité nette récupérée après tamisage, avec enregistrement du numéro de lot et du nombre de cycles. La deuxième catégorie concerne les données géométriques et de procédé : le jeu de paramètres fournit le temps de balayage, le nombre de couches, l’épaisseur de couche, le volume de la pièce, le volume des supports et la surface occupée sur le plateau ; ces données constituent les numérateurs d’allocation. La troisième catégorie comprend les données de résultat qualité : nombre de pièces conformes, de rebuts, de pièces reprises et d’éprouvettes traitées avec les pièces, provenant des enregistrements de lots d’inspection.
L’allocation des builds partagés est le point le plus susceptible d’erreurs en impression 3D. Une répartition égale par nombre de pièces est l’approche la plus rudimentaire : un même plateau peut contenir simultanément de grandes pièces à parois minces et de petites pièces massives, dont le temps de balayage et le volume occupé diffèrent de plusieurs fois. Il est recommandé d’utiliser un facteur d’allocation pondéré, par exemple w = 0,5 × part de surface occupée + 0,3 × part de (volume × nombre de couches) + 0,2 × part du temps de balayage. Les coefficients de pondération doivent être inscrits dans la procédure de calcul et, une fois définis, ne doivent pas être modifiés au cas par cas. Les consommations communes du build (préchauffage, déplacements à vide de l’étalement de poudre, renouvellement de l’atmosphère, plateau de fabrication, éprouvettes traitées avec les pièces) sont d’abord regroupées dans un pool commun, puis réparties entre les pièces selon w ; les consommations attribuables individuellement (refusion supplémentaire ou second passage en machine pour une pièce) sont affectées directement à cette pièce. La règle d’allocation influence davantage le résultat que la précision des facteurs ; elle doit être figée avant toute discussion sur les facteurs.
III. Facteurs d’émission et niveaux de qualité des données : les données primaires ne doivent pas être déclarées avec des valeurs par défaut
Les émissions sont obtenues en multipliant les données d’activité par les facteurs d’émission. Pour l’électricité, utiliser le facteur du réseau électrique régional (ordre de grandeur indicatif : environ 0,5 à 0,6 kgCO2e/kWh ; en pratique, il faut employer une base de facteurs acceptée par le client et indiquer l’année de version ainsi que le périmètre géographique) ; pour le gaz de protection, les poudres, les résines et les matériaux d’emballage, utiliser des facteurs amont ou des déclarations carbone produit fournies par les fournisseurs ; pour le transport, utiliser des facteurs en t·km. Chaque facteur doit comporter cinq métadonnées : organisme source, version et année de la base de données, domaine d’applicabilité géographique, représentativité technologique et coefficient de conversion d’unité.
Il est encore plus important d’attribuer à chaque donnée un niveau de qualité des données (DQI). Il est recommandé d’évaluer cinq dimensions — représentativité technologique, représentativité géographique, représentativité temporelle, exhaustivité et vérifiabilité — sur une échelle de 1 à 5, puis d’utiliser une moyenne simple ou pondérée. Les mesures issues de sous-compteurs d’équipement, accompagnées d’un certificat d’étalonnage et d’horodatages cohérents, peuvent être classées aux niveaux 1 à 2 ; les moyennes sectorielles ou valeurs par défaut issues de bases de données sont classées aux niveaux 4 à 5. La déclaration doit indiquer la part des postes fortement contributeurs dont le DQI est ≥4. Utiliser un facteur par défaut n’a rien de honteux ; faire passer un facteur par défaut pour une donnée mesurée l’est — c’est l’un des premiers points contrôlés par un vérificateur.
IV. Quatre postes amplificateurs propres à la fabrication additive : les omettre entraîne une sous-estimation systématique
Le premier concerne les supports et le plateau de fabrication : les matériaux de support doivent être inclus dans l’étape des matières premières ; les déchets issus de leur retrait doivent également être pris en compte s’ils ne sont pas recyclés ; une réduction des supports obtenue par l’optimisation des angles en porte-à-faux doit se traduire par une diminution de la valeur pour la même unité fonctionnelle. Le deuxième concerne les éprouvettes traitées avec les pièces et les coupons de contrôle : ils consomment du matériau et du temps machine sans être livrés en tant que pièces conformes ; ils doivent être répartis dans le pool commun des pièces conformes ou présentés séparément comme « émissions de validation qualité par lot ». Le troisième concerne les rebuts et reprises : il est recommandé d’utiliser un coefficient d’amplification lié au rendement, soit intensité carbone des pièces conformes = émissions totales dans les limites ÷ nombre de pièces conformes livrées, plutôt que de diviser par le nombre de pièces chargées ; les échecs de fabrication nécessitant une réimpression augmentent sensiblement la valeur unitaire du lot, et cette variabilité par lot doit être conservée dans les résultats au lieu d’être masquée par une moyenne annuelle. Le quatrième concerne les post-traitements et les trois catégories de déchets : fours de traitement thermique, CNC, sablage, nettoyage, dépoussiérage et élimination des déchets dangereux ont chacun leurs propres consommations d’énergie et flux de matières, souvent noyés dans les « frais de fabrication » et donc omis.
Ces quatre postes ont un point commun : ils correspondent tous à des éléments « non conformes ou auxiliaires », précisément absents des modèles génériques de calcul carbone de l’industrie manufacturière. La procédure de calcul doit prévoir un champ obligatoire pour chacun d’eux ; même une valeur nulle doit être justifiée.
V. Incertitude, chaîne de preuves et limites de la déclaration
Un chiffre unique ne suffit pas pour soutenir une déclaration externe. Il faut au minimum fournir un intervalle d’incertitude : définir séparément les incertitudes relatives des données d’activité et des facteurs (par exemple, compteur électrique ±2 %, facteur ±5 % à ±15 %), appliquer une propagation des erreurs ou un échantillonnage Monte Carlo pour les postes les plus contributeurs, puis publier les valeurs P50 et P95, en précisant si la déclaration utilise une borne supérieure prudente ou une valeur médiane. L’analyse de sensibilité doit identifier les trois principaux points chauds carbone, généralement l’électricité de fabrication, l’amont de la poudre, le gaz de protection ou le traitement thermique.
La chaîne de preuves doit être organisée selon la logique ALCOA+ et comprendre au minimum huit éléments : numéro et date de validité du certificat d’étalonnage des sous-compteurs ; capture d’écran ou référence de la version de la base de facteurs ; version du jeu de paramètres et numéro du rapport de build ; numéro de lot de poudre et enregistrements de pesée ; registre des rebuts et reprises ; numéro de version de la règle d’allocation et coefficients de pondération ; liste des pièces conformes du lot d’inspection ; noms du préparateur et du vérificateur du calcul, avec horodatages. Un chiffre carbone n’est vérifiable que si un tiers peut remonter d’un tableau jusqu’à un enregistrement source. Les limites de la déclaration doivent aussi préciser que le résultat couvre le périmètre à la porte de l’usine, exclut la phase d’utilisation et la fabrication des biens d’équipement, et qu’un changement de règle d’allocation ou de version de facteur impose l’émission d’une nouvelle déclaration ainsi que la conservation des versions antérieures.
VI. Réinjecter les résultats carbone dans les décisions de procédé, au lieu de produire un simple rapport
La valeur du calcul réside dans la boucle de retour. Pour une même unité fonctionnelle, quatre types de comparaisons quantifiables sont possibles : différences de volume de supports et de temps de balayage selon l’orientation et le positionnement d’impression ; optimisation de la composition des builds partagés, en assemblant des pièces aux temps de balayage proches afin de réduire l’allocation du pool commun ; substitution des voies de post-traitement, par exemple par des matériaux ne nécessitant pas de traitement thermique ou par des formes proches de la forme finale réduisant l’usinage ; coût carbone d’une limite de nombre de cycles de poudre et des réimpressions liées aux rebuts. Chaque décision doit être évaluée simultanément selon les trois indicateurs « intensité carbone de la pièce conforme livrée + rendement + délai », afin d’éviter de sacrifier la fiabilité ou la ponctualité des livraisons au seul objectif de réduction carbone. Lorsqu’un client fixe un objectif de décarbonation, présenter l’écart entre une version de référence et une version améliorée avec la même unité fonctionnelle est bien plus convaincant qu’une étiquette verte isolée.
Conclusion : liste minimale de contrôle en huit points
① L’unité fonctionnelle est liée à une livraison conforme et mentionne l’état de la pièce ainsi que la version de l’accord technique ; ② les limites du système sont découpées en étapes et les raisons d’inclusion/exclusion sont indiquées pour chacune ; ③ les données d’activité sont séparées entre mesures directes, données géométriques/de procédé et résultats qualité ; ④ la règle d’allocation des builds partagés est figée et versionnée ; ⑤ chaque facteur comporte les cinq métadonnées suivantes : source, version, zone géographique, représentativité et coefficient de conversion ; ⑥ chaque donnée possède un niveau DQI et la part des valeurs par défaut fortement contributrices est divulguée ; ⑦ les supports, éprouvettes traitées avec les pièces, rebuts et reprises, ainsi que les déchets de post-traitement sont obligatoires ; ⑧ un intervalle d’incertitude, les points chauds carbone et un index des huit enregistrements sources sont fournis. Seul un calcul carbone pouvant être rattaché à « une unité fonctionnelle, une règle d’allocation, un numéro de version de facteur et un numéro de certificat » mérite d’être intégré aux documents de livraison. C’est également le prolongement naturel d’une chaîne de données vérifiable reliant plans, paramètres de procédé et livraison de la pièce physique.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.