
No model yet, material choice and wall thickness are explained from a practical angle.
Centre de connaissances
Blueprint News
lantu3D vérifie épaisseur, structure, matière, procédé, quantité et finition avant devis.
01Guides
02Matériaux
03Vue client
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Analyse de fracture des pièces imprimées en 3D défaillantes en service : de la morphologie macroscopique à la chaîne de preuves SEM/EDS et à l’attribution de l’amorçage
Après la rupture en service d’une pièce imprimée en 3D, des enregistrements de procédé et des éprouvettes conformes ne permettent souvent pas de répondre aux questions « pourquoi la pièce a-t-elle rompu ? » et « où la rupture a-t-elle commencé ? ». Cet article distingue l’analyse fractographique de la prévention des défauts de fabrication, de la caractérisation métallographique et de la démarche 8D. Il présente la protection et l’échantillonnage des fractures, l’interprétation macroscopique en trois zones, les critères SEM/EDS (cupules, clivage, stries de fatigue, manque de fusion et signatures de porosité en trou de serrure), une matrice d’attribution selon les axes matériau/procédé/conception/service, ainsi qu’une boucle d’actions correctives. Le tout est relié à des paramètres vérifiables tels que le numéro de couche, les coordonnées, la densité d’énergie, le rayon de congé et la teneur en oxygène afin de constituer une chaîne de preuves contrôlable.

news
Étalonnage de la fragilité et validation des emballages amortissants pour pièces de précision imprimées en 3D
Les parois minces, structures lattices et pièces post-traitées imprimées en 3D échouent souvent lors d’un impact de chute de quelques dizaines de millisecondes. Augmenter simplement l’épaisseur de mousse peut au contraire transmettre l’accélération au point le plus fragile. Cet article transforme la valeur de fragilité G, la hauteur de chute, la contrainte statique et l’épaisseur du calage en critères d’ingénierie calculables et vérifiables, et présente la sélection par courbes d’amortissement, les essais ISTA 2A et ASTM D4169, ainsi que les enregistrements d’étalonnage et de libération couvrant l’orientation d’impression et l’état de post-traitement.

news
Validation tribologique des pièces imprimées en 3D : profils de service, orientation d’échantillonnage, taux d’usure et critères d’acceptation de l’adhérence des revêtements
Une fois intégrées à des glissières, surfaces d’étanchéité et guides, la conformité dimensionnelle et la résistance mécanique des pièces imprimées ne suffisent pas à prédire leur durée de vie. Cet article transforme le profil de service, la valeur PV, l’orientation d’échantillonnage, l’état de surface, le coefficient de frottement stabilisé et le taux d’usure spécifique en paramètres contrôlés. Il propose des essais à trois niveaux de contrainte, des critères d’adhérence des revêtements, les limites d’extrapolation Weibull et cinq modes de défaillance afin de faire évoluer la validation de l’usure, de simples photos de traces d’usure vers des preuves d’acceptation vérifiables.
news
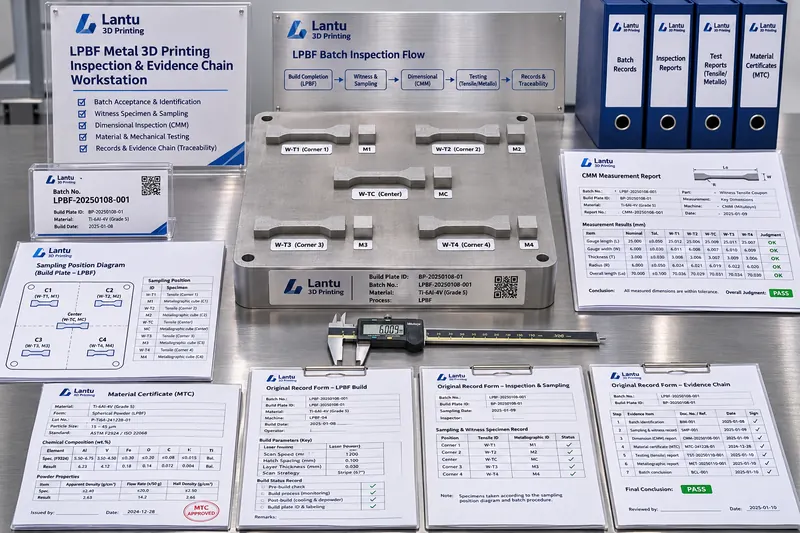
Gestion des lots d’inspection et des éprouvettes accompagnatrices en impression 3D : règles de lotissement, orientation d’échantillonnage, enregistrements bruts et contre-essais
Les litiges de libération en fabrication additive de petites séries proviennent souvent de limites de lots d’inspection floues, d’éprouvettes imprimées dans un cycle différent des pièces livrées, d’enregistrements bruts modifiables ou de lots restant déclarés conformes après retrait des pièces non conformes. Cet article présente une règle de lotissement fondée sur le numéro de lot matière, l’équipement, la version des paramètres et le cycle de fabrication, ainsi que les exigences relatives aux éprouvettes accompagnatrices, aux enregistrements ALCOA+, à la maîtrise des modèles de rapport, à l’isolement, aux dérogations, à la conservation des échantillons et aux conditions de contre-essai.
news
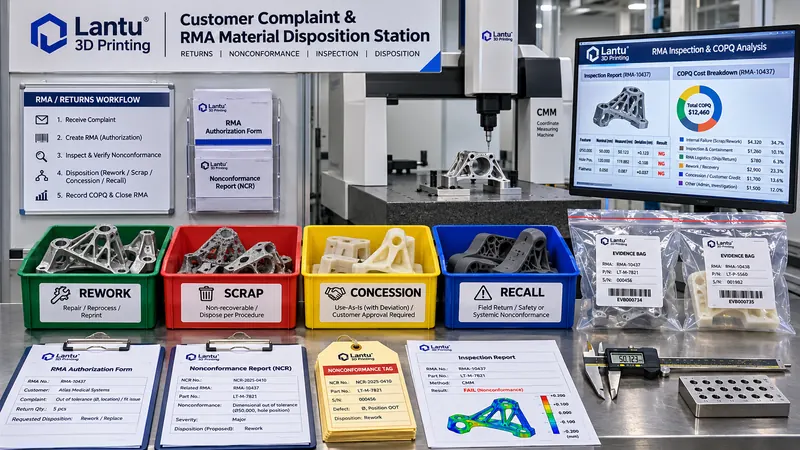
Retours et rappels liés aux réclamations clients en impression 3D : de la classification des RMA aux coûts de non-qualité
Se limiter à réexpédier une pièce et à rédiger un rapport 8D ignore souvent les pertes réelles : arrêt de ligne, recontrôle, remises et baisse des commandes. À partir d'exemples de pièces personnalisées imprimées en 3D, cet article définit les limites entre retour, échange, réparation, dérogation et rappel, présente une classification A/B/C des réclamations et des seuils RPN, une chaîne RMA en sept étapes, les quatre catégories de COPQ, le taux d'échappement des défauts et les conditions de déclenchement d'un rappel. Une feuille de route sur 30 jours aide lantu3D à transformer les données après-vente en leviers pour la conception, les procédés et les plans de contrôle.
news
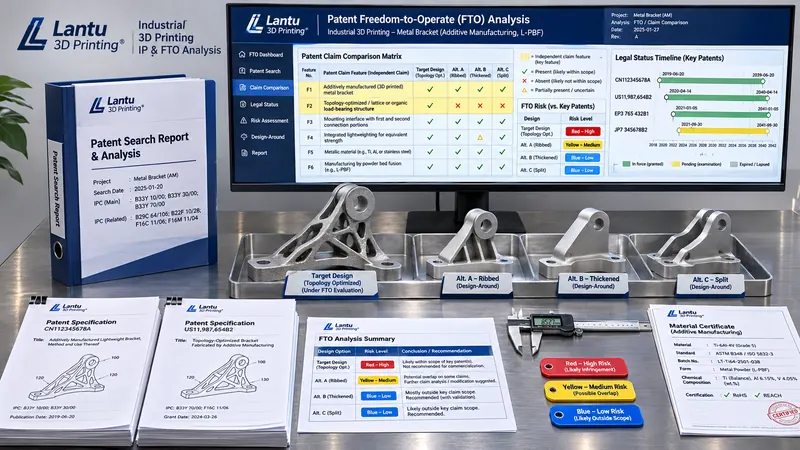
Analyse de liberté d’exploitation (FTO) pour les projets d’impression 3D : méthode d’ingénierie de la recherche à la décision de licence
Les projets d’impression 3D confondent souvent faisabilité technique et conformité de livraison. Cet article détaille la recherche FTO, la comparaison des revendications, la classification des risques, la conception de contournement, l’analyse de validité et l’évaluation des licences, avec quatre jalons de contrôle pour transformer l’analyse de propriété intellectuelle en données d’ingénierie vérifiables et traçables.

news
Traçabilité métrologique des données d’inspection en impression 3D : méthode d’ingénierie, du certificat d’étalonnage à l’incertitude et aux comparaisons interlaboratoires
Pour une même pièce, deux laboratoires indiquent 8,019 mm et 8,028 mm ; dans une bande de tolérance de ±0,025 mm, il reste pourtant impossible de statuer sur la conformité. Cet article décompose la chaîne de traçabilité métrologique en quatre niveaux et présente cinq vérifications de certificat d’étalonnage, les matériaux de référence certifiés et cartes de contrôle de vérification intermédiaire, un exemple d’évaluation de l’incertitude selon le GUM, les critères En et z-score pour les comparaisons interlaboratoires, ainsi que la chaîne documentaire ALCOA+. Les décisions de réception en impression 3D passent ainsi de « nous pensons que la pièce est conforme » à une conclusion reproductible par tout tiers.

news
Choisir la structure contractuelle pour acquérir des équipements d’impression 3D : limites de coûts et attribution des risques, de l’achat à la facturation à la pièce
Une décision d’investissement dans un équipement ne se limite pas au TCO et au délai de retour sur investissement. Cet article distingue quatre structures contractuelles d’acquisition de capacités — achat direct, location-exploitation, crédit-bail et facturation à la pièce —, calcule les courbes de coût unitaire selon une base commune et établit un seuil d’utilisation d’environ 62 %. Il clarifie ensuite l’attribution de six risques et propose une liste de clauses contractuelles vérifiables pour transformer la question « faut-il acheter l’équipement ? » en une décision structurée, calculable, négociable et révisable.

news
Vieillissement environnemental et validation de la durabilité des pièces imprimées en 3D : méthodes d’ingénierie du brouillard salin aux essais thermiques et UV
Des pièces imprimées en 3D conformes à la sortie d’usine peuvent présenter, après six mois en service, des cloques de revêtement, un jaunissement des résines, un gonflement des nylons par absorption d’humidité ou une corrosion par piqûres des métaux. Cet article présente une méthode complète : définition du profil d’environnement de service, limites d’application de quatre essais fondamentaux de vieillissement, conception d’essais accélérés à contraintes combinées, préparation d’éprouvettes avec orientation et état de surface maîtrisés, et interprétation statistique de Weibull.

news
Assurance transport et gestion des sinistres pour pièces de précision imprimées en 3D : méthode d’ingénierie, du choix des garanties au recours subrogatoire
Après l’endommagement de pièces 3D de grande valeur durant le transport, l’indemnisation est souvent très inférieure au préjudice réel. Cet article distingue l’assurance marchandises de l’assurance responsabilité du transporteur, détaille les éléments de souscription tels que la somme assurée, la franchise et la déclaration d’emballage, décrit la chaîne de gestion des sinistres et les limites des obligations liées à la subrogation, puis propose une liste de contrôle applicable avant expédition.
news
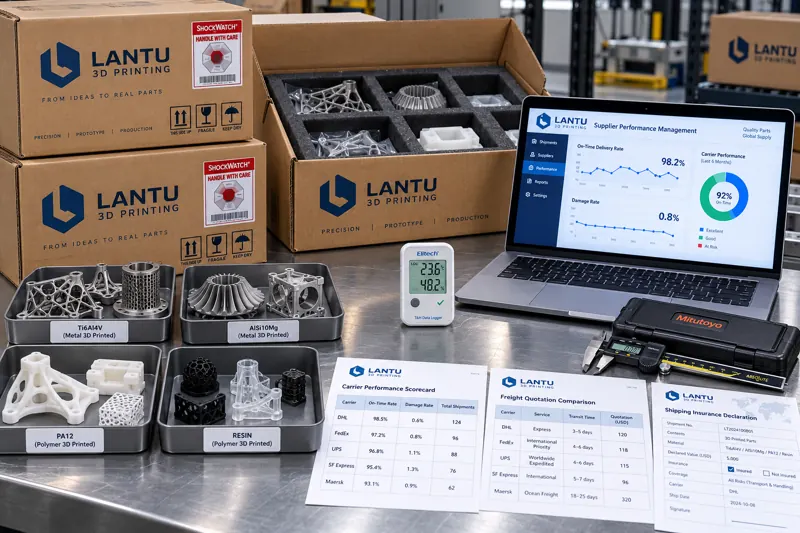
Gestion des transporteurs pour les livraisons en impression 3D : méthode d’ingénierie de la qualification à la gestion des sinistres
Les avaries liées aux livraisons en impression 3D ne proviennent souvent pas de l’emballage, mais du transporteur. Cet article présente une méthode opérationnelle : classer les non-conformités de transport, segmenter les livrables selon leur risque, évaluer trimestriellement les transporteurs à partir de données traçables, comparer les coûts rendus par pièce et formaliser les responsabilités en matière d’assurance et de réclamation.
news
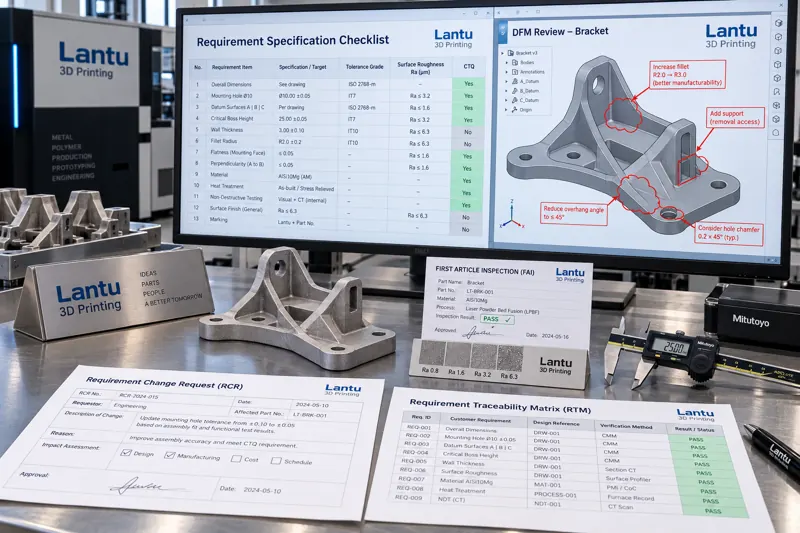
Ingénierie des exigences clients en impression 3D : des spécifications à l’identification des CTQ, à la validation des échantillons et aux accords techniques vérifiables
Les retouches dans les projets de fabrication additive proviennent plus souvent d’une mauvaise compréhension des exigences que de l’impression elle-même. Cet article présente une méthode complète pour transformer des besoins flous en spécifications vérifiables : identification et hiérarchisation des CTQ, validation des échantillons et de la première pièce, contrôle des versions lors des modifications et rédaction de critères d’acceptation applicables dans les accords techniques.
Commencer ici
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.