
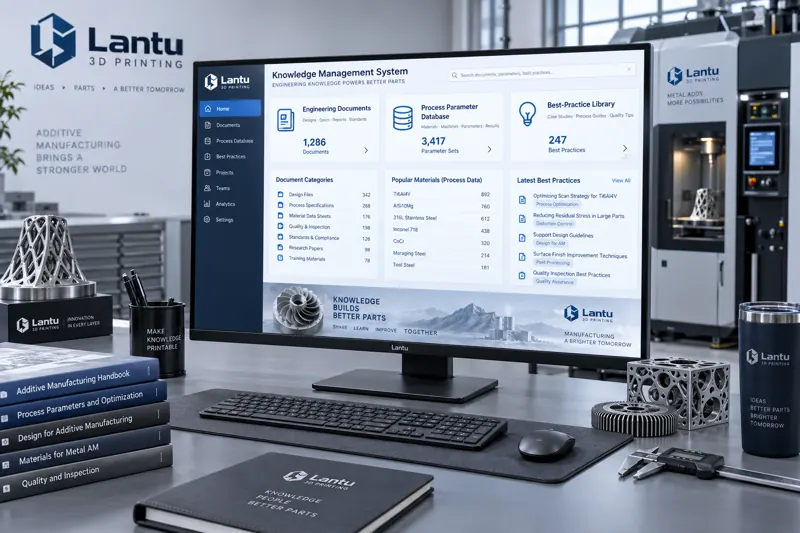
Introducción: por qué la impresión 3D necesita especialmente la gestión del conocimiento
La impresión 3D es un método de fabricación altamente dependiente de la experiencia. En una misma máquina SLM, cambiar un lote de polvo, ajustar la potencia del láser o modificar una estrategia de escaneado puede generar diferencias enormes en la calidad de fabricación. En la práctica, gran parte del saber hacer de proceso queda encerrado en la mente de unos pocos ingenieros sénior, o disperso en grupos de mensajería, correos electrónicos y notas personales. Cuando hay rotación de personal, la experiencia se pierde con ellos. Aún más problemático es que muchos errores ya cometidos no se registran, lo que provoca que defectos similares se repitan y se apaguen incendios una y otra vez. Cuando una empresa pasa del prototipado unitario a series pequeñas, múltiples materiales y procesos en paralelo, si no cuenta con un sistema de gestión del conocimiento, la estabilidad de entrega y la capacidad de expansión quedarán limitadas por el cuello de botella de la experiencia.
1. El activo central de la gestión del conocimiento: la base de datos de parámetros de proceso
El activo más básico, y también el más fácil de pasar por alto, es una base de datos estructurada de parámetros de proceso. No debería ser simplemente una captura de pantalla de los parámetros predeterminados del equipo, sino cubrir toda la cadena material—equipo—ventana de proceso—resultado. Por ejemplo, para nylon PA12 en proceso SLS, una temperatura de impresión recomendada de 185—195 °C, espesor de capa de 0,1—0,15 mm y temperatura de precalentamiento unos 3—5 °C por debajo del punto de fusión; para acero para moldes 18Ni300 en SLM, potencia láser de 200—370 W, velocidad de escaneado de 800—1200 mm/s y espesor de capa de 0,03—0,05 mm. Cada parámetro debe ir acompañado de las características de la pieza correspondiente, la calidad de fabricación obtenida —densidad, precisión dimensional, rugosidad superficial— y un número de lote trazable, de modo que futuras piezas similares puedan reutilizar directamente esa información en lugar de empezar de nuevo por ensayo y error. El valor de una base de parámetros reside en que pueda buscarse, reutilizarse y verificarse.
2. Convertir los criterios DFM en listas de revisión ejecutables
El diseño para la fabricabilidad, o DFM, es uno de los conocimientos que más debería sistematizar una empresa de impresión 3D. En lugar de recordar verbalmente las reglas generales antes de cada cotización, conviene convertirlas en una lista de revisión estructurada: espesor mínimo de pared —resina SLA aproximadamente 0,5—1 mm, nylon SLS aproximadamente 1—1,5 mm, metal SLM aproximadamente 0,3—0,5 mm—, ángulo en voladizo —la autosustentación generalmente requiere ≥45°—, tamaño mínimo de característica, holgura de ensamblaje —para ajustes funcionales se recomienda 0,1—0,3 mm—, accesibilidad de los soportes y coste de retirada, entre otros. La lista debe iterarse continuamente con casos reales: cada vez que una regla ausente provoque retrabajo, debe incorporarse a los criterios. Cuando los criterios DFM se convierten en elementos de revisión marcables, incluso el personal nuevo puede bloquear la mayoría de los riesgos previsibles ya en la fase de cotización.
3. Base de casos de fallo: convertir los errores en activos organizativos
El fallo es el conocimiento más costoso y, al mismo tiempo, el más fácil de descartar. Se recomienda crear una base de casos de fallo con una plantilla unificada que registre: características geométricas de la pieza, ruta de proceso, fenómeno de fallo —grietas, deformación, esferoidización, falta de fusión entre capas, dimensiones fuera de tolerancia, etc.—, análisis de causa raíz, acciones correctivas y resultados de verificación. Por ejemplo, una pieza de aleación de aluminio de pared delgada se deforma tras retirarla de la placa base; la causa raíz es la acumulación de tensiones térmicas y una dirección única de liberación de tensiones, y la acción correctiva consiste en añadir un proceso de recocido y optimizar la partición del escaneado. Otro ejemplo: una estructura de cavidad profunda se desecha en posprocesado porque los soportes no son accesibles; la causa raíz es no haber evaluado la retirabilidad de los soportes durante la fase DFM. Una base de casos de fallo hace posible no cometer el mismo error por segunda vez, y su valor suele ser superior al de los casos de éxito.
4. Acumulación continua de datos de equipos y materiales
El estado del equipo y los lotes de material también deben registrarse. Un mismo grado de polvo puede presentar diferencias entre lotes en distribución granulométrica, contenido de oxígeno y fluidez, lo que se refleja directamente en la estabilidad de impresión. Crear archivos de lotes de material —proveedor, número de lote, indicadores fisicoquímicos clave, ventana de proceso aplicable— y registros de operación del equipo —vida útil de componentes críticos, registros de mantenimiento, curvas de deriva del proceso— permite identificar rápidamente, cuando se produce una fluctuación de calidad, si la causa está en el material, el equipo o una variable de proceso. Cuando el plan de mantenimiento del equipo, la tasa de recuperación de polvo y la temperatura y humedad ambientales se integran en una misma cadena de datos, la trazabilidad de calidad cuenta con una base de datos sólida.
5. Mecanismos de clasificación, búsqueda y reutilización: hacer que el conocimiento sea realmente útil
Depositar conocimiento es solo el primer paso; lo fundamental es que pueda usarse de verdad. El conocimiento debe etiquetarse de forma multidimensional en torno a tipo de pieza—material—proceso—problema, para permitir búsquedas por escenario. Por ejemplo, al introducir deformación en SLM de aleación de aluminio de pared delgada, el sistema debería recuperar directamente recomendaciones de parámetros, prohibiciones DFM y casos de fallo. Además de la búsqueda, el conocimiento de alta reutilización debe adelantarse en forma de tarjetas de proceso y plantillas: plantilla de cotización, formulario de revisión DFM, SOP de posprocesado y lista de inspección de primera pieza. Solo cuando el ingeniero ve el conocimiento correcto en el momento correcto, la gestión del conocimiento deja de estar en el archivo y llega a la línea de producción.
6. Ruta de implementación y errores comunes
Se recomienda implementar de lo simple a lo complejo: primero realizar un piloto con un solo proceso —por ejemplo, nylon SLS— y consolidar, a partir de documentos existentes, una base de parámetros y una lista DFM; luego establecer un mecanismo de revisión de casos de fallo para convertir los problemas de calidad semanales en memoria organizativa; finalmente, integrar datos de equipos y materiales para formar un ciclo cerrado trazable. Los errores comunes incluyen: equiparar la gestión del conocimiento con la compra de un sistema —la herramienta es solo el soporte; la operación del contenido es el núcleo—, registrar solo los éxitos y no los fallos, o dejar el conocimiento sin mantenimiento después de redactarlo, haciendo que caduque rápidamente. La gestión del conocimiento sostenible depende de integrar registro—revisión—reutilización en el ritmo diario, no de tratarla como un proyecto puntual.
Conclusión
La competitividad de una empresa de impresión 3D depende cada vez menos del rendimiento de una sola máquina y cada vez más de su capacidad para sistematizar la experiencia dispersa y hacer replicables los éxitos puntuales. Al crear un sistema de gestión del conocimiento centrado en una base de parámetros de proceso, criterios DFM, una base de casos de fallo y datos de equipos y materiales, la empresa podrá estabilizar la calidad, acortar la curva de aprendizaje y convertir la experiencia individual en activos organizativos durante su expansión desde el prototipado hasta la entrega de series pequeñas.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.