
No model yet, material choice and wall thickness are explained from a practical angle.
Centro de conocimiento
Blueprint News
lantu3D revisa espesor, estructura, material, proceso, cantidad y acabado antes de cotizar.
01Guides
02Materiales
03Visión del cliente
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
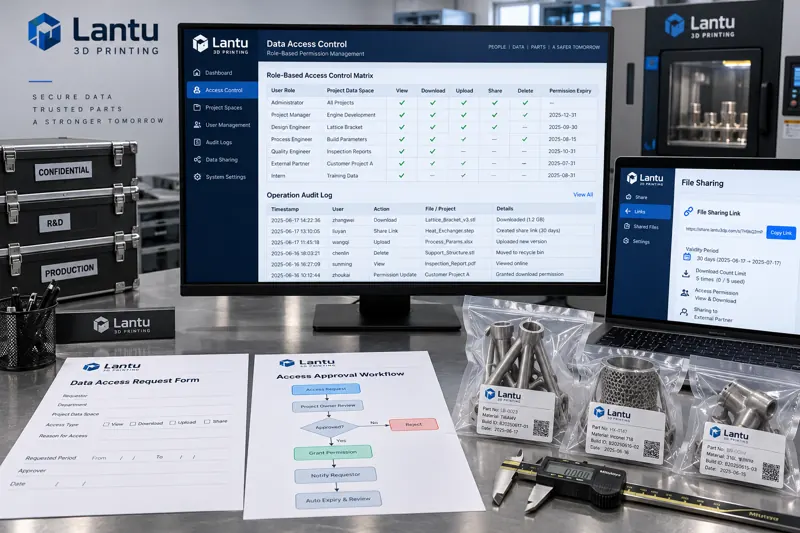
Permisos de cuentas y control de acceso en empresas de impresión 3D: métodos de ingeniería desde la definición de roles y el mínimo privilegio hasta la trazabilidad de operaciones
La mayoría de las filtraciones de datos en empresas de impresión 3D no se deben a un cifrado deficiente, sino a sistemas de permisos de cuentas fuera de control: no se revocan permisos tras cambios de puesto, las descargas no requieren aprobación y los accesos no dejan rastro. Este artículo ofrece un plan de ingeniería aplicable: organizar los objetos de datos por proyecto, traducir puestos en roles, denegar por defecto y conceder permisos temporales según necesidad, separar descarga y envío externo, gestionar el ciclo de vida de las cuentas en tres etapas, y utilizar registros antifalsificación y alertas automáticas que permitan responder quién hizo qué, sobre qué objeto y cuándo.
news
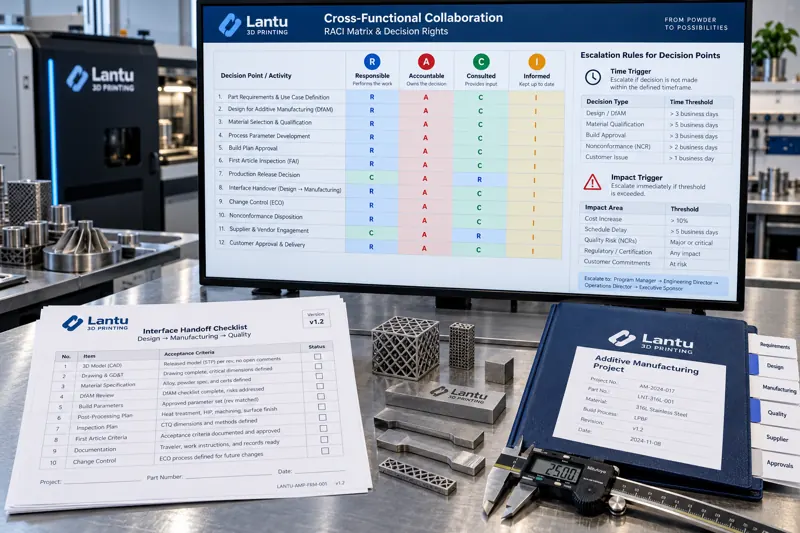
Diseño de responsabilidades y autoridad de decisión para la colaboración interdepartamental en impresión 3D: método de ingeniería desde la matriz RACI, las listas de interfaces y las reglas de escalamiento
Los fallos de colaboración interdepartamental no suelen ser un problema de actitud, sino de una autoridad de decisión mal definida. Este artículo presenta un enfoque de ingeniería aplicable: dividir los asuntos de colaboración en unidades de decisión delegables y asignar un único responsable final a cada una mediante una matriz RACI; convertir los entregables entre departamentos en elementos verificables mediante una lista de interfaces; resolver discrepancias con reglas de escalamiento basadas en disparadores de tiempo e impacto, respaldadas por acciones predeterminadas; y medir mensualmente los registros de decisiones, transferencias y escalaciones para revisar la matriz.

news
Normalización de la documentación técnica para impresión 3D: del cajetín y la lista de materiales a requisitos técnicos verificables
Cuando un mismo modelo produce tres resultados distintos en tres fábricas, la causa raíz suele ser una documentación técnica ambigua, no el equipo. Este artículo presenta las cuatro preguntas adicionales que deben responder los planos de fabricación aditiva, los campos que deben fijarse en el cajetín, cómo declarar los límites de entrega en la lista de materiales, cómo convertir requisitos subjetivos en cláusulas verificables y cómo controlar versiones y registrar cambios.

news
Gobernanza de datos maestros e identificación única en impresión 3D: de las reglas de codificación al diccionario de datos
En los talleres de impresión 3D de alta variedad y bajo volumen, la pérdida oculta más común no es la parada de máquinas, sino que un mismo objeto tenga varios códigos. Este artículo presenta cuatro entidades clave de datos maestros, reglas de codificación segmentada para una identificación única, criterios de revisión de versiones y números de plano, una ruta de implementación en cuatro pasos y tres indicadores cuantificables de aceptación.

news
Métodos de presupuesto de capital para invertir en equipos de impresión 3D: marco de decisión desde el VAN y la TIR hasta el análisis de sensibilidad
Las decisiones de inversión en equipos no pueden basarse únicamente en el TCO. Este artículo presenta un marco de presupuesto de capital para desarrollar capacidad de impresión 3D: utiliza flujos de caja descontados para incorporar el valor temporal del dinero, VAN y TIR para definir umbrales claros, y escenarios junto con análisis de sensibilidad para exponer los riesgos de variación en utilización, precio unitario, consumo energético y consumo de materiales. También explica cómo calcular la utilización de equilibrio y establecer hitos de revisión posterior a la inversión.
news
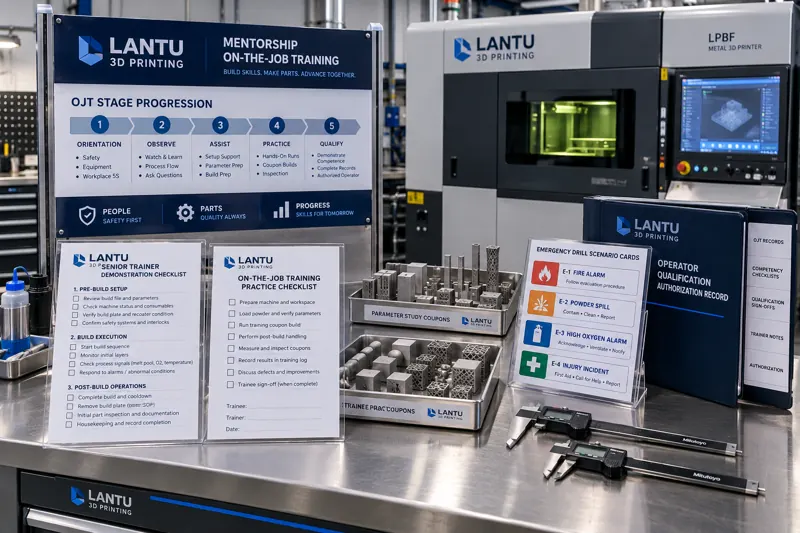
Mecanismo de mentoría y transferencia para la capacitación de talento en impresión 3D: de la OJT maestro-aprendiz a la habilitación de instructores internos y la autorización de puestos
Aunque exista un sistema de capacitación, el talento puede no desarrollarse si el proceso de mentoría no se ha sistematizado. Este artículo presenta una clasificación de conocimientos en tres niveles, planes OJT de cuatro fases con criterios de liberación, mecanismos de selección y habilitación de instructores internos, ejercicios de simulación y prácticas con equipos reales, así como métodos para vincular la autorización y reevaluación de puestos, ayudando a los equipos de fabricación aditiva a convertir la experiencia individual en capacidad productiva reproducible.
news
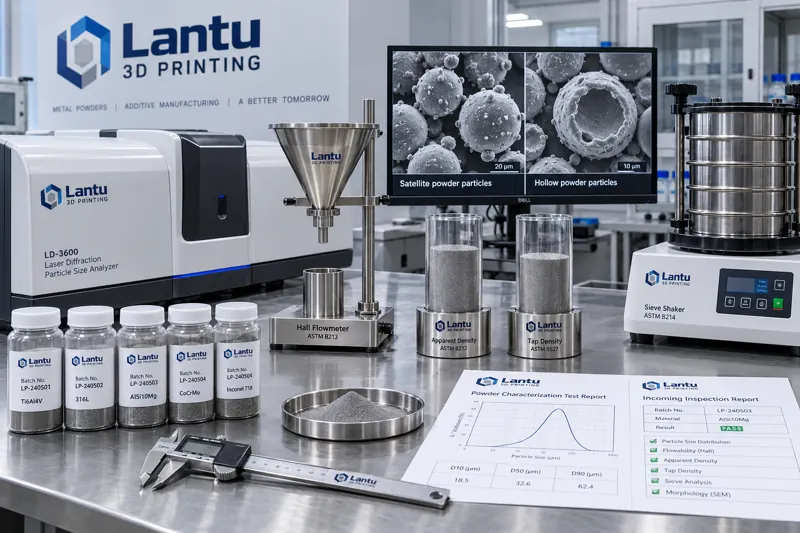
Caracterización y aceptación de recepción de polvos metálicos para impresión 3D: métodos evaluables desde la distribución granulométrica hasta el caudal Hall
Dos certificados de calidad pueden mostrar el mismo D50 y contenido de oxígeno, pero ofrecer rendimientos radicalmente distintos en la máquina. Este artículo presenta un sistema medible para la aceptación de polvos metálicos: colas D10/D90 de la distribución granulométrica, densidad aparente y densidad de compactación con índice de Hausner, caudal Hall, cuantificación de partículas satélite y huecas, y el acoplamiento entre superficie específica BET e incremento de oxígeno, junto con una hoja de aceptación ejecutable de 6 ensayos obligatorios, 2 por muestreo y reglas de retención de muestras.
news
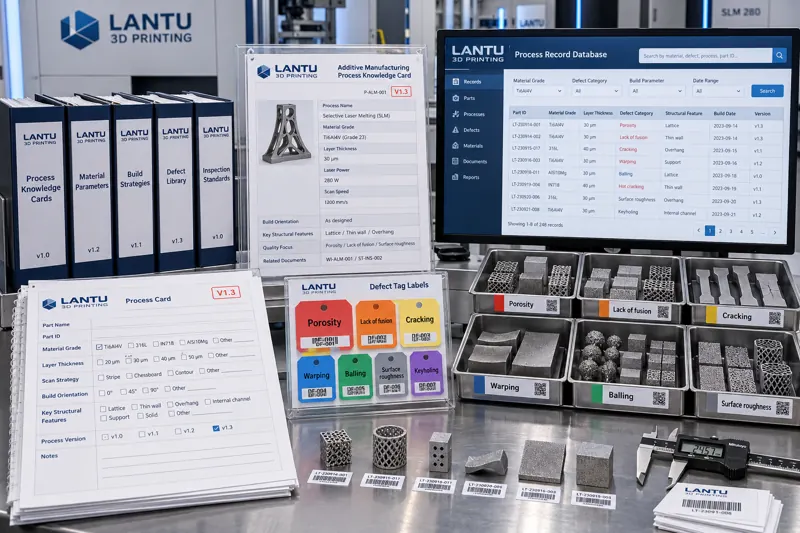
Método estructurado para el conocimiento de procesos de impresión 3D: de los campos de metadatos y vocabularios controlados a un sistema de fichas de proceso consultables
Que una base de conocimiento esté creada pero siga sin permitir encontrar experiencia útil es uno de los fallos más comunes de la gestión del conocimiento en empresas de impresión 3D. Este artículo presenta una ruta estructurada y aplicable: nueve campos obligatorios de metadatos, vocabularios controlados y normalización de sinónimos, una plantilla de ficha de proceso en cinco partes, reglas de identificación, versiones y obsolescencia, y tres indicadores de aceptación —tasa de acierto en búsquedas, tasa de reutilización de fichas de proceso e incidencia de fallos repetidos— para transformar la experiencia dispersa en activos de ingeniería consultables, citables y versionables.
news
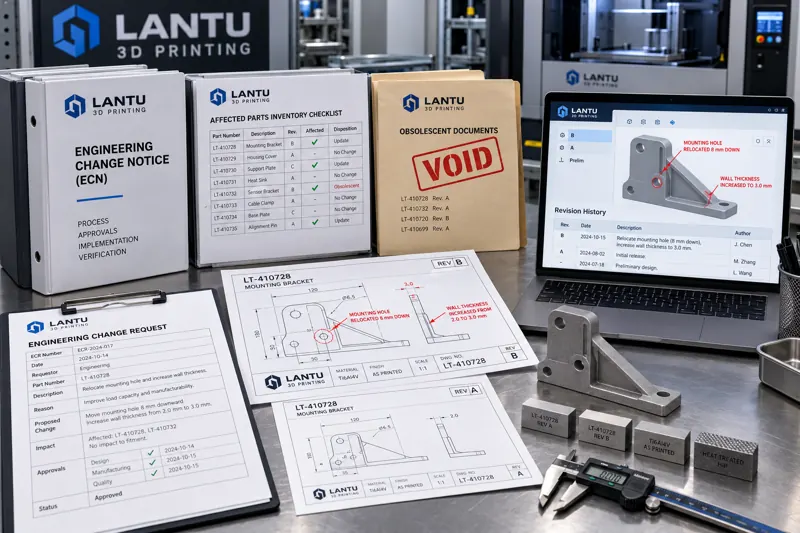
Gestión de cambios en proyectos de impresión 3D: un método de ciclo cerrado desde la solicitud de cambio y el análisis de impacto hasta el control de versiones
Cuando las solicitudes de cambio en proyectos de impresión 3D se quedan en el ámbito verbal, suelen provocar que se modifique el modelo sin actualizar la cotización, que planos obsoletos sigan circulando en planta o que los parámetros de proceso se ajusten de forma informal. Este artículo divide los cambios en tres categorías —cambios geométricos o de especificaciones técnicas, cambios internos de proceso y desviaciones/concesiones— y presenta los campos de una solicitud de cambio con entrada única, cinco listas de análisis de impacto (técnico, proceso, producción en curso, documentación y negocio), autorizaciones escalonadas y un ciclo cerrado de validación de primera pieza, además de cinco fallos habituales y sus medidas de respuesta.

news
Métodos de diseño de experimentos para el desarrollo de procesos de impresión 3D: de la selección ortogonal y el modelado de superficie de respuesta a la calibración de ventanas de proceso
El acoplamiento multifactorial vuelve ineficaz el ajuste secuencial de un factor a la vez. Este artículo presenta un sistema experimental de tres niveles para el desarrollo de procesos de impresión 3D: los ensayos ortogonales completan la selección y clasificación de significancia de factores en 9 pruebas; la metodología de superficie de respuesta establece, con unas 20 pruebas, un modelo cuadrático con efectos de interacción y resuelve conflictos multiobjetivo mediante funciones de deseabilidad; las curvas de nivel superpuestas definen una ventana de proceso liberable con un margen de seguridad del 10%, junto con una lista de verificación y tres errores frecuentes.
news
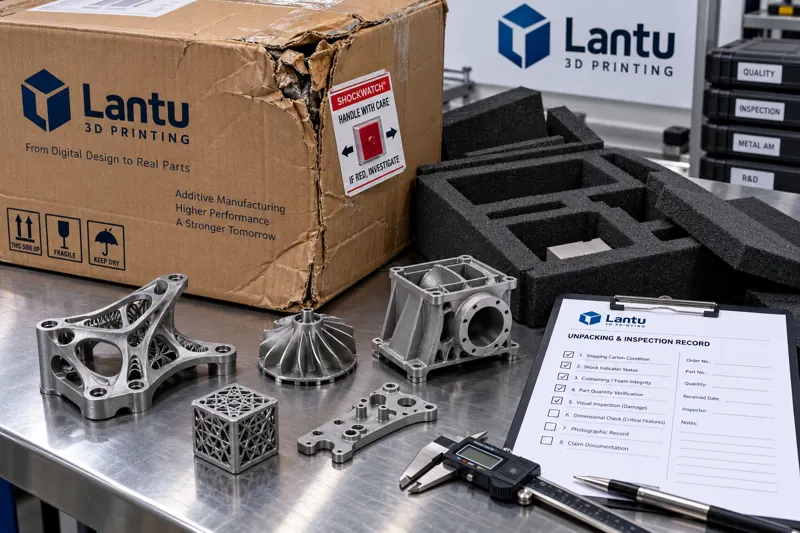
Gestión técnica de daños y reclamaciones en piezas impresas en 3D: desde la inspección de desembalaje y la cadena de evidencias hasta la determinación de responsabilidades y el control de plazos
La causa raíz de las disputas por daños durante el transporte de piezas impresas en 3D no suele ser el daño en sí, sino la ausencia de normas de desembalaje, cadenas de evidencia y criterios de responsabilidad. Este artículo presenta una clasificación de daños, un procedimiento de desembalaje en seis pasos, cinco categorías de evidencia, criterios para determinar responsabilidades y distribuir la carga probatoria, métodos de control de plazos y cálculo de importes, y un circuito cerrado para convertir casos individuales en reglas de diseño de embalajes.
news
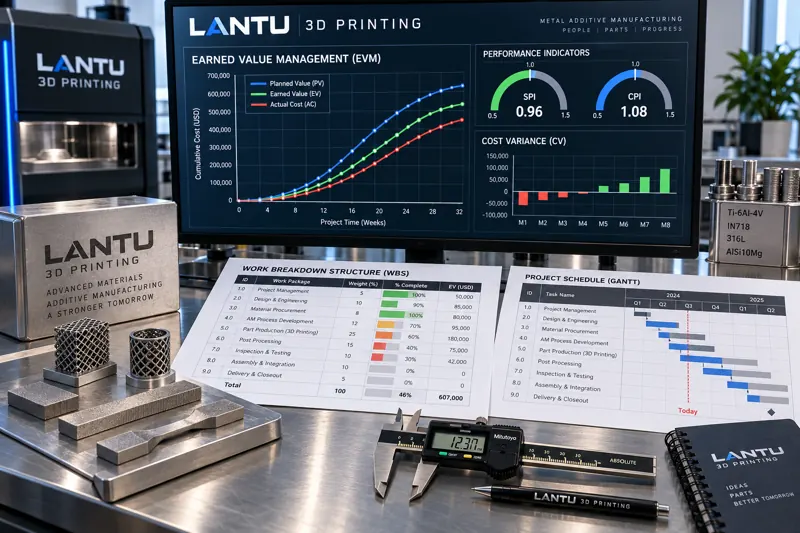
Gestión cuantitativa del avance y los costes en proyectos de impresión 3D: aplicación práctica de EVM, SPI/CPI y estimaciones a la finalización
Los pedidos de impresión 3D suelen describirse como «completados en un 80 %», pero el avance por capas no está sincronizado con la entrega real ni con la aparición de costes, lo que provoca simultáneamente retrasos y sobrecostes. Este artículo presenta una ruta práctica para implantar la gestión del valor ganado (EVM) en talleres de impresión: definir PV mediante ponderaciones de paquetes de trabajo, EV mediante criterios verificables y AC con criterios de imputación uniformes; después, derivar SV/CV/SPI/CPI y proyectar EAC y ETC, vinculando finalmente los umbrales de alerta a acciones de gestión concretas para que los compromisos de plazo y coste cuenten con una base medible.
Empiece aquí
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.