
Introducción: ya se calculan electricidad, gas y carbono; ¿por qué el agua sigue en el contador general?
Durante los últimos dos años, lantu3D ha ido detallando progresivamente la gestión energética de sus talleres: las tarifas eléctricas punta-valle y la potencia demandada se vinculan con las facturas de electricidad; el contenido de oxígeno de los gases inertes y el consumo de gas por pieza se expresan en m³/pieza; y la huella de carbono se relaciona con kgCO₂e por pieza conforme entregada. Sin embargo, existe un medio que casi nunca se contabiliza por separado: el agua de refrigeración. Los láseres, galvanómetros, camisas del cilindro de fabricación, bombas de vacío, compresores, deshumidificadores y hornos de recocido de posprocesado de los equipos LPBF metálicos dependen del agua circulante para evacuar calor. El caudal del circuito de refrigeración de una máquina suele ser de 8–15 L/min, con una diferencia de temperatura de entrada y salida de 3–6 ℃ y un requisito de temperatura de suministro de 20±2 ℃. En la mayoría de las fábricas solo hay un contador general del edificio; el agua de reposición se mezcla con el consumo contra incendios y sanitario; la purga de la torre de refrigeración se acciona por experiencia; y la eficiencia de transferencia térmica disminuye lentamente tras la incrustación de las superficies de intercambio. Solo se produce una parada reactiva cuando fluctúa la potencia de salida del láser, salta una alarma de temperatura excesiva en la cámara o aumenta la temperatura de descarga de la bomba de vacío.
El rasgo común de estos problemas no es la ausencia de agua, sino no haber convertido el agua en datos de ingeniería verificables. Este artículo no propone consignas de ahorro de agua, sino un método de contabilidad aplicable a lecturas de contadores parciales, ecuaciones de balance térmico, criterios de ciclos de concentración, indicadores de consumo de agua por pieza y registros de liberación, para incorporar el agua a la misma cuenta energética que la electricidad, el gas y el carbono.
I. Definir primero los límites: cuatro tipos de carga térmica y tres circuitos de agua
El primer paso de la contabilidad no es instalar contadores, sino delimitar claramente el sistema. El agua de refrigeración del taller suele atender cuatro tipos de carga: carga óptica y láser (láseres, galvanómetros y soportes de lentes protectoras, los más sensibles a la temperatura y calidad del agua); carga de la cámara de fabricación (camisa del cilindro de fabricación, circuito de precalentamiento de la placa base e intercambio térmico de la circulación de atmósfera); carga de potencia auxiliar (bombas de vacío, postenfriadores de compresores y condensadores de enfriadoras); y carga de posprocesado (hornos de recocido y control térmico de cubas de limpieza). Las curvas de carga térmica de estos cuatro grupos no coinciden: la carga láser fluctúa con el ciclo de trabajo de escaneado; la cámara de fabricación presenta mesetas durante el precalentamiento y la extensión de polvo; la potencia auxiliar es casi continua; y el posprocesado es intermitente por ciclo de horno. Si se mezclan en una única tubería principal, ninguna lectura de ΔT podrá atribuirse a una causa.
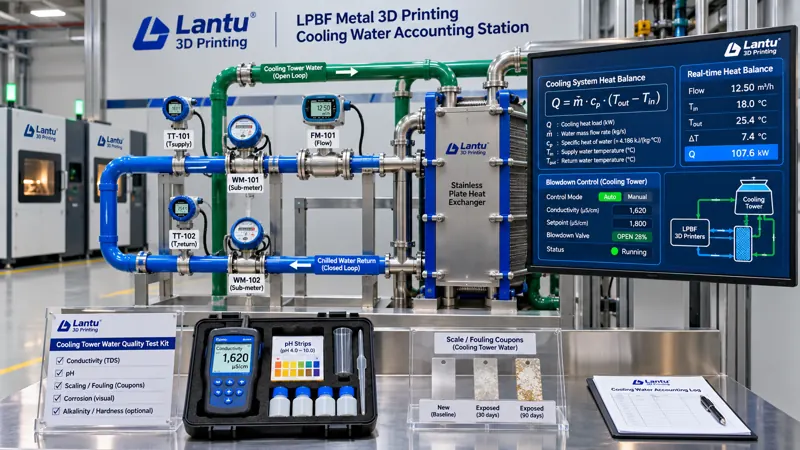
Los circuitos de agua deben dividirse en tres mediciones independientes: lado primario (circuito de disipación de la torre de refrigeración o de la unidad exterior), lado secundario (circulación cerrada del lado de la máquina, normalmente con agua desionizada o solución de glicol) y reposición y purga (entrada de agua de red, purga por concentración y pérdidas por rebose). El volumen de agua del circuito cerrado secundario permanece esencialmente constante; el consumo real se produce por evaporación y purga en el lado primario y por reposición. Por ello, el numerador del «consumo de agua por pieza» solo puede ser el volumen de agua de reposición, no el caudal de la bomba de circulación. Una vez que los límites se incorporan al «Diagrama del sistema de agua y puntos de medición» y cada punto recibe un identificador (W-01, contador de reposición; W-02, contador de purga; T-01/T-02, temperaturas de entrada y salida del lado secundario; F-01, caudal del lado secundario), todas las controversias posteriores pueden remitirse al mismo diagrama.
II. Medición desagregada y balance térmico: de las lecturas a un Q reproducible
El calor evacuado por el lado secundario se calcula mediante Q = c·m·ΔT, donde el calor específico del agua c es 4,18 kJ/(kg·℃) y el caudal másico m se convierte a partir de F-01. Por ejemplo, en un equipo LPBF de 500 W con un caudal secundario de 12 L/min (0,2 kg/s) y una diferencia de temperatura entre entrada y salida de 4,5 ℃, Q ≈ 4,18 × 0,2 × 4,5 ≈ 3,76 kW. Este valor debe concordar con la suma de la potencia eléctrica del láser multiplicada por las pérdidas de conversión electroóptica, más la disipación de los galvanómetros y la cámara. Si la desviación supera ±20 %, debe sospecharse primero una deriva del caudalímetro o sensores de temperatura no calibrados por pares. Disciplina clave: la temperatura debe medirse por pares. Instalar solo un termómetro de salida y usar el valor de consigna como temperatura de entrada convierte ΔT en un valor fijo y hace que el balance térmico sea meramente decorativo.
En el lado primario, se aplica un balance hídrico usando el volumen de reposición W_make-up, el volumen de purga W_blowdown y el volumen evaporado W_evap: W_make-up = W_evap + W_blowdown + W_drift (arrastre de gotas y fugas). De los tres términos, solo el contador de reposición y el de purga pueden leerse directamente. La evaporación se calcula inversamente a partir del balance térmico: W_evap ≈ Q_total / (r + c·Δt), donde r es el calor latente de vaporización, del orden de 2400 kJ/kg, y Δt es la diferencia de temperatura de entrada y salida de la torre de refrigeración. Así, incluso sin medidor de evaporación, los tres términos pueden cerrar el balance. Una diferencia de cierre sostenida >8 % es señal de fuga o inexactitud de los instrumentos, no de que «hacía calor y se añadió algo más de agua».
III. Ciclos de concentración y purga: el agua circulante no puede limitarse a reponerse
En una torre de refrigeración abierta se evapora agua pura y las sales permanecen en el sistema. El ciclo de concentración N = concentración iónica del agua de reposición / concentración iónica del agua circulante, aproximado habitualmente en planta mediante la relación de conductividades. Un N demasiado bajo implica purga excesiva y desperdicio de agua y productos químicos; un N demasiado alto provoca precipitación de carbonato cálcico, incrustación en las superficies de intercambio y un aumento de la velocidad de corrosión. En ingeniería es habitual controlar N en una ventana de 3–5, lo que corresponde a un caudal de purga de aproximadamente 1/(N−1) de la evaporación; es decir, para N=4, W_blowdown ≈ W_evap/3. Los criterios deben redactarse de manera verificable y no como «buena calidad del agua»: conductividad del agua circulante ≤1500 μS/cm, dureza total como CaCO₃ ≤200 mg/L, pH 7,5–9,0 y turbidez ≤10 NTU. Se debe tomar una muestra semanalmente y registrar el lote y la cantidad de dosificación química. Si la conductividad supera el límite en dos mediciones consecutivas, debe realizarse una purga obligatoria y una nueva medición. No se permite ocultar el problema aumentando el agua de reposición para diluirlo: eso solo enmascara N, sin reducir la carga total de sales.
El circuito cerrado del lado secundario requiere otro conjunto de criterios: la conductividad del agua desionizada debería ser ≤50 μS/cm; la concentración de glicol debe calcularse según los requisitos anticongelantes y verificarse trimestralmente; y el pH y la concentración de inhibidor de corrosión deben seguir la ficha de calidad de agua del fabricante. Se recomienda instalar filtros de 5–20 μm y manómetros diferenciales en los circuitos de carga óptica. Cuando la presión diferencial supere 1,5 veces el valor inicial, debe sustituirse el cartucho. Las lentes protectoras y los conductos del láser son extremadamente sensibles a las partículas; el coste de una rotura de cartucho filtrante supera con creces el del propio cartucho.
IV. Incrustación y degradación de la transferencia térmica: convertir la aproximación ΔT en un criterio de COP
La incrustación es especialmente peligrosa porque no genera alarmas. Cuando la resistencia térmica de la superficie de intercambio aumenta gradualmente, ΔT del lado secundario se reduce y la temperatura de entrada a la máquina aumenta. El sistema de control incrementa automáticamente la carga del ventilador de la torre de refrigeración o del compresor de la enfriadora para mantener el valor de consigna. Como resultado, la temperatura del agua «parece normal», mientras el consumo eléctrico aumenta silenciosamente. Por ello, el criterio no puede vigilar únicamente la temperatura; debe controlar la diferencia de aproximación y la eficiencia energética: la diferencia de aproximación entre la salida del lado primario y la entrada del lado secundario de un intercambiador de placas debe ser ≤2 ℃. El COP de la enfriadora (capacidad frigorífica/potencia de entrada del compresor) debe usar como línea base el valor del primer mes de operación en las mismas condiciones. Una degradación >15 % activa la limpieza química y una nueva prueba; una degradación >25 % requiere parada, inspección y evaluación de sustitución del núcleo de intercambio.
También deben vincularse los eventos del sistema de agua con la calidad de fabricación: cada exceso del límite de temperatura de suministro y cada anomalía de eficiencia de intercambio térmico deben registrar el número de capa del build, la cámara y el número de tarea de escaneado correspondientes al momento del evento. Deben revisarse el contenido de oxígeno, la monitorización del baño fundido y los resultados de las probetas testigo procesadas en el mismo horno para las piezas de esa cámara. Es la misma lógica que vincular una caída de tensión de milisegundos con el número de capa del build en la gestión de calidad eléctrica: solo cuando la perturbación de un medio se vincula a una pieza concreta puede hablarse de una decisión de liberación. Se recomienda una clasificación de tres niveles: nivel A (temperatura, caudal y calidad del agua dentro de la ventana), liberación normal; nivel B (exceso breve ≤5 min y probeta de la misma cámara conforme), liberación tras revisión y registro de la desviación; nivel C (exceso >5 min, degradación del COP >25 % o conductividad fuera de límite sin tratamiento), aislamiento de las piezas de esa cámara y disposición conforme a las reglas de reinspección del lote.
V. Consumo de agua por pieza: criterio de pieza conforme entregada y reparto en builds compartidos
El criterio de cálculo debe mantener coherencia con el consumo específico de gas y la huella de carbono: consumo de agua por pieza = (agua de reposición durante el período de cálculo − agua no productiva) ÷ número de piezas conformes entregadas durante el período de cálculo. El agua no productiva —uso sanitario, protección contra incendios, limpieza de suelos y riego— debe medirse por separado y deducirse del numerador; de lo contrario, las variaciones mensuales de plantilla contaminarán el indicador. El denominador debe ser el número de piezas que hayan superado la inspección, completado el posprocesado y embalaje especificados y sido entregadas en la puerta de fábrica, no el número de piezas impresas. Esto se debe a que el agua consumida en piezas desechadas o reprocesadas debe amplificarse por el rendimiento hasta las piezas conformes, que es precisamente lo que hace que este indicador tenga más valor para la toma de decisiones que «factura total de agua/número total de piezas».
Para builds compartidos se recomienda utilizar una variable representativa de carga térmica, en lugar de dividir simplemente por el número de piezas: el peso w de cada pieza se compone de «tiempo de escaneado × número de capas × coeficiente de corrección por volumen de soportes y placa base». El consumo común —precalentamiento, purga de atmósfera, refrigeración de la placa base, refrigeración de probetas testigo y agua base en espera— se reparte según w; los consumos atribuibles individualmente, como el agua de una cuba de limpieza de posprocesado exclusiva para una pieza, se asignan directamente a esa pieza. La fórmula de ponderación debe congelarse antes del inicio del período de cálculo e incorporarse con un número de versión en las «Reglas de reparto de consumo de agua». Se prohíbe seleccionar ponderaciones retrospectivamente según el resultado: congelar primero la regla y discutir después los factores es un principio básico común a la contabilidad energética y de carbono. Se recomienda informar simultáneamente tres cifras: consumo medio de agua por pieza, P50/P95 agrupado por familia de piezas y proporción de agua/electricidad/gas dentro del coste energético unitario por pieza, para evitar óptimos locales como «ahorrar 3 m³ de agua y consumir 400 kWh adicionales de electricidad».
VI. Cadena de evidencias e implantación: ALCOA+ y lista de comprobación de ocho puntos
Todas las lecturas deben poder ser recalculadas por un tercero, por lo que los registros deben organizarse según ALCOA+: atribuibles (identificador de punto de medición, identificador de instrumento y período de validez de calibración), legibles (lecturas originales, no resúmenes transcritos), contemporáneos (misma fuente temporal que las marcas de tiempo del build, sin cumplimentación posterior), originales (conservación de registros brutos de pulsos del contador y archivos de curvas de temperatura) y exactos (valores corregidos incluidos en tablas de compensación y revisados por dos personas), además de completos, coherentes, duraderos y disponibles. Cada registro debe incluir al menos: marca de tiempo, lecturas acumuladas W-01/W-02, valores instantáneos T-01/T-02, caudal F-01, conductividad y pH, identificador del build y número de capa correspondientes, nivel de decisión, responsable de la disposición y revisor. Los instrumentos deben calibrarse anualmente; las temperaturas deben calibrarse por pares; los caudalímetros deben compararse con ultrasonidos portátiles; y el número de certificado de calibración debe incluirse en el registro maestro.
La implantación en 30 días puede dividirse en cinco pasos: primera semana, elaborar el diagrama de puntos e instalar W-01/W-02 y medición de temperatura por pares; segunda semana, ejecutar el cierre del balance hídrico y definir la ventana de ciclos de concentración; tercera semana, establecer la línea base de COP y los criterios de liberación en tres niveles; cuarta semana, congelar las reglas de reparto y calcular de prueba el consumo de agua por pieza para tres familias de piezas; quinta semana, incorporar el consumo de agua a la cuenta energética mensual y revisarlo junto con la factura eléctrica, el consumo de gas y la intensidad de carbono. Por último, realizar una autoevaluación mediante una lista de ocho puntos: diagrama de puntos e identificadores de medición completos / medición independiente de reposición y purga / calibración de temperatura por pares / diferencia de cierre del balance hídrico ≤8 % / umbrales y registros semanales de conductividad y dureza / línea base y acciones de activación para aproximación y COP / eventos fuera de límite vinculados al número de capa del build y con decisión de tres estados / reglas de reparto con número de versión y denominador basado en piezas conformes entregadas.
Conclusión
El agua de refrigeración no es «una tubería auxiliar del equipo», sino el cuarto medio energético contabilizable, junto con la electricidad, el gas y el carbono. La forma de gestionarla no es sustituir la enfriadora por una mayor, sino aplicar cuatro medidas concretas: un diagrama numerado del sistema de agua y sus puntos de medición, una ecuación de balance hídrico que cierre, un conjunto de criterios cuantificados de calidad del agua y degradación de la transferencia térmica, y un criterio de consumo de agua por pieza cuyo denominador sean piezas conformes entregadas y que esté vinculado al build. Al cumplir estas cuatro medidas, las anomalías de temperatura del agua dejarán de detectarse solo tras una parada, y el ahorro de agua dejará de ser un eslogan para convertirse en datos de ingeniería incorporables a las hojas de cotización y verificables por clientes y terceros. Para una plataforma como lantu3D, que gestiona desde los planos y el diseño hasta la entrega física, el grado de verificabilidad de los datos de los medios es, por sí mismo, parte de su capacidad de entrega.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.