
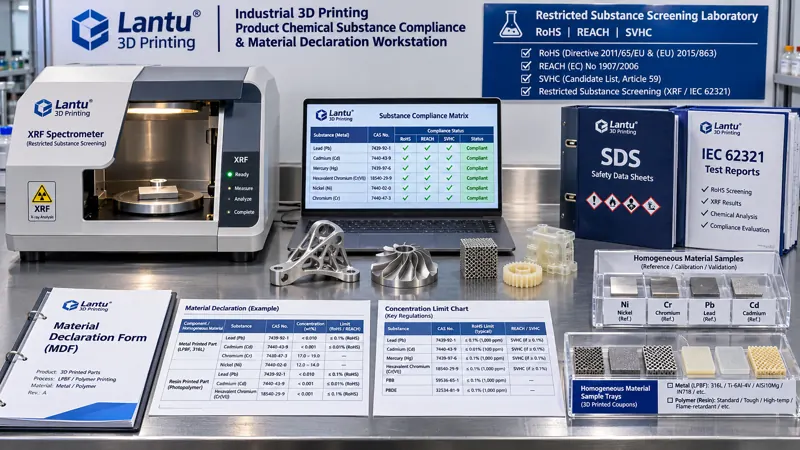
Introducción: un certificado de material no responde «qué contiene la pieza entregada»
Los proveedores de servicios de impresión 3D se enfrentan con frecuencia a preguntas de sus clientes: ¿pueden proporcionar una declaración de conformidad RoHS para este lote de piezas de nailon, metal o resina enviadas con la entrega? ¿Las sustancias extremadamente preocupantes (SVHC) de REACH superan el 0,1 %? ¿Qué concentraciones de cromo hexavalente, cadmio, plomo y ftalatos contienen los embalajes y recubrimientos exportados a la UE? Muchos equipos reenvían directamente el certificado de conformidad o la SDS del proveedor del material, pero se considera evidencia insuficiente. El motivo no es que el material sea necesariamente no conforme, sino que un certificado acredita las prestaciones de lote de un bidón de polvo o una bobina de filamento, pero no puede demostrar que, en un producto terminado que ha pasado por extendido de polvo, sinterizado, limpieza, granallado, galvanizado, pegado y embalaje, la composición y concentración de sustancias de cada material homogéneo siga cumpliendo los límites. lantu3D considera el recorrido desde el plano de diseño hasta la entrega física como una cadena de ciclo de vida: el cumplimiento de sustancias no es un simple documento adjunto del departamento de compras, sino un dato técnico transferible a lo largo de la cadena, verificable y sometido a control de versiones.
I. Desglosar primero los «materiales homogéneos» hasta límites evaluables
La unidad de evaluación de RoHS y REACH no es el equipo completo ni una pieza individual, sino el material homogéneo: una unidad de material que no puede separarse mecánicamente en materiales distintos y cuya composición es uniforme. Tomando como ejemplo un soporte metálico impreso por LPBF y sometido a tratamiento superficial, se deben separar al menos: el metal base, como 316L o Ti6Al4V en estado impreso; el recubrimiento superficial o película de conversión; la aleación de las tuercas insertadas; el adhesivo en la interfaz de unión; la tinta de marcado; la espuma protectora y la bolsa de barrera del embalaje. En las piezas de resina también deben separarse la resina fotosensible, los residuos de limpieza, el revestimiento de color y la capa de poscurado. El principio de desglose consiste en elaborar una tabla de correspondencia entre la lista de materiales BOM y la lista de materiales homogéneos, indicando en cada fila el nombre del material, proveedor, grado, número de lote, proporción en masa, ubicación, posibilidad de separación mecánica y número de declaración citado. Si un recubrimiento de solo unos micrómetros no puede separarse mecánicamente, debe declararse como un material homogéneo independiente; no debe incorporarse al sustrato para calcular una concentración media. Los límites de concentración se calculan sobre la masa del material homogéneo, y el promedio subestima sistemáticamente el riesgo.
II. Límites y exenciones: traducir el texto normativo en campos cumplimentables
Los criterios habituales para sustancias restringidas deben convertirse en campos específicos, no en meros eslóganes: RoHS suele evaluar plomo, mercurio, cromo hexavalente, bifenilos polibromados, éteres de difenilo polibromados y cadmio con dos límites de fracción másica en materiales homogéneos, del 0,1 % y del 0,01 %; los ftalatos tienen umbrales adicionales en determinados materiales plastificados; la lista de candidatas SVHC de REACH activa obligaciones de comunicación o notificación cuando supera el 0,1 % por artículo, y se actualiza aproximadamente cada seis meses, por lo que toda declaración debe vincularse a la fecha de versión de la lista. Desde el punto de vista de ingeniería, se debe crear una tabla maestra de datos de sustancias restringidas cuyos campos incluyan, como mínimo: nombre de la sustancia, número CAS, fuente normativa, categoría de material aplicable, límite de concentración, número y periodo de validez de la exención, norma del método de ensayo —como la serie IEC 62321 para desmontaje y determinación en productos eléctricos y electrónicos— y unidad de evaluación, ya sea material homogéneo o artículo completo. Deben abordarse especialmente tres errores frecuentes: primero, las exenciones, como el plomo en determinadas aleaciones o soldaduras de alta temperatura, que exigen registrar el número de cláusula, alcance aplicable y revisión de vencimiento; no basta con indicar de forma general que cumple. Segundo, las sustancias introducidas por el proceso: la impresión puede no introducir cadmio, pero los baños de galvanizado, líquidos de pasivado, productos de limpieza, agentes desmoldeantes, adhesivos y tintas sí pueden hacerlo. Tercero, los cambios de proveedor: un cambio de lote o línea de producción para el mismo grado requiere recopilar de nuevo las declaraciones; no se debe reutilizar un anexo de hace un año.
III. Cadena de evidencias: SDS, declaraciones de proveedor e informes de ensayo cubren tramos distintos
Los tres tipos de documentos no son sustituibles entre sí. La SDS, u hoja de datos de seguridad, describe peligros y medidas de protección; su apartado de composición suele indicar intervalos o resumirse por secreto comercial, por lo que no basta para determinar el cumplimiento por concentración. La declaración completa de sustancias o de conformidad del proveedor aporta composición y compromisos respecto de límites, pero depende del muestreo y la fiabilidad del proveedor. Un informe de ensayo de terceros proporciona métodos concretos y valores medidos, pero solo cubre los puntos de muestreo de las muestras enviadas. Un enfoque verificable consiste en establecer una cadena de evidencias de cuatro niveles: primer nivel, identidad del material —orden de compra, grado, lote, CoA, registros de inspección de recepción y hash de documentos—; segundo nivel, declaración de composición —declaración completa de sustancias o declaración de material al estilo IEC 63000, con número CAS, intervalo de concentración, versión SVHC, referencia de exención, firmante y fecha—; tercer nivel, evaluación de sustancias introducidas por el proceso —lista de todos los auxiliares y consumibles de posprocesado, indicando para cada uno si puede aportar sustancias restringidas, si existe riesgo de residuo y los registros de validación de limpieza y curado—; cuarto nivel, verificación y liberación —el cribado XRF permite una evaluación rápida de elementos, mientras que ICP-OES/MS o GC-MS se emplean para la cuantificación de ftalatos y retardantes de llama bromados; el informe debe indicar zona de muestreo, método de desmontaje, límite de detección, incertidumbre de medición y regla de decisión—. Cuando el resultado esté cerca del límite, debe realizarse una evaluación conservadora conforme a la banda de incertidumbre de ILAC-G8 / ISO 14253-1, sin ignorar U y declarar directamente la conformidad.
IV. Integrar el cumplimiento de sustancias en el flujo de entrega de impresión 3D
El cumplimiento no debe completarse documentalmente justo antes del envío, sino integrarse en los hitos del ciclo de vida. En la fase de cotización y revisión del pedido, primero deben confirmarse el mercado de venta, la normativa sectorial del cliente —eléctrica y electrónica, médica, automoción, juguetes o contacto alimentario, entre otras— y el tipo de declaración requerido, incorporando los «requisitos de sustancias restringidas» como cláusulas verificables en el acuerdo técnico. En la fase de diseño, deben registrarse los códigos de material y tratamiento superficial en la BOM y el paquete de transferencia del modelo, evitando que se cambie posteriormente el recubrimiento sin actualizar la declaración. En compras y recepción de materiales, se deben recopilar declaraciones por lote y definir condiciones de validez y activadores de cambio; el límite de reutilización de polvo también debe registrarse, porque el contenido de oxígeno y el historial de contaminación del polvo reciclado afectan a la identidad del material. Durante la producción, la lista de auxiliares, parámetros de limpieza, probetas de horno y orden de trabajo deben estar vinculados, y cualquier auxiliar alternativo debe tramitarse mediante una orden de cambio. Durante la liberación, el control de calidad verifica la versión de las declaraciones, la lista de materiales homogéneos cubierta por los informes de ensayo, la vigencia de las exenciones y la declaración independiente de los materiales de embalaje; si falta un elemento, el proceso queda suspendido. El paquete final de entrega incluye: tabla de correspondencia de materiales homogéneos, declaración de conformidad de sustancias restringidas, comunicación SVHC si aplica, índice de informes de ensayo, lista de exenciones y registros controlados por versión. Todos los documentos deben conservar trazabilidad conforme a ALCOA+ más allá del periodo de trazabilidad establecido en el contrato.
V. Panel de indicadores y lista de verificación para aprobar a la primera
Se recomienda gestionar esta cadena mediante seis indicadores: cobertura de la lista de materiales homogéneos —número de filas declaradas dividido por el número de filas que deben declararse; objetivo: 100 %—; tasa de validez de declaraciones —proporción no vencida y con versión coincidente; objetivo: ≥98 %—; cobertura de evaluación de auxiliares de proceso —objetivo: 100 %—; tasa de coherencia entre informes de ensayo y determinación de límites; puntualidad de actualización de declaraciones tras la activación de un cambio —objetivo: ≤3 días laborables—; y tasa de aprobación a la primera de la documentación de cumplimiento del cliente —objetivo: ≥95 %—. Lista de verificación de diez minutos antes de la liberación: primero, comprobar el mercado de venta y la versión normativa; segundo, comprobar que la BOM se ha desglosado en materiales homogéneos y no contiene filas ambiguas como «otros»; tercero, comprobar que el grado, lote y número de declaración de cada fila de material sean trazables; cuarto, comprobar que se han evaluado todos los auxiliares de posprocesado; quinto, comprobar la fecha de versión de la lista SVHC y la vigencia de las exenciones; sexto, comprobar el área de muestreo y método de desmontaje del ensayo; séptimo, comprobar que se ha considerado la incertidumbre cerca del límite; octavo, comprobar que los materiales de embalaje y etiquetado se han declarado por separado; noveno, comprobar que las órdenes de cambio han sincronizado las declaraciones; décimo, comprobar la integridad de firmas, fechas y hashes de documentos. Si cualquier punto es negativo, no se permite emitir la declaración de conformidad.
Conclusión: de «reenviar el certificado» a una «contabilidad verificable de sustancias»
La dificultad del cumplimiento químico de productos no reside en memorizar unos pocos límites, sino en descomponer una pieza impresa terminada por materiales homogéneos, traducir las cláusulas normativas a campos, asignar correctamente las funciones de SDS, declaraciones de proveedor e informes de ensayo, y hacer que cada cambio de material o proceso active una actualización de la declaración. Para plataformas como lantu3D, que integran diseño, fabricación, posprocesado y entrega, este método extiende el concepto de «protección ambiental» desde las emisiones de taller y la narrativa de carbono hasta la trazabilidad de sustancias de la pieza física que recibe el cliente. Su valor directo es reducir rechazos de exportación y solicitudes repetidas de documentación por parte de clientes; su valor indirecto es permitir que la selección de materiales, la ruta de posprocesado y la solución de embalaje queden sujetas a requisitos de cumplimiento desde la fase de cotización, en vez de descubrir una brecha en la cadena de evidencias justo antes del envío.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.