
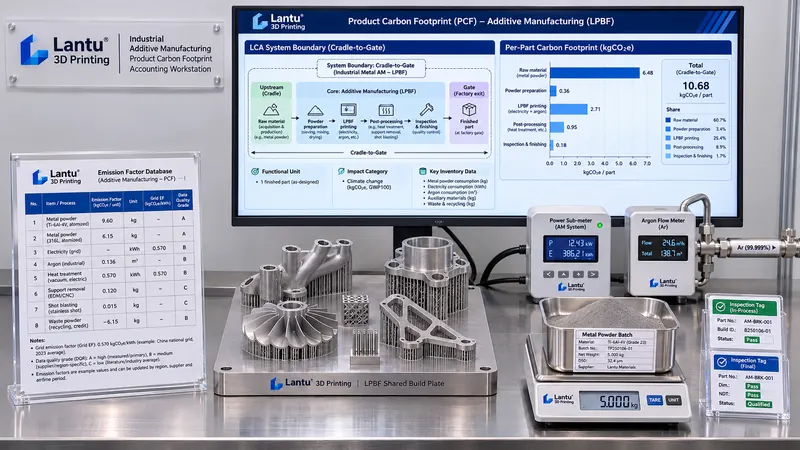
Introducción: lo que el cliente necesita no es una frase sobre «fabricación verde», sino una cifra de carbono verificable por pieza
Cada vez más clientes, durante solicitudes de cotización o auditorías anuales de proveedores, exigen que los prestadores de servicios de impresión 3D proporcionen la «huella de carbono por producto», expresada en kgCO2e/pieza, y expliquen la unidad funcional, los límites del sistema y las fuentes de datos. En realidad, muchas fábricas ya disponen de submedidores eléctricos, registros de retirada de polvo, paquetes de parámetros de equipos y libros de control de piezas defectuosas, pero las cifras resultantes no resisten un escrutinio: ¿cómo se asigna la electricidad de una pieza frente a las más de diez restantes de la misma plataforma de build? ¿Deben incluirse las emisiones de probetas de horno, soportes, desperdicio y retrabajo? ¿Qué versión y año del factor de red eléctrica se ha utilizado? Lo que falta no son datos, sino reglas de cálculo que los organicen en una cadena de evidencias revisable. lantu3D considera todo el proceso, desde los planos y el diseño hasta la entrega física, como un objeto de gestión del ciclo de vida. El cálculo de carbono también debe basarse en el mismo lenguaje de ingeniería trazable, y no limitarse a mensajes promocionales.
I. Definir primero la unidad funcional y los límites del sistema: por qué «una pieza» no es una unidad natural
El primer paso del cálculo no consiste en buscar factores de emisión, sino en convertir «una pieza» en una unidad funcional verificable. Una formulación recomendada es: 1 pieza de un determinado modelo, aprobada tras inspección, con el posprocesado y embalaje especificados completados, y entregada a puerta de fábrica. La misma declaración debe indicar el grado de material, el estado (tal como impresa o tras tratamiento térmico), la lista de CTQ y la versión del acuerdo técnico aplicable. La unidad funcional debe estar vinculada a una «entrega conforme», pues incluir o no las piezas defectuosas en el reparto de las piezas conformes produce resultados completamente distintos.
Se recomienda comenzar con límites de cuna a puerta y registrar cuatro etapas: ① materias primas (emisiones de cuna del polvo metálico o resina, embalaje y transporte); ② fabricación (electricidad del equipo, gas protector, equipos auxiliares y espera, placa base y material de soporte); ③ posprocesado (retirada de soportes, tratamiento térmico, mecanizado, acabado superficial, limpieza y tratamiento de residuos); y ④ inspección y entrega (equipos de ensayo, probetas de horno, materiales de embalaje y logística interna). Cada etapa dentro del límite debe indicar «incluida/no incluida + motivo», en lugar de limitarse a un diagrama de flujo sin texto. Las etapas de uso y fin de vida pueden excluirse en la versión inicial, pero la exclusión debe declararse explícitamente para evitar que el cliente confunda una cifra a puerta de fábrica con una cifra de ciclo de vida completo.
II. Cómo recopilar datos de actividad: desde submedidores eléctricos hasta la asignación en builds compartidos
Los datos de actividad se dividen en tres categorías. La primera corresponde a datos directos medibles: para la etapa de fabricación, se recomienda registrar los kWh de todo el proceso mediante un submedidor a nivel de equipo; los equipos auxiliares (enfriadores, compresores de aire, extracción de polvo y tamizado de polvo) deben tener medidores independientes o calcularse según potencia × tiempo de funcionamiento; el gas protector debe medirse en m³ por build mediante un caudalímetro acumulativo; y el consumo neto de polvo se obtiene restando al peso retirado el material recuperado tras el tamizado, registrando el lote y el número de ciclos. La segunda categoría corresponde a datos geométricos y de proceso: del paquete de parámetros se extraen tiempo de escaneado, número de capas, espesor de capa, volumen de pieza, volumen de soportes y superficie ocupada en la plataforma; estos son los numeradores de la asignación. La tercera categoría son los datos de resultados de calidad: número de piezas conformes, piezas desechadas, piezas retrabajadas y probetas de horno, procedentes de los registros de lotes de inspección.
El aspecto más propenso a errores en la impresión 3D es la asignación en builds compartidos. Promediar por número de piezas es el método más rudimentario: una misma plataforma puede contener piezas grandes de pared fina y piezas pequeñas macizas, con diferencias de varias veces en tiempo de escaneado y volumen ocupado. Se recomienda utilizar un factor de asignación ponderado, por ejemplo, w = 0,5 × proporción de superficie ocupada + 0,3 × proporción de (volumen × número de capas) + 0,2 × proporción de tiempo de escaneado. Los coeficientes de ponderación deben incorporarse al procedimiento de cálculo y, una vez definidos, no deben ajustarse caso por caso. Los consumos compartidos (precalentamiento, recorridos en vacío de extendido de polvo, purga de atmósfera, placa base y probetas de horno) se agrupan primero en un fondo común del build y después se asignan a cada pieza según w; los consumos atribuibles individualmente (refundición adicional o una segunda pasada de fabricación para una pieza) se imputan directamente a esa pieza. Las reglas de asignación influyen más en el resultado que la precisión de los factores; primero deben congelarse las reglas y después discutirse los factores.
III. Factores de emisión y niveles de calidad de datos: los datos primarios no deben declararse mezclados con valores por defecto
Las emisiones se obtienen multiplicando los datos de actividad por los factores de emisión. Para la electricidad se utiliza el factor de red eléctrica regional (un orden de magnitud de ejemplo es aproximadamente 0,5–0,6 kgCO2e/kWh; en la práctica debe emplearse una base de datos de factores aceptada por el cliente, indicando el año de versión y el alcance geográfico); para gas protector, polvo, resina y materiales de embalaje se emplean factores aguas arriba o declaraciones de carbono de producto proporcionadas por el proveedor; el transporte se calcula con factores por t·km. Cada factor debe registrar cinco metadatos: entidad fuente, versión y año de la base de datos, ámbito geográfico aplicable, representatividad tecnológica y coeficiente de conversión de unidades.
Más importante aún es asignar a cada dato un nivel de calidad de datos (DQI). Se recomienda evaluar de 1 a 5 en cinco dimensiones —representatividad tecnológica, representatividad geográfica, representatividad temporal, completitud y verificabilidad— y utilizar la media o una puntuación ponderada. Las mediciones de submedidores de equipo con certificado de calibración y marcas de tiempo correspondientes se califican como nivel 1–2; los promedios sectoriales o valores por defecto de bases de datos se califican como nivel 4–5. La declaración debe divulgar la proporción de partidas de alta contribución de emisiones con DQI≥4. Usar factores por defecto no es vergonzoso; disfrazarlos como datos medidos sí lo es: esto es lo primero que revisará un verificador.
IV. Cuatro partidas amplificadoras propias de la fabricación aditiva: omitirlas provoca una subestimación sistemática
La primera corresponde a soportes y placa base: el material de soporte se incluye en la etapa de materias primas y, si los residuos tras su retirada no se recuperan, también deben contabilizarse. La reducción de soportes derivada de optimizar los ángulos en voladizo debe reflejarse como una reducción numérica bajo la misma unidad funcional. La segunda son las probetas de horno y piezas de ensayo: consumen material y tiempo de máquina sin entregarse como piezas conformes, por lo que deben asignarse a las piezas conformes mediante el fondo común o declararse por separado como «emisiones de validación de calidad por lote». La tercera es el desperdicio y retrabajo: se recomienda utilizar un factor de amplificación por rendimiento, es decir, intensidad de carbono por pieza conforme = emisiones totales dentro del límite ÷ número de piezas conformes entregadas, en lugar de dividir entre el número de piezas cargadas. Un fallo de fabricación que requiera reimpresión puede incrementar notablemente el valor unitario del lote; las fluctuaciones entre lotes deben conservarse en los resultados, en vez de ocultarse mediante una media anual. La cuarta es el posprocesado y los residuos: hornos de tratamiento térmico, CNC, granallado, limpieza, extracción de polvo y gestión de residuos peligrosos tienen consumos de energía y flujos de materiales independientes, que a menudo se agrupan de forma genérica en «costes de fabricación» y se omiten.
Estas cuatro partidas comparten una característica: son elementos «no conformes o auxiliares» y, precisamente, son campos que no existen en las plantillas genéricas de cálculo de carbono de la industria manufacturera. El procedimiento de cálculo debe reservar un campo obligatorio para cada una; incluso cuando se informe cero, debe indicarse el motivo.
V. Incertidumbre, cadena de evidencias y límites de la declaración
Una cifra puntual no basta para respaldar una declaración externa. Debe proporcionarse al menos un intervalo de incertidumbre: se definen incertidumbres relativas por separado para los datos de actividad y los factores (por ejemplo, medidor eléctrico ±2 % y factor ±5 %–15 %), se aplica propagación de errores o muestreo Monte Carlo a las partidas de mayor contribución, y se informan P50 y P95, indicando si se adopta el límite superior conservador o el valor mediano. El análisis de sensibilidad debe identificar los tres principales puntos críticos de carbono, que normalmente son la electricidad de fabricación, la producción aguas arriba del polvo, el gas protector o el tratamiento térmico.
La cadena de evidencias debe organizarse según el enfoque ALCOA+ e incluir como mínimo ocho elementos: número y vigencia del certificado de calibración del submedidor; captura o referencia de la versión de la base de datos de factores; versión del paquete de parámetros y número de informe de build; lote de polvo y registro de pesaje; registro de desperdicios y retrabajos; número de versión de la regla de asignación y coeficientes de ponderación; lista de piezas conformes del lote de inspección; y responsable del cálculo, revisor y marcas de tiempo. Solo es una cifra de carbono verificable aquella que un tercero puede rastrear desde una tabla hasta un registro original. Los límites de la declaración también deben indicar que el resultado corresponde al alcance a puerta de fábrica, excluye la etapa de uso y la fabricación de bienes de capital, y que cualquier modificación de las reglas de asignación o de la versión de los factores exige emitir un nuevo documento y conservar las versiones históricas.
VI. Conectar los resultados de carbono con las decisiones de proceso, en lugar de limitarse a elaborar un informe
El valor del cálculo está en el ciclo cerrado. Bajo la misma unidad funcional, pueden realizarse cuatro tipos de comparaciones cuantificables: diferencias en volumen de soportes y tiempo de escaneado derivadas de distintas disposiciones y orientaciones de impresión; optimización de combinaciones de builds compartidos —agrupando piezas con tiempos de escaneado similares para reducir la asignación del fondo común—; sustitución de rutas de posprocesado —materiales que no requieren tratamiento térmico o formas cercanas a la geometría final que reducen el mecanizado—; y el coste de carbono del límite de ciclos de polvo frente a las reimpresiones por desperdicio. Cada decisión debe evaluarse simultáneamente con los tres indicadores de «intensidad de carbono por pieza conforme entregada + rendimiento + plazo de entrega», evitando sacrificar fiabilidad o puntualidad en busca de menores emisiones. Cuando un cliente plantee objetivos de reducción de carbono, presentar la diferencia entre una versión de referencia y una versión mejorada bajo la misma unidad funcional resulta más convincente que ofrecer una etiqueta verde aislada.
Conclusión: lista mínima de ocho puntos de verificación
① La unidad funcional está vinculada a una entrega conforme e indica el estado y la versión del acuerdo técnico; ② los límites del sistema se dividen por etapas y cada una indica el motivo de inclusión/exclusión; ③ los datos de actividad se clasifican en medición directa, geometría y proceso, y resultados de calidad; ④ la regla de asignación en builds compartidos está congelada y versionada; ⑤ cada factor incorpora cinco metadatos: fuente, versión, geografía, representatividad y coeficiente de conversión; ⑥ cada dato dispone de un nivel DQI y se divulga la proporción de valores por defecto de alta contribución; ⑦ son obligatorios los cuatro campos de soportes, probetas de horno, desperdicio/retrabajo y posprocesado/residuos; ⑧ se proporcionan intervalo de incertidumbre, puntos críticos de carbono e índice de ocho registros originales. Solo un cálculo de carbono que pueda vincularse a «una unidad funcional, una regla de asignación, un número de versión de factor y un número de certificado» merece figurar en los documentos de entrega. Esta es también la extensión natural de conectar planos, parámetros de proceso y entrega física en una misma cadena de datos verificable.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.