
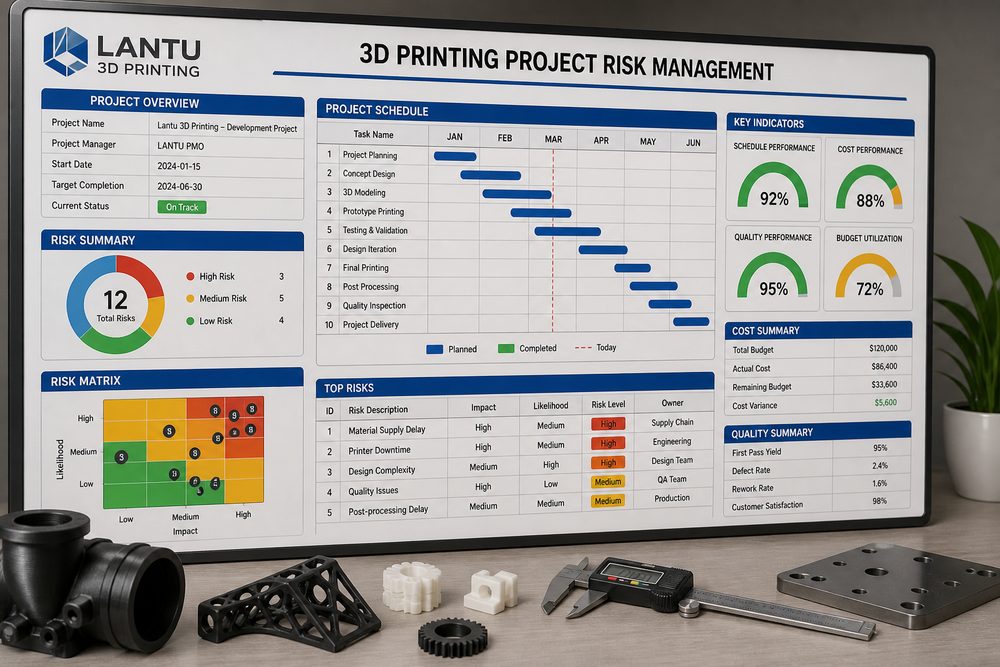
Einleitung: Projekt-Risiken entstehen aus der Lücke zwischen technischer Unsicherheit und Lieferverpflichtung
3D-Druck-Projekt-Risikomanagement ist kein Problem eines einzelnen Arbeitsschritts, sondern ein systematischer Prozess von der Anforderungsklärung, Modellbewertung, Material- und Prozessauswahl, Produktionsplanung bis zur Abnahme. Für eine Plattform wie Blueprints 3D, die den gesamten Lebenszyklus von der Zeichnung / dem Design bis zur physischen Übergabe abdeckt, müssen die Risiken aus der Lücke zwischen technischer Unsicherheit und Lieferverpflichtung in messbare, nachvollziehbare und kontinuierlich verbesserbare Arbeitspakete zerlegt werden: Ist die Eingabedatei vollständig, sind die kritischen Maße gekennzeichnet, sind Materialcharge und Maschinenparameter rückverfolgbar, und tragen die Prüfprotokolle die Entscheidungen des Kunden? Nur wenn diese Informationen früh im Projekt verankert werden, hängen Angebot, Prototyping, Kleinserienfertigung und Qualitätskreislauf später nicht von ad-hoc-Entscheidungen einzelner Personen ab.
In der Praxis verstehen Unternehmen das Risikomanagement im 3D-Druck oft als Spezialkompetenz einer bestimmten Rolle; tatsächlich entscheidet jedoch die Zusammenarbeit über die Ergebnisse. Ein scheinbar einfaches Bauteil kann gleichzeitig die Auswahl einer Schichtdicke von 0,1–0,2 mm, Maßhaltigkeit im Bereich von ±0,2 mm, die Behandlung der Stützkontaktpunkte, das Risiko thermischer Verformung, ein Ziel für die Oberflächenrauheit sowie die Verpackungs- und Transportsicherung betreffen. Ohne eine einheitliche Vorgehensweise eskalieren Nacharbeitskosten häufig gebündelt kurz vor der Auslieferung.
I. Fünf Risikokategorien identifizieren: Design, Material, Maschine, Qualität und Logistik
Zunächst sollte eine klare technische Basis festgelegt werden. Zu Projektbeginn müssen Bauteilverwendung, Belastungsrichtung, Montagebeziehungen, optische Anforderungen und Liefermenge bestätigt und in Prozessparameter übersetzt werden. Ein Funktionstestteil legt den Schwerpunkt etwa auf Festigkeit und Maßstabilität, ein Präsentationsteil auf Textur, Farbe und Oberflächenkonsistenz, während bei Kleinserien vor allem Stückkosten, Taktzeit und Chargenstabilität im Fokus stehen. Unterschiedliche Ziele erfordern unterschiedliche Material- und Prozesskombinationen; eine einzige Erfahrungsregel darf nicht auf alle Szenarien angewendet werden.
Es empfiehlt sich, die Kernparameter in einer Projektkarte festzuhalten: empfohlene Materialien, Fertigungsrichtung, Schichtdickenbereich, Toleranzen kritischer Maße, Anforderungen an die Nachbearbeitung, Prüfmethoden und Risikostufe. Bei SLA-Harzbauteilen sind Verzug an dünnen Wänden, Stützspuren und die Sprödigkeitsänderung nach der UV-Härtung zu beachten; bei SLS-Nylonteilen sind die Pulver-Auffrischungsrate, die Porosität und die Gleichmäßigkeit der Einfärbung zu kontrollieren; bei metallischen SLM-Bauteilen müssen vor allem Eigenspannungen, Wärmebehandlungszyklen und Bearbeitungszugaben für kritische Bohrungen gesteuert werden.
II. Mit der Risikostufe die Prüftiefe und die Kommunikationsfrequenz bestimmen
Die Problemanalyse darf nicht bei einer reinen Ergebnisbeschreibung wie „Druck fehlgeschlagen“ stehen bleiben; sie muss auf die fünf Dimensionen Design, Material, Maschine, Parameter und Bedienung zurückgeführt werden. Ein Bauteilriss kann etwa aus einem plötzlichen Wandstärkensprung, aus inneren Spannungsspitzen oder aus einem ungeeigneten Wärmebehandlungskurvenverlauf entstehen. Eine Abweichung der Bohrungsposition kann durch die Bauorientierung, unzureichende Steifigkeit der Stützen oder eine unklare Bezugsfläche für die Nachbearbeitung verursacht werden. Eine ungleichmäßige Oberfläche kann gleichzeitig mit Stützlayout, Strahlmittel, Polierpfad sowie Reinigungs- und Trocknungsbedingungen zusammenhängen.
Blueprints 3D legt im Projektmanagement besonderen Wert auf die Beweiskette: Slicer-Screenshots, Maschinencharge, Materialchargennummer, kritische Parameter, Prozessfotos und Prüfdaten werden aufbewahrt. Der Wert dieser Vorgehensweise liegt nicht nur in der Verantwortlichkeit, sondern vor allem darin, dass die nächste Designoptimierung eine belastbare Grundlage hat. So ist es oft wirksamer, die lokale Wandstärke von 1,0 mm auf 1,5 mm zu erhöhen, den Überhangwinkel auf unter 45° zu begrenzen oder auf der Rückseite einer großen Fläche Rippen hinzuzufügen, als einfach die Maschine zu wechseln.
III. Notfallpläne aufbauen: Ersatzmaterialien, Prozesswechsel und gestaffelte Auslieferung
Ein umsetzbarer Plan sollte Prozess, Rollen und Abnahmekriterien enthalten. Auf Prozessebene kann die Sechs-Schritte-Methode „Anforderungsprüfung – DFAM-Designcheck – Prozessprüfung – Prototypenvalidierung – Freigabe vor der Serie – Liefer-Retrospektive“ eingesetzt werden; auf Rollenebene beteiligen sich Design, Prozessentwicklung, Produktion, Qualitätssicherung und Projektleitung an den kritischen Meilensteinen; bei der Abnahme werden neben den Maßen auch Optikniveau, Montageprüfung, Festigkeitsnachweis, Verpackungszustand und Kundenfeedback dokumentiert.
Bei Klein- und Mittelserien empfiehlt sich eine abgestufte Steuerung: Stufe A umfasst sicherheitsrelevante oder montagekritische Teile und erfordert eine Erstmusterprüfung sowie eine 100%-Prüfung der kritischen Maße; Stufe B umfasst Funktionstestteile und setzt auf Stichprobenprüfung plus Montagevalidierung; Stufe C umfasst Optik- oder Präsentationsteile und konzentriert sich auf Oberfläche und Farbgleichheit. Durch die Einstufung werden Ressourcen gezielter eingesetzt, und der Kunde kann Kosten- und Qualitätsgrenzen besser nachvollziehen.
IV. Risikodaten nachbereiten und die nächste Kalkulation sowie Planung verbessern
Am stärksten vernachlässigt wird in der Umsetzung oft der Nachbereitungsmechanismus. Nach jedem Projekt sollten die tatsächlichen Arbeitsstunden, Fehlversuche, Nacharbeitsursachen, Kundenänderungen und finalen Parameter erfasst werden, um die Erfahrung aus einer einmaligen Lieferung in einen organisatorischen Vermögenswert zu überführen. In wiederkehrenden Branchen wie medizinischen Hilfsmitteln, Vorrichtungen für die Automobilindustrie, Gehäusen für die Unterhaltungselektronik und Luft- und Raumfahrt-Prototypen können aus den Auswertungsdaten Materialbibliotheken, Parameterbibliotheken, Risikolisten und Kalkulationsvorlagen entstehen.
Gleichzeitig sollte 3D-Druck nicht einfach als „schnell ein Teil herstellen“ verstanden werden. Sein Kernwert liegt darin, den Validierungszyklus zu verkürzen, die Fertigung komplexer Strukturen zugänglicher zu machen und Design-, Fertigungs-, Prüf- und Lieferdaten miteinander zu verbinden. Wenn Unternehmen das Risikomanagement für 3D-Druck-Projekte in Standardprozesse integrieren, wird 3D-Druck vom Prototyping-Werkzeug zu einer stabilen digitalen Fertigungsfähigkeit.
Zusammenfassung
Risikomanagement ist kein Ausdruck von Vorsicht, sondern ein Weg, innovative Fertigung innerhalb kontrollierbarer Grenzen schneller zur Anwendung zu bringen. Für Branchenpraktiker liegt die eigentliche Wettbewerbsfähigkeit nicht darin, über eine bestimmte Maschine zu verfügen, sondern darin, unter komplexen Anforderungen schnell zu entscheiden, robust auszuführen und Erfahrungen kontinuierlich zu dokumentieren. Blueprints 3D wird weiterhin in den Bereichen Designbewertung, Material- und Prozessauswahl, Produktionsmanagement und Lieferverifikation Kunden dabei unterstützen, von der Zeichnung bis zum physischen Bauteil eine vollständige Umsetzung zu realisieren.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.