
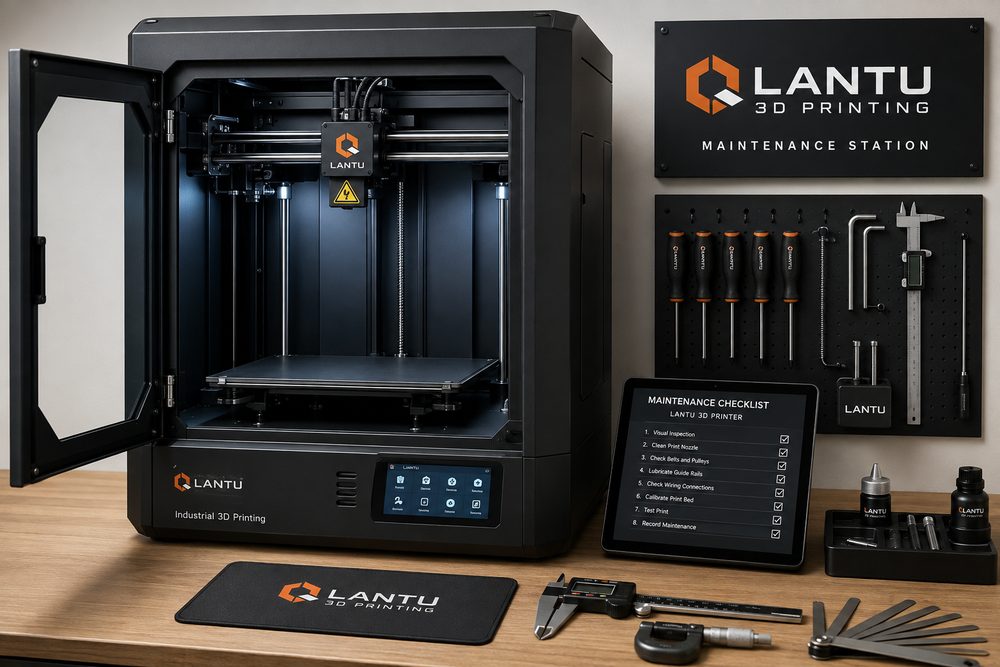
Einleitung: Wartung ist Teil der Lieferfähigkeit
Im 3D-Druck ist die Anlage nicht nur ein Produktionswerkzeug, sondern eine zentrale Ressource für stabile Lieferungen. Viele Projektverzögerungen entstehen nicht durch das Modell-Design, sondern durch kurzfristige Geräteausfälle, abweichende Materialzustände, Kalibrierungsfehler der Bauplattform oder Warteschlangen bei der Nachbearbeitung. In der nächtlichen Produktion mit geringer Auslastung werden Probleme ohne standardisierte Inspektion oft erst bei der Qualitätsprüfung am nächsten Tag sichtbar und führen zu einer kompletten Nacharbeit. lantu3D integriert die Anlagenwartung in das Projektlebenszyklus-Management und reduziert mit Kontrollen, Dokumentation und präventiver Pflege das Ausfallrisiko.
Das Ziel der Wartung ist nicht, jede Maschine für immer fehlerfrei zu halten, sondern Ausfälle vorhersehbar, isolierbar und schnell behebbar zu machen. Bei unterschiedlichen Systemen wie SLA, SLS, MJF, FDM und Metall-Druck sind die Schwerpunkte zwar verschieden, die Managementlogik bleibt jedoch gleich: vor dem Druck den Zustand bestätigen, während des Drucks wichtige Kennzahlen überwachen, nach dem Druck Abweichungen dokumentieren und Auffälligkeiten in die Einsatzplanung und Kalkulation zurückspielen.
1. Inspektion vor dem Druck: von der Umgebung bis zum Plattformzustand
Die Prüfung vor dem Druck sollte als feste Checkliste definiert werden. Temperatur und Luftfeuchtigkeit der Umgebung sind der erste Punkt. Harze und Nylonpulver reagieren empfindlich auf Temperatur und Feuchtigkeit; empfohlen wird für den Produktionsbereich eine Temperatur von 20 bis 26 °C und eine relative Luftfeuchtigkeit von 40 % bis 60 %, je nach Materialanforderung. Nimmt das Material Feuchtigkeit auf, können Nylonteile eine raue Oberfläche, Maßabweichungen oder schlechtere mechanische Eigenschaften aufweisen; Harzteile können unzureichend aushärten.
Der zweite Punkt betrifft Plattform und Bewegungssystem. Bei SLA-Anlagen sollten Sauberkeit der Bauplattform, Zustand der Trennfolie, Verunreinigungen im Resin-Tank und die gleichmäßige Bewegung der Z-Achse geprüft werden; bei FDM-Anlagen sind Düsenverstopfung, Extruder-Zahnräder, Ebenheit des Heizbetts und Haftung der ersten Schicht zu kontrollieren; bei Pulverbettanlagen müssen Pulverabstreifer, Pulverrückgewinnung, Heizbereich und Filtersystem überprüft werden; bei Metallanlagen kommen Atmosphäre, Sauerstoffgehalt, Schutzgas und die sichere Handhabung des Pulvers hinzu. Jede Prüfung sollte in den Zuständen „normal“, „beobachten“ und „Anlage anhalten“ dokumentiert werden.
2. Pflege kritischer Komponenten: Intervallmanagement statt Notfallreparatur
Die Wartung sollte für Bauteile mit festen Intervallen geplant werden. Trennfolien, Düsen, Filter, Abstreifer, Laserfenster, Führungen, Spindeln, Lüfter und Sensoren zählen zu den Komponenten mit hohem Einfluss. Bei SLA-Anlagen kann schon eine leichte Beschädigung der Trennfolie zu lokalen Ablösungen führen, und Rückstände im Tank können den nächsten Druck verkratzen; bei SLS-Anlagen wirkt sich eine ungleichmäßige Pulverschicht direkt auf Oberflächenqualität und Maßhaltigkeit aus. Wer erst nach einem fehlgeschlagenen Bauteil nach der Ursache sucht, zahlt deutlich mehr Zeit als bei einem planmäßigen Austausch.
Empfohlen ist eine Aufteilung in tägliche, wöchentliche, monatliche und vierteljährliche Wartung. Die tägliche Kontrolle konzentriert sich auf Reinigung, Materialzustand und das Zurücksetzen der Plattform; die wöchentliche auf Bewegungsmechanik, Materialreserven und Filtersystem; die monatliche auf Kalibrierung, Lichtquellenleistung, Temperaturstabilität und den Bestand an Ersatzteilen; die vierteljährliche auf die Überprüfung der Anlagenpräzision, die Bestätigung der Softwareversion und Sicherheitsschulungen. Wartungsprotokolle sollten mit Gerätenummer, Bediener, Materialcharge und Auftragscharge verknüpft werden.
3. Nachtinspektion: Niedrige Auslastung braucht mehr Frühwarnung
Der Vorteil der Nachtproduktion liegt in der hohen Anlagenauslastung und den geringen externen Störungen, das Risiko besteht jedoch in der verzögerten Erkennung von Abweichungen. Deshalb sollte die Nachtinspektion stärker auf sichtbare Statusanzeigen und klare Unterbrechungsregeln setzen. Bei der Planung sollten neue Materialien, neue Strukturen und sehr lange Aufträge nicht alle in Zeiten gelegt werden, in denen niemand aufmerksam ist. Für Druckaufträge über acht Stunden sind stufenweise Kontrollpunkte sinnvoll, zum Beispiel Prüfung der ersten Schicht, Stabilität der Stützen, Temperaturkurve und Restmaterial.
Das Inspektionsprotokoll sollte den Betriebszustand der Anlage, die voraussichtliche Fertigstellungszeit, Screenshots oder Fotos von Abweichungen, die Entscheidung zum Pausieren oder Fortsetzen sowie die verantwortliche Person enthalten. Wenn die Anlage Fernüberwachung unterstützt, sollten Bilder zu wichtigen Zeitpunkten gespeichert werden; wenn nicht, sollte bei der Schichtübergabe ein einheitliches Formular verwendet werden. Treten bei derselben Anlage zweimal hintereinander ähnliche Fehler auf, sollte sie keine neuen Aufträge annehmen, bis eine Ursachenanalyse durchgeführt wurde, damit sich ein Anlagenproblem nicht zu einem Kundenlieferproblem ausweitet.
4. Fehleranalyse: Aus einem Ausfall einen Prozessverbesserer machen
Anlagenabweichungen sollten nicht nur mit „Maschinenausfall“ beschrieben werden. Eine wirksame Nachanalyse muss mindestens Erscheinungsbild, betroffenen Umfang, mögliche Ursachen, Prüfmethoden, Korrekturmaßnahmen und Präventionsmaßnahmen enthalten. Wenn zum Beispiel bei einer Charge von Nylonteilen lokale Oberflächenpartikel auftreten, kann dies mit dem Feuchtigkeitsgehalt des Pulvers, Verschleiß am Abstreifer, Temperaturschwankungen in der Zone oder dem Anteil von Rückgewinnungspulver zusammenhängen. Das Engineering-Team muss dann Materialprotokolle, Maschinenlogs und die Position der Teile systematisch prüfen, statt einfach neu zu drucken.
Die Ergebnisse der Nachanalyse sollten auch die spätere Kalkulation und Produktionsplanung beeinflussen. Wenn eine bestimmte Risikokomponente längere Abkühlzeiten oder zusätzliche Prüfungen erfordert, sollte das System diese Anforderungen in die Prozessroute übernehmen. Wenn eine Anlage bei einem bestimmten Material eine schlechtere Stabilität zeigt, sollte die Gerätezuordnung angepasst werden. lantu3D legt Wert auf transparente Lieferprozesse und informiert Kunden bei Bedarf über Risiken, Gegenmaßnahmen und einen neuen Abnahmetermin.
Fazit: Ein Wartungsplan macht Lieferungen proaktiv statt reaktiv
Die Wartung von 3D-Druckanlagen ist keine Nebensache im Hintergrund, sondern Teil von Qualitätsmanagement und Kundenservice. Durch Inspektionen vor dem Druck, zyklische Pflege kritischer Komponenten, Nacht-Überwachung mit Frühwarnung und systematische Fehleranalyse lassen sich Ausfallzeiten, Nacharbeit und Terminabweichungen deutlich reduzieren. Für Kunden mit Bedarf an stabilen Kleinserien ist eine Plattform mit professionellem Anlagenzustandsmanagement wichtiger als ein reiner Vergleich des Stückpreises.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.