
引言:参数不是经验值,而是制造能力边界
同一模型在不同设备、材料批次和环境下可能出现完全不同的结果。工艺优化的核心不是追求某个“万能参数”,而是建立稳定的参数窗口,让零件在强度、精度、表面和成本之间达到可控平衡。对于服务型制造平台而言,参数窗口越清晰,报价越准确,返工越少,交付越可靠。
一、SLM工艺:能量密度与热应力必须同步管理
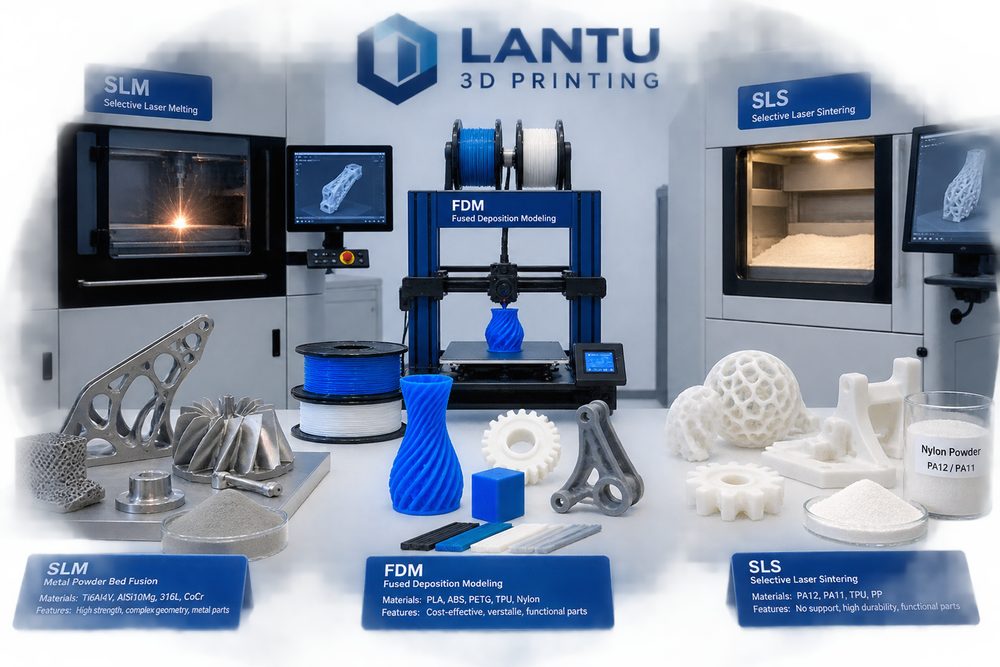
SLM金属打印常用激光功率、扫描速度、道间距和层厚共同决定体能量密度。能量过低会导致未熔合孔隙,过高则可能产生球化、飞溅和残余应力。工程实践中应结合支撑设计、摆放角度和热处理方案优化,而不是只调功率。对大型薄壁件,可通过分区扫描、岛式扫描和预热平台降低翘曲风险。
二、FDM工艺:层间结合与收缩控制是关键
FDM适合快速原型、治具夹具和低成本验证。影响质量的关键参数包括喷嘴温度、热床温度、层厚、填充率、打印速度和冷却策略。ABS、ASA等材料容易翘曲,需要封闭腔体和合理底部附着;PLA外观稳定但耐温有限。功能件建议重点验证层间强度,必要时调整打印方向,使主要载荷尽量沿连续挤出路径传递。
三、SLS工艺:粉床温度和刷新率决定批量一致性
SLS尼龙打印无需支撑,适合复杂结构和小批量生产。粉床温度接近材料熔点时,温度波动会影响收缩率、表面粉化和翘曲。粉末刷新率过低会降低机械性能,过高则增加成本。批量订单应记录零件在粉箱中的摆放位置,并用抽检尺寸数据反推热场影响。
四、用试验矩阵建立工艺知识库
建议采用小样条和代表性特征件建立试验矩阵,例如薄壁、孔、悬臂、卡扣和装配面。每次调整只改变一到两个变量,记录缺陷类型、尺寸偏差和后处理效果。通过数据积累,企业可以形成不同材料和设备组合下的推荐参数,而不是依赖单个操作员经验。
总结
工艺优化的目标是可复制,而不是偶然打印出一件漂亮样品。围绕参数窗口建立记录、验证和复盘机制,才能持续提升成品率并降低交付风险。