
引言:小批量交付真正考验的是“说得清楚”
在3D打印服务中,单个样件成功并不等于批量交付稳定。很多企业客户第一次下单只是10件、30件或100件,但这些零件往往用于装配验证、展会展示、工装夹具或小批量试销。一旦某一批次出现孔位偏差、表面纹理差异、颜色不一致或运输破损,客户最关心的问题会从“能不能补做”变成“为什么发生、影响哪些件、后续怎么避免”。如果没有质量追溯记录,工程师只能依赖记忆排查,售后沟通也会变得被动。
蓝图三维强调从蓝图、设计、工艺评估到实物交付的生命周期管理。质量追溯的价值就在于把设计文件、材料批次、设备参数、后处理、检验和客户反馈串成一条可回放的链路。它不只是为了应付问题,更是为了在下一次报价、排产和工艺选择时有证据可用。
一、追溯对象:不要只记录“打印完成”
一个可执行的追溯体系至少要覆盖五类信息。第一是设计源头,包括客户版本号、STL/STEP文件名、关键尺寸、壁厚风险、装配接口和允许变更范围。第二是工艺决策,例如选择SLA、SLS、MJF、FDM或金属SLM的理由,层厚设置如0.05mm、0.1mm或0.15mm,摆放方向、支撑策略和收缩补偿参数。第三是材料与设备,包括树脂、PA12尼龙、ABS-like材料或金属粉末的批次号,设备编号,开机时间,环境温湿度,粉末循环比例或树脂使用时长。
第四是过程与检验记录。对于装配类零件,建议至少保留首件测量数据、关键孔径、平面度、螺纹配合、卡扣试装和外观等级;对于展示类零件,则要记录打磨、喷漆、染色、喷砂或电镀的工序人员与时间。第五是交付与反馈,包括包装方式、发货批次、客户收货照片、投诉描述、处理方案和复盘结论。只有这些信息都能被关联,后续才能判断问题来自设计、打印、后处理、检验还是物流。
二、首件确认:把风险拦在批量前
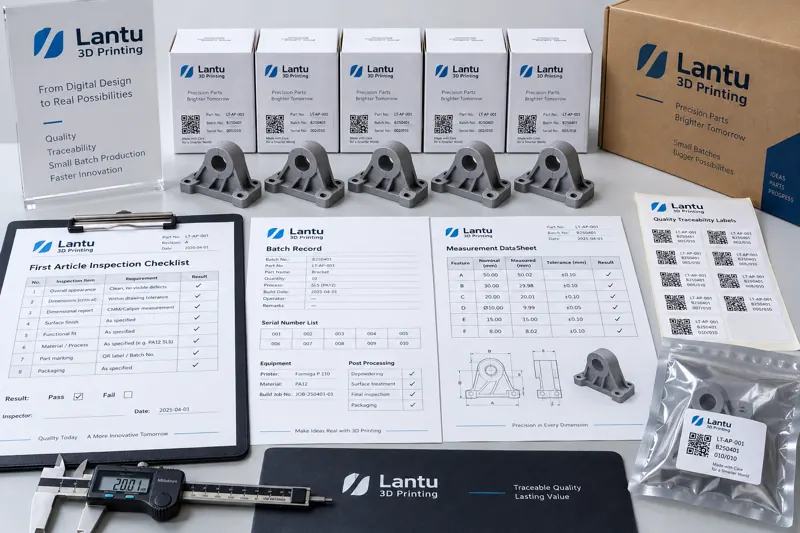
首件确认是质量追溯的起点。建议每个小批量订单在正式排产前设定一张首件检查表,内容包括图纸版本、材料、工艺、设备、关键尺寸公差、外观标准和客户确认方式。例如某PA12尼龙SLS功能件,关键卡扣厚度为1.2mm,装配孔径为6.0mm,若客户要求试装顺畅,就应在首件阶段明确孔径测量范围、后处理后尺寸变化和是否允许轻微修孔。
首件记录不必复杂,但必须结构化。可采用“设计风险—工艺措施—检验结果—客户确认”四栏。设计风险写明薄壁、尖角、悬臂、深孔或大平面翘曲;工艺措施写明加厚到1.5mm、增加圆角R0.5、调整摆放角度45°、支撑接触点避开外观面等;检验结果记录实测值和照片;客户确认保留沟通截图或签字记录。这样批量件出现争议时,双方可以回到同一份确认依据。
三、过程记录:用批次号连接材料、设备与参数
小批量生产常见的质量波动来自批次差异。树脂材料可能因存放时间、搅拌状态和固化条件产生色差或脆性差异;尼龙粉末可能受新粉比例、回收粉次数和成型仓温度影响;金属打印则对粉末粒径、含氧量、激光功率和扫描策略更敏感。因此,每次生产都应生成内部批次号,把订单号、设备号、材料批次、参数包和操作人员绑定在一起。
推荐的最小记录字段包括:生产批次号、打印日期、设备编号、材料名称和批号、层厚、填充率或扫描策略、摆放方向、支撑类型、打印时长、后处理工序、检验人员和异常备注。对于重复订单,还应把本次参数与上次成功参数进行比对。如果某次交付尺寸偏大0.2mm,追溯系统能快速发现是否更换了设备、改变了层厚、调整了摆放方向或使用了不同材料批次。
四、检验与留样:让售后有证据、有边界
质量追溯不能只停留在生产端,还要覆盖检验与留样。对于小批量项目,建议按风险分级确定抽检比例。外观展示件可重点检查表面划痕、喷漆均匀度、拼接缝和色差;功能装配件应记录关键尺寸,必要时用卡尺、塞规、螺纹规或三坐标检测。若订单数量为50件,可对首件、末件和随机3-5件进行尺寸记录;若存在高风险结构,抽检比例应提高到20%以上。
留样不一定意味着每单都长期保存实体零件。可采用“照片留样+数据留样+必要实体留样”的组合。照片留样要包含整体、关键面、包装前状态和检验工具读数;数据留样包括测量表、工艺参数、后处理记录和发货单号;实体留样则用于重要客户、重复订单或高价值材料项目。这样客户投诉时,售后可以先判断问题是否在出厂前已存在,还是来自运输、装配方式或使用环境。
五、异常闭环:从投诉处理走向工艺改进
客户投诉不是追溯流程的终点,而是下一轮改进的入口。建议把异常分为设计输入问题、工艺执行问题、后处理问题、检验漏检、包装运输和客户使用场景变化六类。每一类都应对应不同处理方式:设计输入问题需要更新设计评审清单;工艺执行问题需要锁定参数模板;后处理问题需要增加过程检查点;包装运输问题则要改进缓冲材料、分隔方式或外箱标识。
例如某批喷漆展示件到货后出现边角掉漆,追溯记录显示打印件出厂照片正常,包装中零件之间缺少软隔离,运输震动造成摩擦。解决方案不应只是补发,而要把“尖角喷漆件单独软包、外观面不得相互接触、外箱增加防压标识”写入包装标准。下一次同类订单引用该标准,质量追溯就转化为了组织知识。
六、系统落地:从表格开始,但要面向平台化
很多团队担心追溯系统成本高,其实可以从轻量表格开始。第一阶段建立统一字段和命名规则,确保每个订单都有批次号、版本号和检验记录;第二阶段把文件、照片、参数和售后单据存入同一项目目录;第三阶段再通过平台化方式把设计评审、报价、排产、生产、质检和交付状态打通。关键不是一开始就做复杂系统,而是让数据可检索、可关联、可复盘。
对客户而言,质量追溯带来的体验是透明和可信。当出现问题时,平台能快速说明影响范围、处理时效和预防措施;当重复下单时,平台能复用成功工艺,减少沟通成本。对服务商而言,追溯数据会反向优化报价模型、材料选择、设备投资和人员培训。蓝图三维的价值不只是把零件打印出来,而是把从设计蓝图到实物交付的每一步变成可管理、可优化、可持续复用的流程。
总结:追溯能力就是小批量制造的稳定性
3D打印小批量生产的质量管理,不应只依赖经验和事后补救。通过首件确认、批次记录、过程检验、留样证据和异常闭环,企业可以把零散订单沉淀为可复用的工艺资产。对于需要快速验证又要求稳定交付的客户来说,质量追溯既是风险控制工具,也是判断服务商专业度的重要标准。