
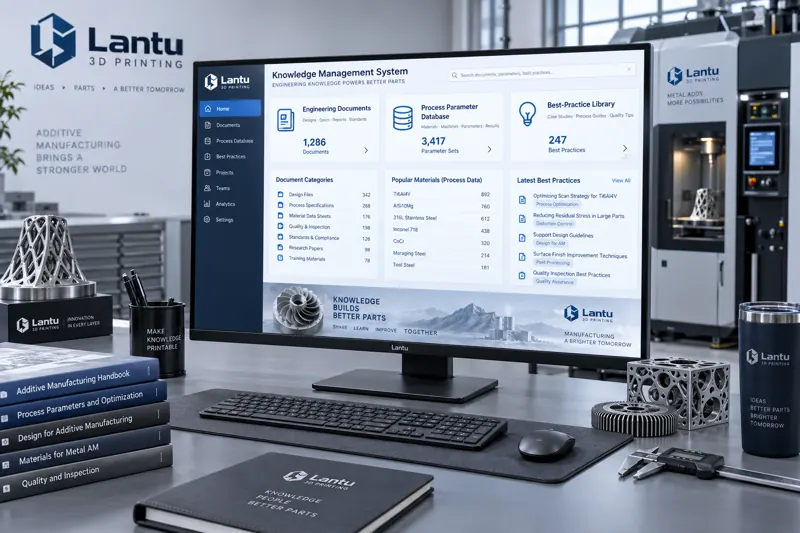
Giriş: 3D Baskı Neden Özellikle Bilgi Yönetimine İhtiyaç Duyar
3D baskı, deneyime güçlü biçimde bağlı bir üretim yöntemidir. Aynı SLM ekipmanında farklı bir toz partisine geçmek, lazer gücünü değiştirmek veya tarama stratejisini ayarlamak, parça kalitesinde çok büyük farklar yaratabilir. Gerçek hayatta çok sayıda proses püf noktası az sayıdaki kıdemli mühendisin zihninde, WeChat gruplarında, e-postalarda ve kişisel notlarda saklı kalır; personel değiştiğinde bu deneyim de beraberinde kaybolur. Daha da zorlu olan, yaşanmış pek çok sorunun kayda geçirilmemesi ve bunun da benzer kusurların tekrar tekrar ortaya çıkmasına, sürekli aynı yangınların söndürülmesine yol açmasıdır. Bir şirket tek parça prototiplemeden küçük parti üretime, çok malzemeli ve çok prosesli paralel çalışmaya geçtiğinde, bilgi yönetimi sistemi yoksa teslimat istikrarı ve ölçeklenme kabiliyeti deneyim darboğazına takılır.
1. Bilgi Yönetiminin Temel Varlığı: Proses Parametre Kütüphanesi
En temel ve aynı zamanda en kolay göz ardı edilen varlık, yapılandırılmış bir proses parametre kütüphanesidir. Bu kütüphane yalnızca ekipmanın varsayılan parametre ekran görüntülerinden ibaret olmamalı; malzeme—ekipman—proses penceresi—sonuç zincirinin tamamını kapsamalıdır. Örneğin PA12 naylonun SLS prosesinde önerilen baskı sıcaklığı 185—195°C, katman kalınlığı 0.1—0.15mm, ön ısıtma sıcaklığı ise erime noktasından yaklaşık 3—5°C daha düşüktür; 18Ni300 takım çeliğinde SLM için lazer gücü 200—370W, tarama hızı 800—1200mm/s, katman kalınlığı 0.03—0.05mm olabilir. Her parametre kaydı ilgili parça özellikleri, şekillendirme kalitesi yoğunluk, boyutsal doğruluk, yüzey pürüzlülüğü ve izlenebilir parti numarasıyla birlikte tutulmalıdır. Böylece sonraki benzer parçalar için yeniden deneme yanılma yapmak yerine doğrudan bu bilgiler kullanılabilir. Parametre kütüphanesinin değeri, aranabilir, yeniden kullanılabilir ve doğrulanabilir olmasında yatar.
2. DFM Kurallarını Uygulanabilir Bir İnceleme Kontrol Listesine Dönüştürmek
Üretilebilirlik için tasarım DFM, 3D baskı şirketlerinin en çok standartlaştırması gereken bilgidir. Her teklif öncesinde deneyime dayanarak sözlü uyarılar yapmak yerine, genel kuralları yapılandırılmış bir inceleme kontrol listesine dönüştürmek daha etkilidir: minimum duvar kalınlığı reçine SLA için yaklaşık 0.5—1mm, naylon SLS için yaklaşık 1—1.5mm, metal SLM için yaklaşık 0.3—0.5mm; askıda kalan açı genellikle kendi kendini destekleme için ≥45°; minimum özellik boyutu; montaj boşluğu fonksiyonel geçmeler için önerilen 0.1—0.3mm; desteklere erişilebilirlik ve destek kaldırma maliyeti gibi maddeler. Bu liste gerçek vakalarla sürekli güncellenmelidir; herhangi bir kural eksikliği nedeniyle bir kez yeniden işleme yaşandığında, bu madde kurallara eklenmelidir. DFM kuralları işaretlenebilir inceleme kalemlerine dönüştüğünde, yeni çalışanlar bile teklif aşamasında öngörülebilir risklerin büyük bölümünü engelleyebilir.
3. Hata Vaka Kütüphanesi: Sorunları Organizasyonel Varlığa Dönüştürmek
Hata, en pahalı fakat en kolay kaybedilen bilgidir. Bir hata vaka kütüphanesi kurulması ve standart bir şablonla şu bilgilerin kaydedilmesi önerilir: parça geometrisi, proses rotası, arıza veya kusur belirtisi çatlama, çarpılma, küreselleşme, katmanlar arası ergimeme, ölçü tolerans dışı kalması vb., kök neden analizi, düzeltici önlemler ve doğrulama sonuçları. Örneğin belirli bir alüminyum alaşımlı ince cidarlı parça, tabandan ayrıldıktan sonra çarpılmış olabilir; kök neden ısıl gerilim birikimi ve gerilim boşalım yönünün tek taraflı olmasıdır, düzeltici önlem ise tavlama prosesinin eklenmesi ve tarama bölgelendirmesinin optimize edilmesidir. Başka bir örnekte, derin boşluklu bir yapı desteklere erişilemediği için son işlemde hurdaya ayrılmış olabilir; kök neden DFM aşamasında destek kaldırılabilirliğinin değerlendirilmemesidir. Hata vaka kütüphanesi, aynı hatanın ikinci kez tekrarlanmamasını mümkün kılar ve değeri çoğu zaman başarı vakalarından daha yüksektir.
4. Ekipman ve Malzeme Verilerinin Sürekli Biriktirilmesi
Ekipman durumu ve malzeme partileri de aynı şekilde kaydedilmelidir. Aynı kalite sınıfındaki tozun farklı partileri arasında parçacık boyutu dağılımı, oksijen içeriği ve akışkanlık açısından farklar olabilir; bunlar doğrudan baskı stabilitesine yansır. Malzeme parti dosyaları tedarikçi, parti numarası, kritik fiziksel ve kimyasal göstergeler, uygun proses penceresi ile ekipman işletim kayıtları kritik parçaların ömrü, bakım kayıtları, proses sapma eğrileri oluşturulduğunda, kalite dalgalanmaları yaşandığında sorunun malzemeden mi, ekipmandan mı yoksa proses değişkeninden mi kaynaklandığı hızla belirlenebilir. Ekipman bakım planı, toz geri kazanım oranı, ortam sıcaklığı ve nemi aynı veri zincirine dahil edildiğinde, kalite izlenebilirliği sağlam bir veri temeline kavuşur.
5. Sınıflandırma, Arama ve Yeniden Kullanım Mekanizması: Bilgiyi Gerçekten Kullanılabilir Kılmak
Bilgiyi biriktirmek yalnızca ilk adımdır; kritik olan, onun gerçekten kullanılabilmesidir. Bilgi; parça tipi—malzeme—proses—problem boyutları etrafında etiketlenmeli ve senaryoya göre aramayı desteklemelidir. Örneğin ince cidarlı alüminyum alaşım SLM çarpılması girildiğinde, ilgili parametre önerileri, DFM yasakları ve hata vakaları doğrudan getirilebilmelidir. Aramanın yanı sıra, yüksek yeniden kullanım değerine sahip bilgiler süreç kartları ve şablonlar olarak öne alınmalıdır: teklif şablonu, DFM inceleme formu, son işlem SOP’si, ilk parça muayene kontrol listesi. Mühendislerin doğru bilgiyi doğru zamanda görmesi sağlandığında, bilgi yönetimi arşiv odasından üretim hattına taşınmış olur.
6. Uygulama Yolu ve Yaygın Yanılgılar
Uygulamaya hafiften ağıra doğru başlanması önerilir: önce tek bir prosesle örneğin SLS naylon pilot çalışma yapılmalı, mevcut dokümanlardan parametre kütüphanesi ve DFM kontrol listesi çıkarılmalıdır; ardından hata vakası değerlendirme mekanizması kurularak haftalık kalite problemleri organizasyonel hafızaya dönüştürülmelidir; son olarak ekipman ve malzeme verileri entegre edilerek izlenebilir bir kapalı döngü oluşturulmalıdır. Yaygın yanılgılar arasında bilgi yönetimini sistem satın almakla eş tutmak araç yalnızca taşıyıcıdır, asıl çekirdek içerik operasyonudur, yalnızca başarıları kaydedip hataları kaydetmemek ve bilgi yazıldıktan sonra kimsenin bakımını yapmaması nedeniyle hızla güncelliğini yitirmesi yer alır. Sürdürülebilir bilgi yönetimi, kayıt—inceleme—yeniden kullanım döngüsünü günlük çalışma ritmine yerleştirmeye dayanır; tek seferlik bir proje değildir.
Sonuç
3D baskı şirketlerinin rekabet gücü giderek tek bir ekipmanın performansından ziyade, dağınık deneyimi sistematik hale getirip tek seferlik başarıları tekrarlanabilir kılabilme yeteneğine bağlıdır. Proses parametre kütüphanesi, DFM kuralları, hata vaka kütüphanesi ve ekipman-malzeme verilerini merkeze alan bir bilgi yönetimi sistemi kurulduğunda şirketler, prototiplemeden küçük parti teslimata ölçeklenirken kaliteyi istikrarlı tutabilir, öğrenme eğrisini kısaltabilir ve bireysel deneyimi organizasyonel varlığa dönüştürebilir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.