
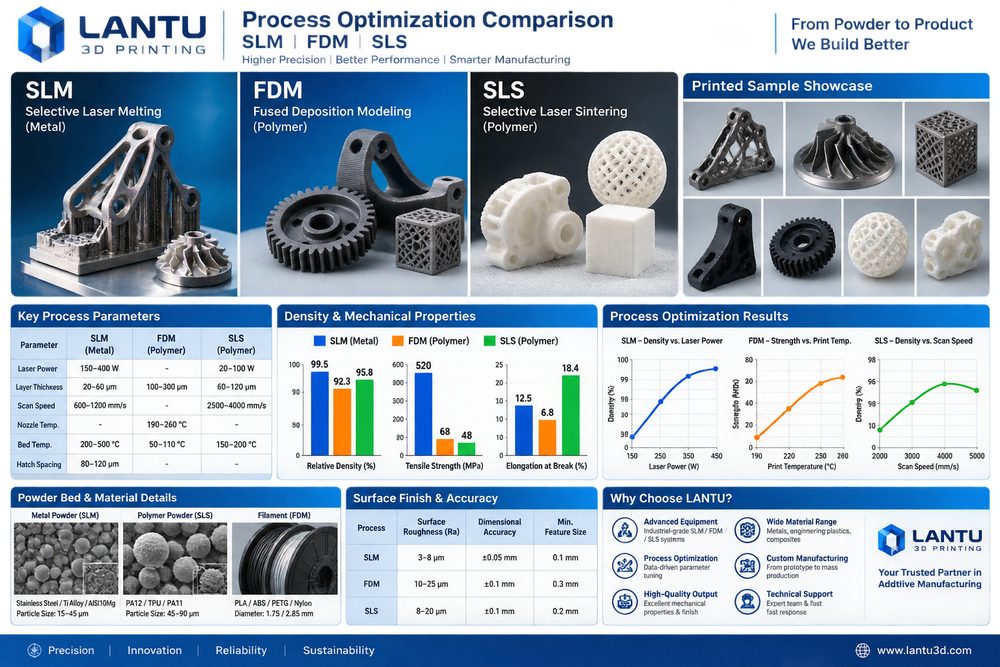
Giriş: Tekil baskıdan teslim edilebilir bir mühendislik döngüsüne
SLM, FDM ve SLS süreç optimizasyonu yalnızca bir cihazın ya da bir malzemenin ayarlarıyla ilgili değildir; «tasarım — süreç — üretim — kontrol — teslimat» zincirinin tamamına odaklanır. Sektördeki profesyoneller için zorluk çoğu zaman parçanın üretilebilmesi değil, bunu istikrarlı maliyet, izlenebilir kalite ve tekrar edilebilir süreçle teslim edebilmektir. lantu3D Printing, çizim ya da modelden nihai ürüne kadar yaşam döngüsü yönetimini vurgular; malzeme, yapı, adet, son işlem, kontrol ve termin birlikte değerlendirilir, tek parça fiyatına veya tek seferlik baskı deneyimine göre karar verilmez.
3D baskının gerçekten bir üretim aracına dönüşebilmesi için deneyime dayalı parametrelerin uygulanabilir standartlara çevrilmesi gerekir. Ön değerlendirme aşamasında et kalınlığı, delik çapı, montaj boşlukları, destek alanları ve kritik ölçüler doğrulanmalıdır. Üretim aşamasında katman kalınlığı, güç, tarama hızı, toz yenileme oranı veya nozzle sıcaklığı kaydedilmelidir. Teslim aşamasında ise ölçü raporu, görünüm standardı ve önceki projelerden çıkarılan dersler sonraki işin temeli olur. Bu sistem yaklaşımı, 3D baskıyı «hızlı prototipleme»den «yönetilebilir talep üzerine üretim»e taşır.
1. Temel sorun: süreç optimizasyonu yalnızca ayar yapmaya indirgenmemeli, tekrar kullanılabilir bir şekillendirme, son işlem ve kontrol penceresi oluşturmalıdır
Optimizasyonun özü, belirsizliği erkenden ortaya çıkarıp ölçülebilir hale getirmektir. Birçok projede fiyatlandırma aşamasında yalnızca malzeme bedeli ve makine süresi dikkate alınır; tasarım revizyonu, destek temizliği, ısıl işlem, zımparalama/kumlama, dişli insertler, yeniden ölçüm ve paketleme gibi gizli maliyetler göz ardı edilir. Metal SLM parçalarında yaygın kontrol kalemleri 20–60 μm katman kalınlığı, oksijen seviyesi, tabla ön ısıtması, tarama stratejisi ve gerilim giderme ısıl işlemidir. SLS naylon parçalarında toz yenileme oranı, toz yatağı sıcaklığı, soğuma eğrisi ve son boyama işlemi eğilme, tokluk ve renk farkını doğrudan etkiler. FDM fikstür ve aparatlar içinse nozzle çapı, doluluk oranı, duvar sayısı ve baskı yönü dayanım anizotropisini belirler.
Yönetim açısından amaç tek bir parametrenin sınırına ulaşmak değil, bir parametre penceresi oluşturmaktır. Örneğin mühendislik numunesi daha kısa çevrim ve daha az yüzey işlemiyle kabul edilebilir; ancak montaj doğrulama parçasında delik konumu, mandal bölgeleri ve geçme boşlukları mutlaka kontrol edilmelidir. Sergi/teşhir parçalarında ise yüzey dokusu, boya tutunması ve renk tutarlılığı önceliklidir. Proje başında «kullanım — risk — kabul kriteri» tanımlanırsa, tekrar işleme azalır ve müşteri fiyat farkını daha net anlar.
2. Mühendislik kararı: malzeme, proses ve son işlem nasıl birlikte çalışır
Malzeme seçimi, yalnızca isimlere göre değil kullanım senaryosuna göre yapılmalıdır. SLM’de lazer gücü, tarama aralığı ve koruyucu atmosfer; FDM’de nozzle sıcaklığı, tabla sıcaklığı, duvar sayısı ve doluluk; SLS’de toz yatağı sıcaklığı, soğuma süresi ve toz yenileme oranı önemlidir. Darbe dayanımı ve hafiflik gerekiyorsa PA12, PA11 veya cam elyaf takviyeli naylon çoğu zaman ilk değerlendirme adaylarıdır. Yüksek ayrıntı ve şeffaf görünüm istendiğinde SLA ya da DLP reçineleri daha uygundur. Yüksek sıcaklık dayanımı, yorulma performansı veya karmaşık iç kanallar gerektiğinde ise alüminyum, titanyum ya da paslanmaz çelik metal baskı gerçek mühendislik değeri sunar. Her seçim, sonraki işlemleri de belirler: naylon parçalar kumlama, boyama ve infiltrasyon gerektirebilir; reçine parçalar ikincil kürleme, zımparalama ve boyama isteyebilir; metal parçalar ise destek temizliği, ısıl işlem, talaşlı işlem ve tahribatsız muayene gerektirebilir.
lantu3D Printing projeleri değerlendirirken genellikle DfAM tasarımını, proses yolunu ve kontrol yöntemini aynı tabloda ele alır. Örneğin ince cidarlı bir gövde, yalnızca üretilebilirlik açısından baskıya uygun olabilir; ancak sonrasında boyanacak ve montaj vidalarının torkuna dayanacaksa, lokal takviye nervürleri, radyüs geçişleri ve insert alanları gerekir. İçindeki tozun kolay çıkmadığı metal bir kanal parçasında ise tasarım aşamasında temizleme delikleri, kontrol portları veya farklı bir yerleşim açısı planlanmalıdır. Mühendislik kararı ne kadar erken verilirse, sonraki maliyet o kadar düşük olur.
3. Uygulama yolu: veriye dayalı istikrarlı teslimat
Bir yapısal numune FDM baskıda katmanlar arasında kırıldığında, ekip baskı yönünü 90° çevirdi, doluluk oranını %25’ten %45’e yükseltti ve kritik delikleri son işleme taşıdı. Sonuçta fonksiyon test başarı oranı %60’tan %95’e çıktı. Bu tür projelerin ortak dersi şudur: önce küçük partiyle parametre doğrulanır, sonra stabil seriye genişletilir; önce kritik ölçüler ve fonksiyonel yüzeyler doğrulanır, sonra dış görünüş iyileştirilir; önce numune sayısı ve kontrol oranı belirlenir, sonra teslim süresi konuşulur. 10 adede kadar olan Ar-Ge numunelerinde kritik ölçüler tek tek kontrol edilebilir; 50–200 adetlik küçük seri siparişlerde ise ilk parça onayı, süreç içi örnekleme, son parça kontrolü ve uygunsuzluk izolasyonu gerekir. Böylece 3D baskının esnekliği korunur ve müşteriye geleneksel üretime yakın bir kalite güvencesi sunulur.
Dijital kayıt da aynı derecede önemlidir. Her parti için model versiyonu, teklif versiyonu, malzeme lotu, cihaz numarası, proses parametreleri, son işlem yöntemi ve kontrol sonuçları saklanmalıdır. Müşteri daha sonra ek sipariş verdiğinde veya tasarımı değiştirdiğinde, sistem hangi parametrelerin devralınacağını, hangi risklerin yeniden değerlendirileceğini hızlıca belirleyebilir. Tedarik zinciri iş birliklerinde CNC finisaj, yüzey işlemi, montaj ve paketleme tek bir sipariş görünümünde toplanarak bilgi kaybı azaltılabilir.
4. Uygulama kontrol listesi: deneyimi tekrar edilebilir standarda dönüştürmek
Optimizasyon kontrol listesi yerleşim yönü, destek stratejisi, kritik ölçüler, yüzey gereksinimleri, parametre kaydı, ilk parça onayı ve anomali değerlendirmesini kapsamalıdır. Şirketlerin bu listeyi teklif ve üretim akışına sabitlemesi önerilir: bir, kullanım amacı, yük, sıcaklık, görünüm seviyesi ve montaj ilişkisi netleştirilir; iki, minimum et kalınlığı, delik çapı, çıkıntı açıları, toz boşaltma kanalları ve destek erişilebilirliği kontrol edilir; üç, malzeme ve süreç seçilir, kritik parametre penceresi yazılır; dört, son işlem, kontrol, paketleme ve teslim yöntemi belirlenir; beş, teslim sonrası müşteri geri bildirimi ve dersler kayda alınır. Liste karmaşık olmak zorunda değildir, ancak her projede uygulanmalıdır.
Hizmet sağlayıcılar için standardizasyon, esnekliğin azalması anlamına gelmez. Aksine, rutin riskler standardize edildiğinde ekip gerçekten karmaşık mühendislik sorunlarına odaklanabilir. Alıcı taraf içinse şeffaf süreç, teklifin makul olup olmadığını, terminlerin güvenilirliğini ve kalite sorumluluğunun ne kadar net olduğunu değerlendirmeyi kolaylaştırır. 3D baskı sektöründeki rekabet artık «basabilir miyiz?» sorusundan «istikrarlı teslim edebilir miyiz, sürekli iyileştirebilir miyiz, uzun vadeli iş birliği kurabilir miyiz?» sorusuna kayıyor.
Sonuç: yaşam döngüsü bakışıyla 3D baskının ticari değerini artırmak
«SLM, FDM ve SLS süreç optimizasyonu: parametre penceresinden seri üretim stabilitesine temel yöntemler» yazısının ana sonucu şudur: 3D baskı, tam üretim zinciri içinde yönetildiğinde gerçek değerini ortaya çıkarır. Malzeme, proses, ekipman, kalite, maliyet ve hizmet birbirinden bağımsız modüller değil, etkileşimli bir sistemdir. lantu3D Printing, erken değerlendirme, proses gerçekleştirme, son işlem kontrolü ve müşteri geri bildirimini uçtan uca yaşam döngüsü yönetiminde birleştirerek şirketlerin Ar-Ge doğrulama, küçük seri üretim ve karmaşık parça teslimlerinde daha kontrol edilebilir sonuçlar almasına yardımcı olur.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.