
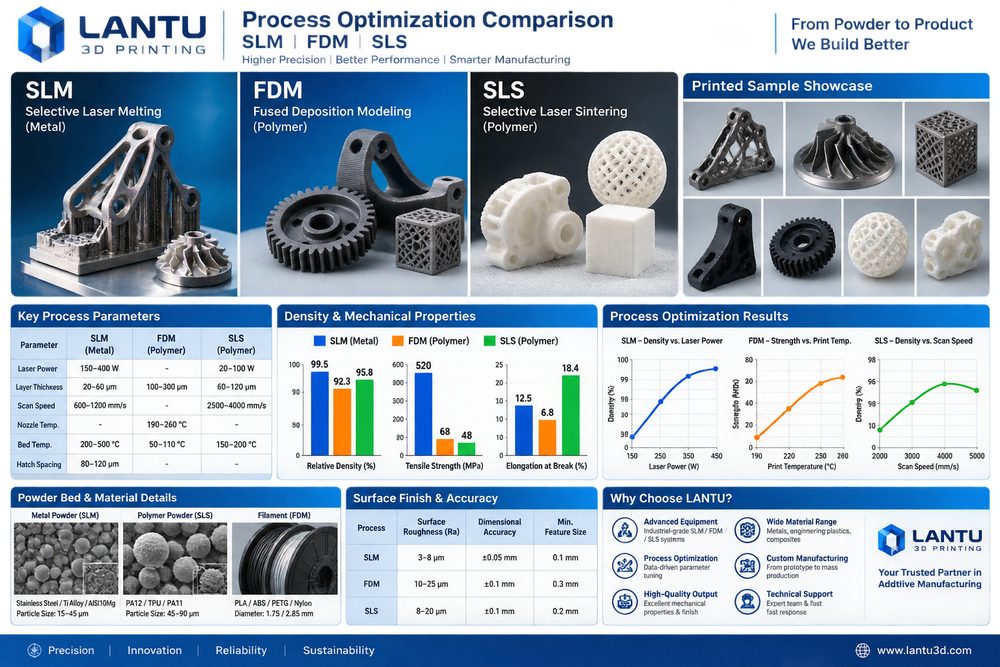
Introduzione: passare dalla stampa singola a un ciclo ingegneristico consegnabile
L’ottimizzazione dei processi SLM, FDM e SLS non riguarda solo la regolazione di una macchina o di un materiale. Deve coprire l’intera catena «progettazione – processo – produzione – controllo – consegna». Per gli operatori del settore, la vera difficoltà non è spesso realizzare un pezzo, ma consegnarlo con costi stabili, qualità tracciabile e un flusso ripetibile. lantu3D Printing insiste sulla gestione del ciclo di vita, dal modello o disegno al prodotto finito, valutando fin dall’inizio materiale, struttura, quantità, post-processing, ispezione e tempi di consegna per evitare decisioni basate solo sul prezzo unitario o sull’esperienza di una singola stampa.
Nell’ottimizzazione di processo, l’esperienza deve diventare uno standard eseguibile. Nella fase preliminare si confermano spessore delle pareti, diametro dei fori, giochi di assemblaggio, aree di supporto e quote critiche. In produzione si registrano spessore del layer, potenza, velocità di scansione, numero di cicli di riutilizzo della polvere o temperatura dell’ugello. In consegna, report dimensionali, standard estetici e dati di revisione diventano la base per il progetto successivo. È questa capacità sistemica che consente alla stampa 3D di evolvere da “prototipazione rapida” a “produzione on-demand gestibile”.
I. Problema chiave: l’ottimizzazione non deve fermarsi alla taratura, ma creare finestre riutilizzabili di formazione, post-processing e controllo
Il punto centrale è rendere esplicita e misurabile l’incertezza prima della produzione. Molti progetti in fase di preventivo si concentrano sul costo del materiale e sulle ore macchina, trascurando costi nascosti come modifiche di progetto, rimozione dei supporti, trattamento termico, levigatura o sabbiatura, inserti filettati, rilievi dimensionali e imballaggio e spedizione. Per un componente metallico SLM, i controlli tipici includono layer da 20–60 µm, monitoraggio dell’ossigeno, preriscaldo della base, strategia di scansione e distensione delle tensioni. Per un pezzo in nylon SLS, il tasso di rinnovo della polvere, la temperatura del letto di polvere, la curva di raffreddamento e la tintura influenzano direttamente deformazione, tenacità e uniformità del colore. Per una dima o attrezzatura FDM, diametro dell’ugello, percentuale di riempimento, numero di pareti e orientamento di stampa determinano l’anisotropia della resistenza.
Dal punto di vista gestionale, non conta inseguire il valore estremo di un parametro, ma definire una finestra robusta. Un campione di ingegneria può accettare un ciclo più breve e meno finitura superficiale, mentre un pezzo di validazione dell’assemblaggio deve includere il controllo di fori, clip e giochi funzionali. Un pezzo espositivo, invece, richiede texture superficiale, adesione della vernice e coerenza cromatica. Definendo in avvio uso, rischio e criteri di accettazione, si riducono le rilavorazioni e il cliente comprende meglio le differenze di prezzo.
II. Decisioni ingegneristiche: come si collegano materiale, processo e post-processing
La scelta del materiale deve servire lo scenario d’uso, non solo il nome. SLM dipende da potenza laser, distanza di scansione e atmosfera protettiva; FDM dipende da temperatura ugello, temperatura piano, numero di pareti e riempimento; SLS dipende da temperatura del letto di polvere, tempo di raffreddamento e tasso di rinnovo della polvere. Quando il pezzo deve essere resistente agli urti e leggero, PA12, PA11 o nylon rinforzato con fibra di vetro sono spesso prioritari. Quando servono superficie fine ed effetto trasparente, la resina SLA o DLP è più adatta. Quando sono richieste resistenza alle alte temperature, fatica o canali interni complessi, la stampa metallica in lega di alluminio, titanio o acciaio inossidabile offre un reale valore tecnico. Ogni scelta comporta lavorazioni successive: sabbiatura, tintura e infiltrazione per i pezzi in nylon; post-curing, levigatura e verniciatura per le resine; rimozione dei supporti, trattamento termico, lavorazioni meccaniche e controlli non distruttivi per il metallo.
In lantu3D Printing, la valutazione di progetto mette di solito nella stessa tabella DFAM, percorso di processo e metodo di controllo. Per esempio, un guscio a parete sottile può essere stampabile dal punto di vista della forma, ma se poi deve essere verniciato e sopportare la coppia di serraggio delle viti di montaggio, occorre aggiungere nervature locali, raccordi arrotondati e spazio per inserti. Allo stesso modo, un componente metallico con canali interni deve prevedere fori di evacuazione polvere o di ispezione, oppure cambiare orientamento, se la polvere residua potrebbe restare intrappolata. Prima si decide, più basso sarà il costo a valle.
III. Percorso di implementazione: usare i dati per stabilizzare la consegna
In un campione strutturale stampato in FDM, la frattura avveniva lungo gli strati. Il team ha ruotato l’orientamento di 90°, aumentato il riempimento dal 25% al 45% e spostato i fori critici alla lavorazione successiva; il tasso di superamento del test funzionale è salito dal 60% al 95%. La lezione è chiara: prima validare i parametri su piccoli lotti e poi scalare; prima confermare quote critiche e superfici funzionali, poi ottimizzare l’estetica; prima definire piano di controllo e campionamento, poi promettere i tempi. Per prototipi sotto i 10 pezzi, ha senso un controllo completo delle dimensioni chiave; per piccoli ordini da 50 a 200 pezzi, servono approvazione del primo articolo, controlli in processo, verifica finale e isolamento delle anomalie. In questo modo si mantiene la flessibilità della stampa 3D e si offre una qualità vicina alla manifattura tradizionale.
Anche la tracciabilità digitale è fondamentale. Ogni lotto deve conservare versione del modello, versione del preventivo, lotto di materiale, numero macchina, parametri di processo, post-processing e risultati di controllo. Se il cliente effettua un riordino o modifica il progetto, la piattaforma può capire rapidamente quali parametri ereditare e quali rischi rivalutare. Nei progetti di supply chain si possono integrare anche lavorazioni CNC, trattamenti superficiali e assemblaggio/imballo in un’unica vista ordine, riducendo la perdita di informazioni tra fornitori.
IV. Checklist operativa: trasformare l’esperienza in uno standard replicabile
La checklist di ottimizzazione deve coprire orientamento del pezzo, strategia dei supporti, quote critiche, requisiti superficiali, registrazione dei parametri, conferma del primo pezzo e analisi delle anomalie. Si consiglia di integrarla nel preventivo e nel flusso produttivo: 1) confermare uso, carico, temperatura, livello estetico e vincoli di assemblaggio; 2) controllare spessore minimo, diametro dei fori, angolo di sbalzo, canali di scarico polvere e accessibilità dei supporti; 3) scegliere materiale e processo, indicando la finestra dei parametri chiave; 4) definire post-processing, controllo, imballaggio e modalità di consegna; 5) dopo la consegna, registrare il feedback del cliente e le conclusioni della revisione. La checklist non deve essere complicata, ma deve essere applicata in ogni progetto.
Per un fornitore, standardizzare non significa perdere flessibilità. Al contrario, solo standardizzando i rischi comuni il team può dedicare energie ai veri problemi ingegneristici. Per l’acquirente, un processo trasparente aiuta a capire se il prezzo è corretto, se i tempi sono credibili e se le responsabilità sulla qualità sono chiare. La concorrenza nella stampa 3D sta passando da «si può stampare?» a «si può consegnare in modo stabile, ottimizzare continuamente e collaborare nel lungo periodo?».
Conclusione: aumentare il valore commerciale della stampa 3D con una visione di ciclo di vita
La conclusione principale dell’ottimizzazione dei processi SLM, FDM e SLS è che la stampa 3D deve essere gestita dentro una catena di produzione completa per liberare il suo vero valore. Materiali, processi, attrezzature, qualità, costi e servizio non sono moduli isolati, ma un sistema interdipendente. Con una gestione del ciclo di vita che collega progetto e consegna fisica, lantu3D Printing unisce revisioni iniziali, esecuzione del processo, controlli post-trattamento e feedback del cliente per aiutare le aziende a ottenere risultati più controllati in R&S, piccola serie e consegna di parti complesse.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.