
Introduction : passer de l’impression ponctuelle à une boucle d’ingénierie livrable
L’optimisation des procédés SLM, FDM et SLS ne consiste pas seulement à régler une machine ou un matériau. Elle doit couvrir toute la chaîne « conception – procédé – fabrication – contrôle – livraison ». Pour les professionnels, le vrai défi n’est souvent pas de produire une pièce, mais de livrer avec un coût stable, une qualité traçable et un processus reproductible. lantu3D Printing insiste sur une gestion du cycle de vie, depuis le modèle ou le plan jusqu’au produit fini, en évaluant dès le départ le matériau, la structure, le volume, les post-traitements, l’inspection et le délai afin d’éviter de raisonner uniquement en prix unitaire ou en expérience de prototype.
Dans l’optimisation des procédés, il faut transformer l’expérience en standards exécutables. En phase d’étude, on valide l’épaisseur des parois, les diamètres de trous, les jeux d’assemblage, les zones de support et les cotes critiques. En production, on enregistre l’épaisseur de couche, la puissance, la vitesse de balayage, le nombre de recyclages de poudre ou la température de buse. À la livraison, les rapports dimensionnels, les standards d’aspect et les retours d’expérience servent de base aux projets suivants. C’est cette approche systémique qui fait passer l’impression 3D du simple prototypage rapide à une fabrication à la demande maîtrisée.
I. Problème central : l’optimisation ne doit pas se limiter au réglage, mais créer des fenêtres stables de fabrication, de post-traitement et de contrôle
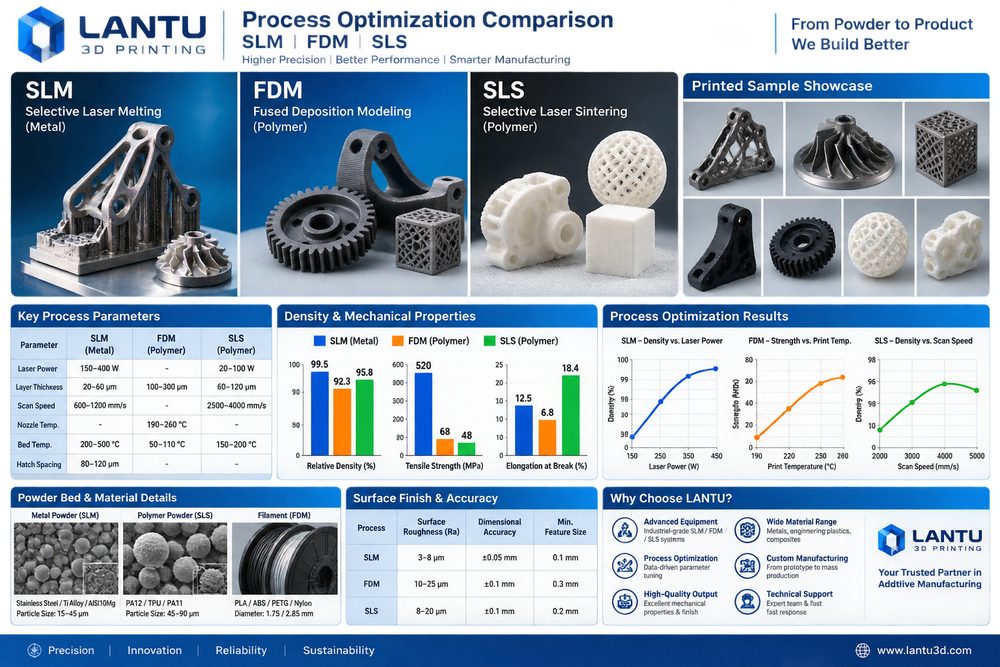
Le cœur du sujet est de quantifier l’incertitude avant la production. Beaucoup de projets se concentrent en devis sur le prix matière et le temps machine, en oubliant les coûts cachés : modifications de conception, retrait des supports, traitement thermique, ponçage ou sablage, inserts filetés, recontrôle dimensionnel et emballage logistique. Pour une pièce métallique SLM, les paramètres clés incluent souvent une épaisseur de couche de 20 à 60 µm, le suivi de l’oxygène, le préchauffage de la plateforme, la stratégie de balayage et le traitement de détente. Pour une pièce nylon SLS, le taux de renouvellement de poudre, la température du lit de poudre, la courbe de refroidissement et la teinture influencent directement le gauchissement, la ténacité et l’uniformité de couleur. Pour un gabarit FDM, le diamètre de buse, le taux de remplissage, le nombre de lignes de paroi et l’orientation d’impression déterminent l’anisotropie mécanique.
Sur le plan de la gestion, l’objectif n’est pas de pousser un paramètre à l’extrême, mais de définir une fenêtre robuste. Un prototype d’ingénierie peut accepter un cycle plus court et moins de finition, tandis qu’une pièce de validation d’assemblage doit inclure le contrôle des trous, des clips et des jeux fonctionnels. Une pièce d’exposition exigera quant à elle la texture de surface, l’adhérence de la peinture et l’uniformité colorimétrique. En définissant dès le lancement l’usage, le niveau de risque et les critères d’acceptation, on réduit les reprises et on rend l’écart de devis plus lisible pour le client.
II. Décisions d’ingénierie : comment matériau, procédé et post-traitement interagissent
Le choix matière doit être guidé par l’usage, pas seulement par la nomenclature. Le SLM dépend de la puissance laser, de l’espacement de balayage et de l’atmosphère protectrice ; le FDM dépend de la température de buse, de la température du plateau, du nombre de périmètres et du taux de remplissage ; le SLS dépend de la température du lit de poudre, du temps de refroidissement et du taux de renouvellement. Quand une pièce doit être résistante aux chocs et légère, le PA12, le PA11 ou le nylon renforcé fibre de verre sont souvent prioritaires. Quand une surface très fine ou un effet translucide est requis, la résine SLA ou DLP est plus adaptée. Quand il faut de la résistance à haute température, de la tenue en fatigue ou des canaux internes complexes, l’impression métal en alliage d’aluminium, de titane ou en acier inoxydable apporte une vraie valeur technique. Chaque option impose ensuite des opérations spécifiques : sablage, teinture ou infiltration pour les pièces nylon ; post-durcissement, ponçage et peinture pour les résines ; retrait des supports, traitement thermique, usinage et contrôle non destructif pour les pièces métal.
Chez lantu3D Printing, l’évaluation de projet met généralement sur une même table la conception DFAM, le chemin procédé et la méthode de contrôle. Par exemple, un boîtier à paroi mince peut être imprimable sur le plan de la forme, mais s’il doit être peint puis supporter le couple de serrage des vis d’assemblage, il faut prévoir des nervures locales, des raccords arrondis et un volume pour insert fileté. De même, une pièce de canalisation métallique doit intégrer des trous de dépoudrage ou de contrôle, ou bien une orientation différente, si la poudre interne risque de rester piégée. Plus la décision d’ingénierie est prise tôt, plus le coût aval diminue.
III. Mise en œuvre : stabiliser la livraison par la donnée
Dans un cas de pièce structurelle imprimée en FDM, la rupture suivait les lignes de couche. L’équipe a tourné la pièce de 90°, augmenté le remplissage de 25 % à 45 %, et déplacé les trous critiques vers l’usinage secondaire ; le taux de réussite au test fonctionnel est passé de 60 % à 95 %. Le retour d’expérience est clair : valider d’abord les paramètres sur de petites séries, puis monter en volume ; confirmer d’abord les dimensions critiques et les surfaces fonctionnelles, puis optimiser l’aspect ; définir d’abord le plan de contrôle et le taux d’échantillonnage, puis annoncer le délai de livraison. Pour moins de 10 prototypes, un contrôle complet des cotes clés est pertinent ; pour une petite série de 50 à 200 pièces, il faut mettre en place une validation de première pièce, un contrôle en cours, une vérification finale et une isolation des écarts. On conserve ainsi la flexibilité de l’impression 3D tout en offrant une qualité proche des procédés traditionnels.
La traçabilité numérique est tout aussi importante. Chaque lot doit conserver la version du modèle, la version du devis, le lot matière, l’identifiant machine, les paramètres procédé, le post-traitement et les résultats de contrôle. Si le client commande à nouveau ou modifie la conception, la plateforme peut identifier rapidement ce qui doit être conservé et ce qui doit être réévalué. Dans les projets de chaîne d’approvisionnement, on peut aussi intégrer l’usinage CNC, les traitements de surface et l’assemblage/emballage dans une vue unique de commande afin de limiter les pertes d’information entre fournisseurs.
IV. Checklist de mise en œuvre : transformer l’expérience en standard reproductible
La checklist d’optimisation doit couvrir l’orientation, la stratégie de support, les cotes critiques, les exigences de surface, l’enregistrement des paramètres, la validation de première pièce et l’analyse des écarts. Il est recommandé d’intégrer cette checklist aux étapes de devis et de production : 1) confirmer l’usage, la charge, la température, le niveau esthétique et les contraintes d’assemblage ; 2) vérifier l’épaisseur minimale, le diamètre des trous, l’angle de surplomb, les voies d’évacuation de poudre et l’accessibilité des supports ; 3) sélectionner le matériau et le procédé, puis préciser la fenêtre de paramètres clé ; 4) définir le post-traitement, le contrôle, l’emballage et le mode de livraison ; 5) après livraison, enregistrer les retours client et les conclusions de revue. La checklist peut rester simple, mais elle doit être appliquée à chaque projet.
Pour un prestataire, la standardisation ne signifie pas une perte de souplesse. Au contraire, c’est en standardisant les risques courants que l’équipe peut consacrer plus de ressources aux vrais problèmes d’ingénierie. Pour l’acheteur, un processus transparent permet d’évaluer la justesse du prix, la crédibilité du délai et la clarté des responsabilités qualité. La concurrence dans l’impression 3D évolue ainsi du simple « peut-on imprimer ? » vers « peut-on livrer de façon stable, optimiser en continu et coopérer dans la durée ? ».
Conclusion : renforcer la valeur commerciale de l’impression 3D par une vision cycle de vie
La conclusion essentielle de l’optimisation des procédés SLM, FDM et SLS est simple : l’impression 3D doit être gérée dans une chaîne de fabrication complète pour libérer sa vraie valeur. Matériaux, procédés, équipements, qualité, coût et service ne sont pas des modules isolés, mais un système interdépendant. Grâce à une gestion du cycle de vie allant de la conception à la livraison physique, lantu3D Printing relie les revues amont, l’exécution procédé, les contrôles après traitement et les retours clients afin d’aider les entreprises à obtenir des résultats plus maîtrisés en R&D, en petite série et pour les pièces complexes.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.