
Введение: от точечной печати к инженерному циклу поставки
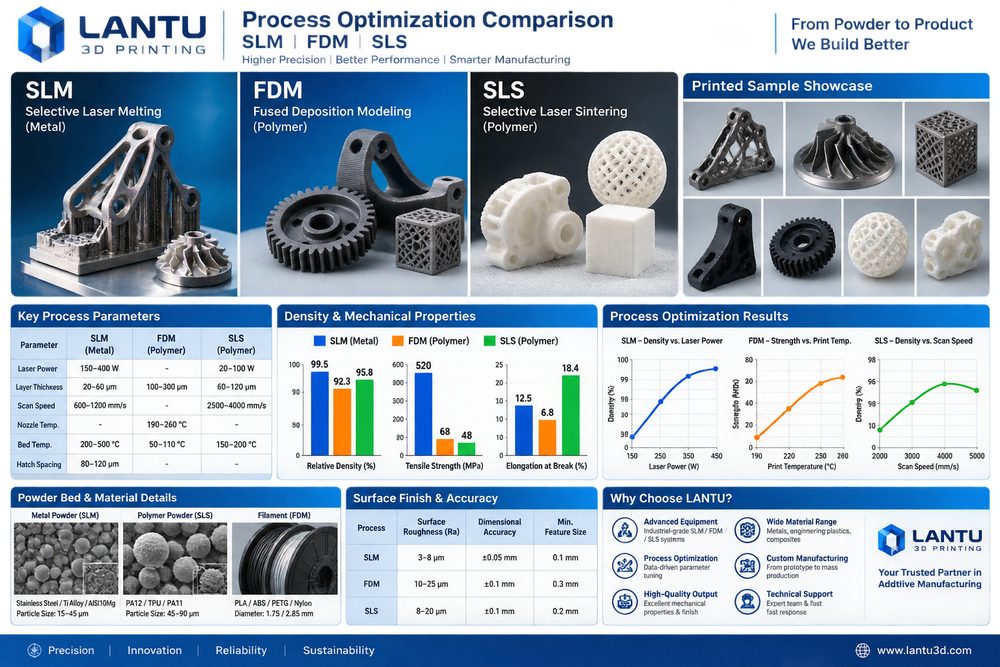
Оптимизация процессов SLM, FDM и SLS — это не просто подбор настроек для конкретного принтера или материала. Речь идет о всей цепочке «проектирование — процесс — производство — контроль — поставка». Для специалистов отрасли главная сложность часто не в том, можно ли напечатать деталь, а в том, можно ли стабильно поставить ее с предсказуемой себестоимостью, прослеживаемым качеством и повторяемым процессом. lantu3D Printing подчеркивает важность управления жизненным циклом — от модели или чертежа до готового изделия, с одновременной оценкой материала, конструкции, тиража, постобработки, контроля и сроков.
Чтобы 3D-печать действительно работала как производственный инструмент, опытные параметры нужно превращать в стандарты. На этапе оценки следует заранее проверить толщину стенок, диаметры отверстий, зазоры в сборке, зоны поддержки и критические размеры. На этапе производства необходимо фиксировать толщину слоя, мощность, скорость сканирования, число циклов рециркуляции порошка или температуру сопла. На этапе поставки важно опираться на отчет по размерам, стандарты внешнего вида и результаты разборов предыдущих проектов. Именно такая системность позволяет перейти от «быстрого прототипирования» к управляемому производству по требованию.
1. Ключевой вопрос: оптимизация процесса не должна ограничиваться настройкой параметров, нужен повторяемый диапазон формирования, постобработки и контроля
Суть оптимизации в том, чтобы не просто подбирать параметры, а заранее выявлять и измерять неопределенности. Во многих проектах на стадии расчета учитывают только цену материала и машинное время, но забывают о скрытых затратах: доработке конструкции, удалении поддержек, термообработке, шлифовании и пескоструе, закладных резьбовых элементах, повторных измерениях и упаковке. Для металлических деталей SLM обычно контролируют толщину слоя 20–60 мкм, содержание кислорода, подогрев платформы, стратегию сканирования и снятие напряжений; для нейлоновых деталей SLS важны коэффициент обновления порошка, температура слоя порошка, кривая охлаждения и окрашивание; для оснастки и приспособлений из FDM критичны диаметр сопла, коэффициент заполнения, число стенок и ориентация печати, поскольку они задают анизотропию прочности.
С управленческой точки зрения важно не гнаться за предельным значением одного параметра, а сформировать рабочее окно. Например, инженерный прототип может допускать более короткий цикл и минимальную обработку поверхности, но проверочная сборочная деталь должна включать контроль отверстий, защелок и посадочных зазоров. Демонстрационный образец, в свою очередь, требует оценки текстуры поверхности, адгезии краски и стабильности цвета. Если на старте проекта определить «назначение — риски — критерии приемки», можно сократить переделки и сделать цену более понятной для клиента.
2. Инженерные решения: как связаны материал, технология и постобработка
Материал нужно выбирать исходя из сценария применения, а не только по названию. В SLM важны мощность лазера, расстояние между дорожками и защитная атмосфера; в FDM — температура сопла, температура стола, число внешних стенок и заполнение; в SLS — температура порошкового слоя, время охлаждения и доля обновления порошка. Если деталь должна быть ударопрочной и легкой, обычно в первую очередь рассматривают PA12, PA11 или нейлон с добавлением стекловолокна. Если важны высокая детализация и прозрачность, лучше подходят фотополимеры SLA или DLP. Если нужны высокая температура эксплуатации, усталостная стойкость или сложные внутренние каналы, имеет смысл переходить к печати из алюминиевых сплавов, титана или нержавеющей стали. Каждый выбор тянет за собой и последующую обработку: нейлон часто требует пескоструя, окраски и пропитки; смолы — повторного отверждения, шлифования и покраски; металл — удаления поддержек, термообработки, механической обработки и неразрушающего контроля.
На проектных сессиях lantu3D Printing обычно рассматривает DfAM-проектирование, маршрут процесса и схему контроля в одной таблице. Например, тонкостенный корпус может быть пригоден для печати, но если после этого его нужно красить и он будет воспринимать момент затяжки винтов, понадобятся ребра жесткости, радиусные переходы и места под резьбовые вставки. Металлическая деталь с внутренним каналом, из которого трудно удалить остаточный порошок, уже на этапе проектирования должна иметь окна для очистки, контрольные отверстия или другую ориентацию при печати. Чем раньше принято инженерное решение, тем ниже последующие затраты.
3. Путь внедрения: стабильная поставка на основе данных
В одном из проектов при FDM-печати структурный образец разрушался по межслойной границе. Команда повернула ориентацию печати на 90°, подняла заполнение с 25% до 45% и перенесла критические отверстия на последующую мехобработку. В результате доля успешно прошедших функциональные испытания изделий выросла с 60% до 95%. Общий вывод таких кейсов прост: сначала проверяется параметр на малой партии, затем он масштабируется; сначала подтверждаются ключевые размеры и функциональные поверхности, затем внешний вид; сначала задаются выборка и доля контроля, и только потом — срок поставки. Для партий до 10 штук можно проверять критические размеры поштучно; для небольших серий в 50–200 штук нужны первичное подтверждение образца, выборочный контроль в процессе, финальная проверка и изоляция отклонений. Так сохраняется гибкость 3D-печати, но при этом заказчик получает качество, близкое к традиционному производству.
Не менее важна цифровая фиксация данных. Для каждой партии следует сохранять версию модели, версию расчета, партию материала, номер оборудования, параметры процесса, способ постобработки и результаты контроля. Если клиент затем заказывает доработку или дополнительный тираж, система быстро определяет, какие параметры можно унаследовать, а какие риски требуют новой оценки. В проектах с несколькими поставщиками полезно объединять CNC-мехобработку, отделку поверхности, сборку и упаковку в единое представление заказа, чтобы уменьшить потери информации при передаче между участниками цепочки.
4. Чек-лист внедрения: как превратить опыт в повторяемый стандарт
Чек-лист оптимизации должен охватывать ориентацию модели, стратегию поддержек, критические размеры, требования к поверхности, фиксацию параметров, первичное подтверждение и разбор отклонений. Рекомендуется встроить этот список прямо в процесс расчета и производства: во-первых, определить назначение, нагрузку, температуру, класс внешнего вида и требования к сборке; во-вторых, проверить минимальную толщину стенки, диаметр отверстий, углы нависания, каналы для удаления порошка и доступность поддержек; в-третьих, выбрать материал и технологию и зафиксировать ключевое окно параметров; в-четвертых, описать постобработку, контроль, упаковку и способ поставки; в-пятых, после передачи сохранить обратную связь клиента и выводы по проекту. Сам список может быть простым, но он должен реально применяться в каждом проекте.
Для сервисной компании стандартизация не означает потерю гибкости. Напротив, только стандартизовав обычные риски, команда получает ресурс для решения действительно сложных инженерных задач. Для заказчика прозрачный процесс помогает понять, насколько обоснована цена, насколько надежны сроки и насколько четко распределена ответственность за качество. Конкуренция в 3D-печати смещается от вопроса «можно ли напечатать?» к вопросам «можно ли стабильно поставить, постоянно улучшать и долго сотрудничать?».
Заключение: повышение коммерческой ценности 3D-печати через жизненный цикл
Главный вывод статьи «Оптимизация процессов SLM, FDM и SLS: ключевые методы от параметров окна до стабильности серийного производства» состоит в том, что максимальная ценность 3D-печати раскрывается только внутри полной производственной цепочки. Материалы, процессы, оборудование, качество, себестоимость и сервис — это не отдельные модули, а взаимосвязанная система. lantu3D Printing объединяет раннюю оценку, реализацию технологии, постобработку, контроль и обратную связь заказчика в единую цепочку управления жизненным циклом, помогая компаниям получать более предсказуемые результаты в НИОКР, мелкосерийном производстве и поставке сложных деталей.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.