
Introdução: da impressão pontual para um ciclo de engenharia entregável
A otimização dos processos SLM, FDM e SLS não se resume a ajustar uma máquina ou um material. Ela precisa abranger toda a cadeia de «projeto – processo – fabricação – inspeção – entrega». Para os profissionais do setor, a dificuldade real não costuma ser produzir a peça, mas entregá-la com custo estável, qualidade rastreável e um fluxo reproduzível. A lantu3D Printing enfatiza a gestão do ciclo de vida, do modelo ou desenho ao produto final, avaliando desde o início material, estrutura, volume, pós-processamento, inspeção e prazo, para evitar decisões baseadas apenas no preço unitário ou na experiência de uma única impressão.
Na otimização de processos, a experiência precisa virar padrões executáveis. Na fase de revisão, validam-se espessura de parede, diâmetro de furos, folgas de montagem, áreas de suporte e dimensões críticas. Na produção, registram-se espessura de camada, potência, velocidade de varredura, número de ciclos de reutilização do pó ou temperatura do bico. Na entrega, relatórios dimensionais, padrões visuais e dados de revisão servem de base para o próximo projeto. É essa capacidade sistêmica que permite à impressão 3D sair do «protótipo rápido» e evoluir para uma fabricação sob demanda gerenciável.
I. Problema central: a otimização não pode parar no ajuste; ela precisa criar janelas reutilizáveis de fabricação, pós-processamento e inspeção
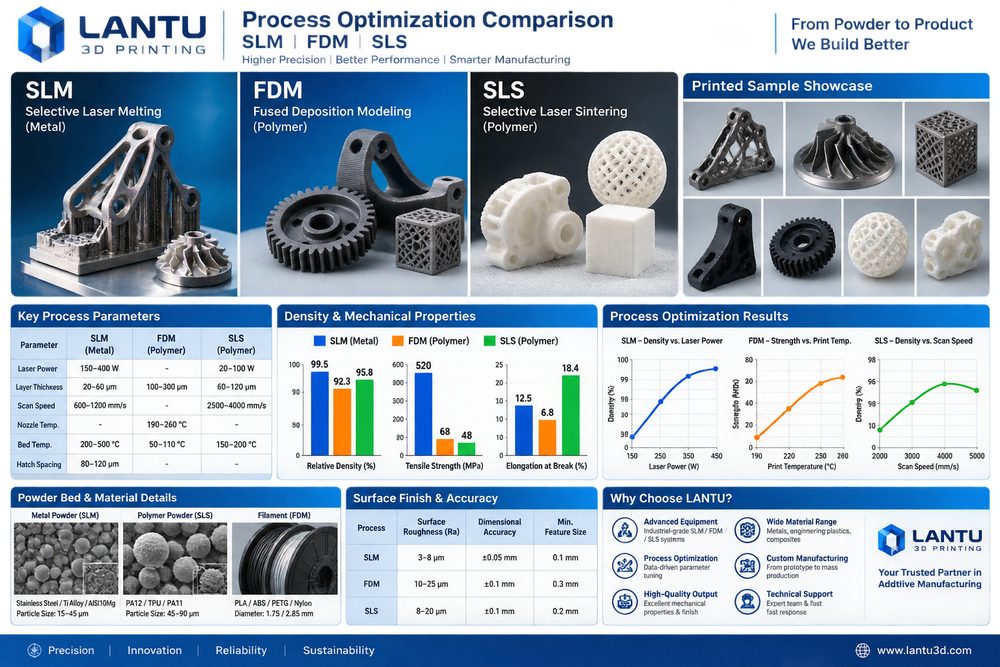
O essencial da otimização é expor e quantificar a incerteza antes da produção. Muitos projetos focam no custo do material e nas horas de máquina, mas esquecem custos ocultos como alterações de projeto, remoção de suportes, tratamento térmico, lixamento ou jateamento, inserts roscados, nova medição dimensional e embalagem e transporte. Em uma peça metálica SLM, os controles comuns incluem espessuras de camada de 20–60 µm, monitoramento de oxigênio, pré-aquecimento da base, estratégia de varredura e alívio de tensões. Em uma peça de nylon SLS, a taxa de renovação do pó, a temperatura do leito de pó, a curva de resfriamento e a tingimento afetam diretamente empenamento, tenacidade e consistência de cor. Em um gabarito FDM, o diâmetro do bico, a taxa de preenchimento, o número de paredes e a orientação de impressão determinam a anisotropia da resistência.
Do ponto de vista de gestão, o objetivo não é levar um parâmetro ao limite, mas definir uma janela robusta. Uma amostra de engenharia pode aceitar um ciclo mais curto e menos acabamento superficial, enquanto uma peça de validação de montagem precisa incluir controle de furos, travas e folgas funcionais. Já uma peça de apresentação exige textura superficial, aderência da pintura e consistência de cor. Ao definir desde o início uso, risco e critérios de aceitação, reduzem-se retrabalhos e o cliente entende melhor as diferenças de preço.
II. Decisões de engenharia: como material, processo e pós-processamento se conectam
A escolha do material deve servir ao cenário de uso, e não apenas ao nome. O SLM depende da potência do laser, do espaçamento de varredura e da atmosfera de proteção; o FDM depende da temperatura do bico, da mesa, do número de paredes e do preenchimento; o SLS depende da temperatura do leito de pó, do tempo de resfriamento e da taxa de renovação do pó. Quando a peça precisa resistir a impacto e ser leve, PA12, PA11 ou nylon reforçado com fibra de vidro costumam ser priorizados. Quando se exige superfície fina e efeito translúcido, a resina SLA ou DLP é mais adequada. Quando há necessidade de resistência a alta temperatura, fadiga ou canais internos complexos, a impressão metálica em liga de alumínio, titânio ou aço inoxidável entrega valor real de engenharia. Cada escolha implica etapas posteriores: jateamento, tingimento e infiltração em peças de nylon; cura secundária, lixamento e pintura em resinas; remoção de suportes, tratamento térmico, usinagem e ensaios não destrutivos em metal.
Na lantu3D Printing, a análise de projetos costuma colocar lado a lado o DFAM, a rota de processo e o método de inspeção. Por exemplo, uma carcaça de parede fina pode até ser imprimida do ponto de vista geométrico, mas, se depois for pintada e precisar suportar o torque dos parafusos de montagem, será necessário adicionar nervuras locais, transições arredondadas e espaço para inserts. Da mesma forma, uma peça metálica com canal interno precisa de furos para limpeza de pó ou inspeção, ou de uma mudança de orientação, caso o pó interno possa ficar retido. Quanto mais cedo a decisão de engenharia for tomada, menor será o custo posterior.
III. Caminho de implementação: usar dados para estabilizar a entrega
Em uma amostra estrutural impressa em FDM, a fratura ocorria ao longo das camadas. A equipe girou a orientação em 90°, aumentou o preenchimento de 25% para 45% e transferiu os furos críticos para a usinagem posterior; a taxa de aprovação no teste funcional passou de 60% para 95%. A lição é clara: primeiro validar os parâmetros em lotes pequenos e depois escalar; primeiro confirmar dimensões críticas e superfícies funcionais, e só então otimizar o aspecto; primeiro definir o plano de inspeção e a amostragem, e depois prometer prazo. Para protótipos de menos de 10 unidades, faz sentido inspecionar totalmente as dimensões-chave; para lotes pequenos de 50 a 200 unidades, é preciso validação da primeira peça, inspeção em processo, verificação final e isolamento de anomalias. Assim, mantém-se a flexibilidade da impressão 3D e entrega-se uma qualidade próxima à manufatura tradicional.
A rastreabilidade digital também é fundamental. Cada lote deve preservar a versão do modelo, a versão do orçamento, o lote de material, o número do equipamento, os parâmetros de processo, o pós-processamento e os resultados de inspeção. Se o cliente fizer um novo pedido ou alterar o projeto, a plataforma consegue identificar rapidamente quais parâmetros devem ser herdados e quais riscos precisam ser reavaliados. Em projetos de cadeia de suprimentos, também é possível integrar usinagem CNC, tratamento de superfície e montagem/embalagem em uma única visão do pedido, reduzindo perdas de informação entre fornecedores.
IV. Checklist de implementação: transformar experiência em padrão reproduzível
A checklist de otimização deve cobrir orientação da peça, estratégia de suportes, dimensões críticas, requisitos de superfície, registro de parâmetros, validação da primeira peça e revisão de anomalias. Recomenda-se incorporá-la ao orçamento e ao fluxo de produção: 1) confirmar uso, carga, temperatura, nível estético e relação de montagem; 2) verificar espessura mínima, diâmetro dos furos, ângulo de balanço, canais de evacuação de pó e acessibilidade dos suportes; 3) selecionar material e processo, indicando a janela de parâmetros-chave; 4) definir pós-processamento, inspeção, embalagem e forma de entrega; 5) após a entrega, registrar o feedback do cliente e as conclusões da revisão. A checklist não precisa ser complexa, mas deve ser aplicada em todos os projetos.
Para o prestador de serviço, padronização não significa perder flexibilidade. Pelo contrário: somente ao padronizar os riscos comuns a equipe ganha fôlego para resolver os problemas realmente complexos. Para o comprador, um processo transparente ajuda a avaliar se o preço é justo, se o prazo é confiável e se a responsabilidade pela qualidade está clara. A concorrência na impressão 3D está passando de «consegue imprimir?» para «consegue entregar com estabilidade, otimizar continuamente e cooperar no longo prazo?».
Conclusão: elevar o valor comercial da impressão 3D com uma visão de ciclo de vida
A conclusão central da otimização dos processos SLM, FDM e SLS é que a impressão 3D deve ser gerida dentro de uma cadeia completa de fabricação para liberar seu verdadeiro valor. Materiais, processos, equipamentos, qualidade, custo e serviço não são módulos isolados, mas um sistema interdependente. Com uma gestão de ciclo de vida que liga o projeto à entrega física, a lantu3D Printing conecta revisões iniciais, execução do processo, inspeção após o tratamento e feedback do cliente para ajudar as empresas a obter resultados mais controlados em P&D, produção em pequena série e entrega de peças complexas.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.