
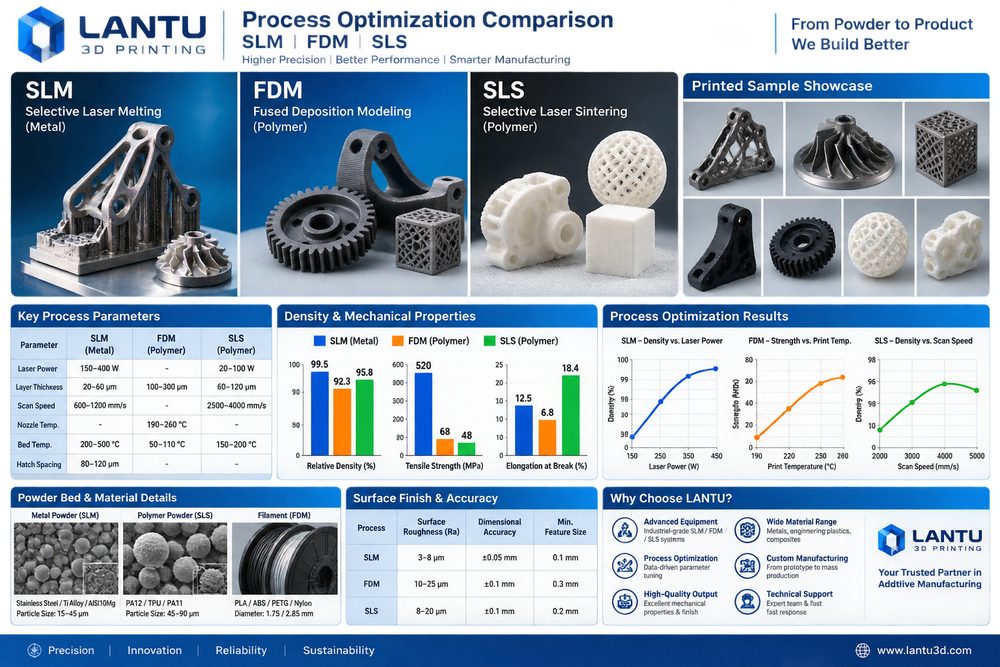
はじめに:単発造形から、納品可能なエンジニアリングの閉ループへ
SLM、FDM、SLSのプロセス最適化:パラメータウィンドウから量産安定性までの重要手法は、単に1台の装置や1種類の材料を論じるものではなく、「設計—プロセス—製造—検査—納品」という一連の流れを対象にしている。業界の実務者にとって、3Dプリント案件の難しさは“造形できるかどうか”ではなく、“安定したコスト、トレーサブルな品質、再現可能なプロセスで納品できるか”にある。ラントゥ3Dは一貫して、図面から実物までをつなぐライフサイクル管理を重視しており、モデルや図面を受領した段階で、材料、構造、数量、後処理、検査、納期を同時に評価し、単品見積もりや一回限りの造形経験だけで判断することを避けている。
3Dプリントのプロセス最適化においては、経験則をそのままではなく、実行可能な標準へ落とし込む必要がある。たとえば初期レビューでは、肉厚、穴径、組付けクリアランス、サポート領域、重要寸法を確認する。生産段階では、層厚、出力、走査速度、粉末循環回数、またはノズル温度を記録する。納品段階では、寸法レポート、外観基準、振り返りデータを蓄積し、次回案件の判断材料とする。こうした体系化された能力こそが、3Dプリントを「迅速試作」から「管理可能なオンデマンド製造」へ引き上げる決め手となる。
一、コア課題:プロセス最適化はパラメータ調整で終わらせず、再利用可能な造形・後処理・検査ウィンドウを確立すること
プロセス最適化を単なる調整作業で終わらせず、再利用可能な造形・後処理・検査ウィンドウへと落とし込む本質は、不確実性を事前に可視化し、定量化することにある。多くの案件では見積もり段階で材料単価と機械稼働時間だけに目が向き、設計変更、サポート除去、熱処理、研磨・ブラスト、ねじインサート、寸法再測定、梱包・輸送といった隠れコストが見落とされがちだ。金属SLM部品では、一般に層厚20〜60μm、酸素濃度管理、ビルドプレート予熱、走査戦略、残留応力除去のための熱処理が主要な管理項目となる。SLSのナイロン部品では、粉末更新率、敷粉温度、冷却カーブ、後染色プロセスが、反り、靭性、色差に直接影響する。FDMの治具や工具では、ノズル径、充填率、外周線数、造形方向が強度の異方性を左右する。
管理の観点では、重要なのは特定パラメータの極値を追うことではなく、パラメータウィンドウを定義することだ。たとえばエンジニアリング試作では、サイクル短縮や表面処理の簡略化を許容できる一方、組立検証品では穴位置、爪形状、嵌合クリアランスを検査項目に含める必要がある。展示用パーツでは、表面テクスチャ、塗装密着性、色の一貫性が重要になる。案件開始時に「用途—リスク—受入基準」を定義しておけば、手戻りを減らせるだけでなく、見積もり差の理由も顧客に明確に伝えられる。
二、エンジニアリング判断:材料・工法・後処理をどう連動させるか
材料選定は、名称の比較ではなく使用シーンに適合させることが重要だ。SLMではレーザー出力、走査間隔、保護雰囲気が重要となり、FDMではノズル温度、テーブル温度、外周線数、充填率がポイントになる。SLSでは粉床温度、冷却時間、粉末更新比率が品質を左右する。部品に耐衝撃性と軽量性が求められるなら、PA12、PA11、あるいはガラス繊維強化ナイロンが優先候補となる。高精細な表面と透明性が必要なら、SLAやDLPの樹脂が適している。高温強度、疲労特性、複雑な内部流路が必要なら、アルミ合金、チタン合金、ステンレス鋼による金属造形に工学的価値がある。いずれの選択も、その後の処理と一体で考える必要がある。ナイロン部品はブラスト、染色、含浸が必要になる場合があり、樹脂部品は二次硬化、研磨、塗装が必要となる。金属部品では、サポート除去、熱処理、機械加工、非破壊検査が発生し得る。
ラントゥ3Dでは、案件レビューの際にDFAM設計、プロセス経路、検査方法を同一テーブルで議論するのが一般的だ。たとえば薄肉ハウジングは、造形自体は可能でも、後工程で塗装し、組立時に締結トルクを受けるなら、局所補強リブ、R形状の遷移、ねじボス用のスペースを追加すべきである。金属製の流路部品では、内部残粉が抜けにくい場合、設計段階でパウダー排出孔や確認孔を追加するか、配置角度を変える必要がある。エンジニアリング判断は早いほど、後工程コストを抑えられる。
三、実装プロセス:データ駆動で安定納品を実現する
ある構造試験片はFDM造形時に層間破断が発生したが、チームは造形方向を90度回転し、充填率を25%から45%へ引き上げ、重要な穴位置を後加工に切り替えた結果、機能試験の合格率は60%から95%へ改善した。こうした案件に共通する教訓は、まず小ロットでパラメータを検証し、その後に安定バッチへ拡大すること、先に重要寸法と機能面を固め、その後に外観面を最適化すること、そして検査サンプルと抜き取り率を定義してから納期を論じることだ。10個以内の研究開発試作であれば、重要寸法を全数検査することができる。50〜200個の小ロット注文では、初品確認、工程内抜取検査、最終品確認、異常隔離の仕組みが必要になる。これにより、3Dプリントの柔軟性を維持しながら、従来工法に近い品質確実性を顧客に提供できる。
デジタル記録も同じく重要だ。各ロットごとに、モデル版数、見積版数、材料ロット、設備番号、プロセスパラメータ、後処理方法、検査結果を保存しておく必要がある。後日、顧客が追加発注や設計変更を行った際、プラットフォーム上で継承すべきパラメータと再評価すべきリスクを迅速に判断できる。サプライチェーン連携案件では、CNC仕上げ、表面処理、組立梱包までを同一の受注ビューに含めることで、サプライヤー間のやり取りによる情報損失を最小化できる。
四、実務チェックリスト:経験を再現可能な標準に変える
プロセス最適化のチェックリストは、造形方向、サポート戦略、重要寸法、表面要求、パラメータ記録、初品確認、異常レビューを網羅すべきである。企業はこのチェックリストを見積もりと生産フローに組み込むことを推奨する。第一に、用途、荷重、使用温度、外観グレード、組立条件を確認する。第二に、最小肉厚、穴径、オーバーハング角度、粉抜き経路、サポートの到達性を確認する。第三に、材料と工法を選定し、主要パラメータウィンドウを明記する。第四に、後処理、検査、梱包、納品方法を明確化する。第五に、納品後は顧客フィードバックと振り返り結果を記録する。チェック項目は複雑である必要はないが、各案件で確実に運用されなければならない。
サービス提供側にとって、標準化は柔軟性を失うことを意味しない。むしろ、一般的なリスクを標準化してこそ、チームは本当に複雑なエンジニアリング課題に集中できる。調達側にとっては、透明なプロセスにより、見積もりが妥当か、納期が信頼できるか、品質責任が明確かを判断しやすくなる。3Dプリント業界の競争軸は、「造形できるか」から「安定して納品できるか、継続的に改善できるか、長期的に協業できるか」へ移っている。
まとめ:ライフサイクル視点で3Dプリントの商業価値を高める
SLM、FDM、SLSのプロセス最適化:パラメータウィンドウから量産安定性までの重要手法の核心は、3Dプリントを完全な製造チェーンの中で管理することにより、真の価値を引き出せるという点にある。材料、工法、設備、品質、コスト、サービスは個別のモジュールではなく、相互に影響し合うシステムである。ラントゥ3Dは、図面・設計から実物納品までのライフサイクル管理を通じて、初期レビュー、プロセス実現、後処理検査、顧客フィードバックを連結し、研究開発検証、小ロット製造、複雑部品の納品でよりコントロール可能な結果を支援している。