
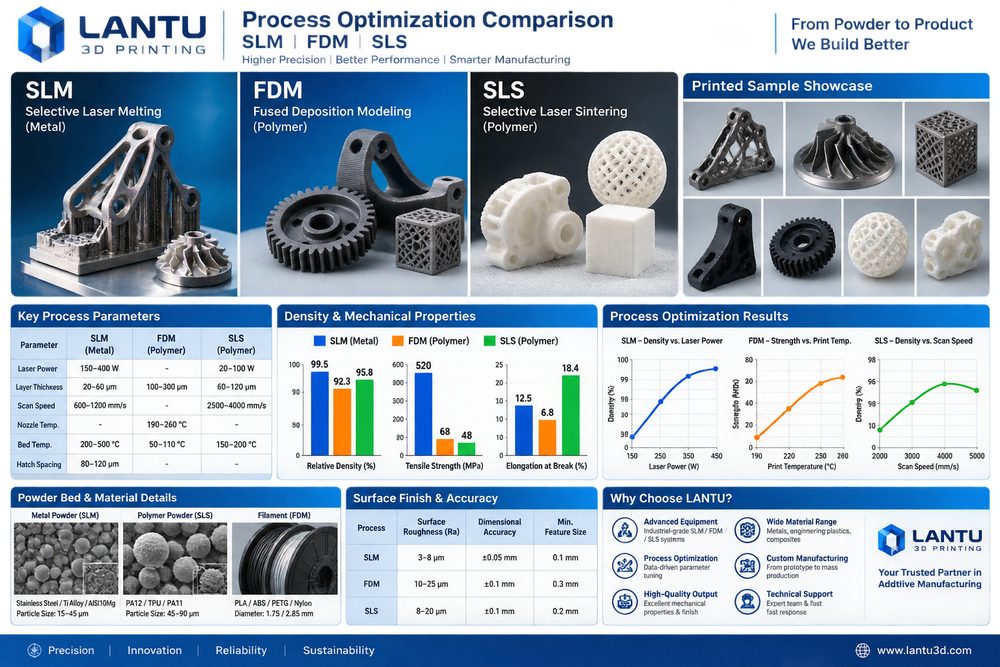
Introducción: pasar de la impresión puntual a un ciclo de ingeniería entregable
La optimización de procesos SLM, FDM y SLS no trata solo de ajustar una máquina o un material. Debe abarcar toda la cadena de «diseño – proceso – fabricación – inspección – entrega». Para los profesionales del sector, la dificultad real no suele ser conseguir una pieza, sino entregarla con coste estable, calidad trazable y un flujo repetible. lantu3D Printing insiste en la gestión del ciclo de vida, desde el modelo o plano hasta el producto final, evaluando desde el inicio material, estructura, volumen, posprocesado, inspección y plazo para evitar decidir solo por precio unitario o por experiencia de una única impresión.
En la optimización de procesos, la experiencia debe convertirse en estándares ejecutables. En la revisión previa se validan el espesor de pared, el diámetro de los agujeros, las holguras de ensamblaje, las zonas de soporte y las cotas críticas. En producción se registran el espesor de capa, la potencia, la velocidad de escaneo, el número de reutilizaciones del polvo o la temperatura de la boquilla. En la entrega, los informes dimensionales, los criterios de aspecto y los datos de revisión sirven como base para el siguiente proyecto. Esta capacidad sistemática es lo que permite que la impresión 3D pase de la “prototipación rápida” a una fabricación bajo demanda gestionable.
I. Problema clave: la optimización no debe quedarse en el ajuste, sino crear ventanas reutilizables de fabricación, posprocesado e inspección
El objetivo de la optimización es exponer y cuantificar la incertidumbre antes de producir. Muchos proyectos se centran en el precio del material y las horas de máquina, pero olvidan costes ocultos como cambios de diseño, retirada de soportes, tratamiento térmico, lijado o granallado, insertos roscados, verificación dimensional y embalaje y transporte. En una pieza metálica SLM, los controles habituales incluyen espesores de capa de 20–60 μm, monitorización de oxígeno, precalentamiento de la base, estrategia de escaneo y alivio de tensiones. En una pieza de nylon SLS, la tasa de renovación del polvo, la temperatura de la cama de polvo, la curva de enfriamiento y el teñido afectan directamente al alabeo, la tenacidad y la uniformidad del color. En un útil o plantilla FDM, el diámetro de la boquilla, el porcentaje de relleno, el número de perímetros y la orientación de impresión determinan la anisotropía de la resistencia.
Desde la gestión, la clave no es llevar un parámetro al máximo, sino establecer una ventana robusta. Una muestra de ingeniería puede aceptar un ciclo más corto y menos acabado superficial, pero una pieza de validación de ensamblaje debe incluir el control de agujeros, clips y holguras funcionales. Una pieza de exposición, en cambio, exige textura superficial, adherencia de pintura y consistencia cromática. Definir desde el inicio el uso, el riesgo y los criterios de aceptación reduce retrabajos y ayuda al cliente a entender mejor las diferencias de precio.
II. Decisiones de ingeniería: cómo se relacionan material, proceso y posprocesado
La selección de material debe responder al escenario de uso, no solo al nombre comercial. SLM depende de la potencia láser, la distancia de barrido y la atmósfera protectora; FDM depende de la temperatura de la boquilla, la temperatura de la base, el número de paredes y el relleno; SLS depende de la temperatura del lecho de polvo, el tiempo de enfriamiento y la tasa de renovación del polvo. Cuando una pieza necesita resistencia al impacto y ligereza, PA12, PA11 o nylon reforzado con fibra de vidrio suelen ser prioritarios. Cuando se requiere una superficie fina y efecto transparente, la resina SLA o DLP es más adecuada. Cuando se necesita resistencia a alta temperatura, fatiga o canales internos complejos, la impresión metálica en aleación de aluminio, titanio o acero inoxidable aporta verdadero valor de ingeniería. Cada opción lleva asociadas operaciones posteriores: granallado, teñido e infiltración en piezas de nylon; curado secundario, lijado y pintura en resinas; retirada de soportes, tratamiento térmico, mecanizado e inspección no destructiva en metal.
En lantu3D Printing, la evaluación del proyecto suele poner en la misma tabla el diseño DFAM, la ruta de proceso y el método de inspección. Por ejemplo, una carcasa de pared delgada puede imprimirse desde el punto de vista de la forma, pero si después debe pintarse y soportar el par de apriete de tornillos de montaje, hay que añadir nervios locales, transiciones redondeadas y espacio para insertos. Del mismo modo, una pieza metálica de canal interno debe incorporar orificios de depurado o inspección, o cambiar la orientación de colocación, si el polvo interno no puede evacuarse. Cuanto antes se tome la decisión de ingeniería, menor será el coste posterior.
III. Ruta de implementación: usar datos para estabilizar la entrega
En una muestra estructural impresa en FDM, la rotura se producía a lo largo de las capas. El equipo giró la orientación 90°, elevó el relleno del 25 % al 45 % y trasladó los orificios críticos al mecanizado posterior; la tasa de éxito en la prueba funcional pasó del 60 % al 95 %. La lección común es clara: primero validar parámetros en lotes pequeños y luego escalar; primero confirmar cotas críticas y superficies funcionales, y después optimizar el aspecto; primero definir plan de inspección y muestreo, y luego prometer plazo. Para prototipos de menos de 10 unidades, conviene una inspección completa de las cotas clave; para pedidos de pequeña serie de 50 a 200 unidades, se necesita aprobación de primera pieza, muestreo en proceso, verificación final y aislamiento de anomalías. Así se mantiene la flexibilidad de la impresión 3D y se ofrece una certeza de calidad cercana a la fabricación tradicional.
La trazabilidad digital también es fundamental. Cada lote debe conservar versión del modelo, versión de la cotización, lote de material, número de equipo, parámetros de proceso, método de posprocesado y resultados de inspección. Si el cliente hace un pedido adicional o modifica el diseño, la plataforma puede identificar rápidamente qué parámetros deben heredarse y qué riesgos deben reevaluarse. En proyectos de colaboración de cadena de suministro, también puede integrarse el mecanizado CNC, el tratamiento superficial y el ensamblaje/embalaje en una única vista de pedido, reduciendo pérdidas de información entre proveedores.
IV. Lista de comprobación para la implantación: convertir la experiencia en un estándar reproducible
La lista de comprobación de optimización debe cubrir orientación de la pieza, estrategia de soportes, cotas críticas, requisitos de superficie, registro de parámetros, confirmación de primera pieza y revisión de incidencias. Se recomienda integrarla en la cotización y en el flujo de producción: 1) confirmar uso, carga, temperatura, nivel estético y relación de ensamblaje; 2) revisar espesor mínimo, diámetro de agujeros, ángulo de voladizo, canales de evacuación de polvo y accesibilidad a soportes; 3) elegir material y proceso, indicando la ventana de parámetros clave; 4) definir posprocesado, inspección, embalaje y entrega; 5) tras la entrega, registrar la opinión del cliente y las conclusiones de la revisión. La lista no tiene que ser compleja, pero debe aplicarse en cada proyecto.
Para un proveedor, estandarizar no significa perder flexibilidad. Al contrario, solo cuando se estandarizan los riesgos habituales el equipo puede dedicar más energía a los verdaderos problemas de ingeniería. Para el comprador, un proceso transparente ayuda a evaluar si el precio es razonable, si el plazo es creíble y si la responsabilidad de calidad está clara. La competencia en impresión 3D está pasando de «¿se puede imprimir?» a «¿se puede entregar de forma estable, optimizar de manera continua y colaborar a largo plazo?».
Conclusión: elevar el valor comercial de la impresión 3D con una visión de ciclo de vida
La conclusión central de la optimización de procesos SLM, FDM y SLS es que la impresión 3D debe gestionarse dentro de una cadena de fabricación completa para liberar su verdadero valor. Materiales, procesos, equipos, calidad, costes y servicio no son módulos aislados, sino un sistema interdependiente. Con una gestión de ciclo de vida que conecta el diseño con la entrega física, lantu3D Printing enlaza revisiones tempranas, ejecución del proceso, inspección posterior y feedback del cliente para ayudar a las empresas a obtener resultados más controlados en I+D, fabricación de pequeña serie y entrega de piezas complejas.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.