
Inleiding: van losse prints naar een leverbaar engineeringproces
Optimalisatie van SLM-, FDM- en SLS-processen gaat niet alleen over het afstellen van een machine of materiaal. Het moet de volledige keten «ontwerp – proces – fabricage – inspectie – levering» omvatten. Voor professionals in de sector zit de echte uitdaging vaak niet in het produceren van een onderdeel, maar in het leveren ervan met stabiele kosten, traceerbare kwaliteit en een reproduceerbaar proces. lantu3D Printing benadrukt lifecycle management: van model of tekening tot eindproduct, met vanaf het begin een beoordeling van materiaal, constructie, oplage, nabewerking, inspectie en levertijd, zodat beslissingen niet alleen op stukprijs of één enkele printervaring worden gebaseerd.
Bij procesoptimalisatie moet ervaring worden omgezet in uitvoerbare standaarden. In de voorfase worden wanddikte, gatdiameter, montage-spelingen, ondersteuningszones en kritische maten bevestigd. In productie worden laagdikte, vermogen, scansnelheid, het aantal poedercycli of de nozzletemperatuur geregistreerd. Bij levering vormen maatrapporten, uiterlijke standaarden en reviewgegevens de basis voor het volgende project. Juist deze systematische capaciteit zorgt ervoor dat 3D-printen evolueert van “snel prototypen” naar beheersbare on-demand productie.
I. Kernprobleem: optimalisatie mag niet stoppen bij tunen, maar moet herbruikbare vensters voor vormen, nabewerking en inspectie creëren
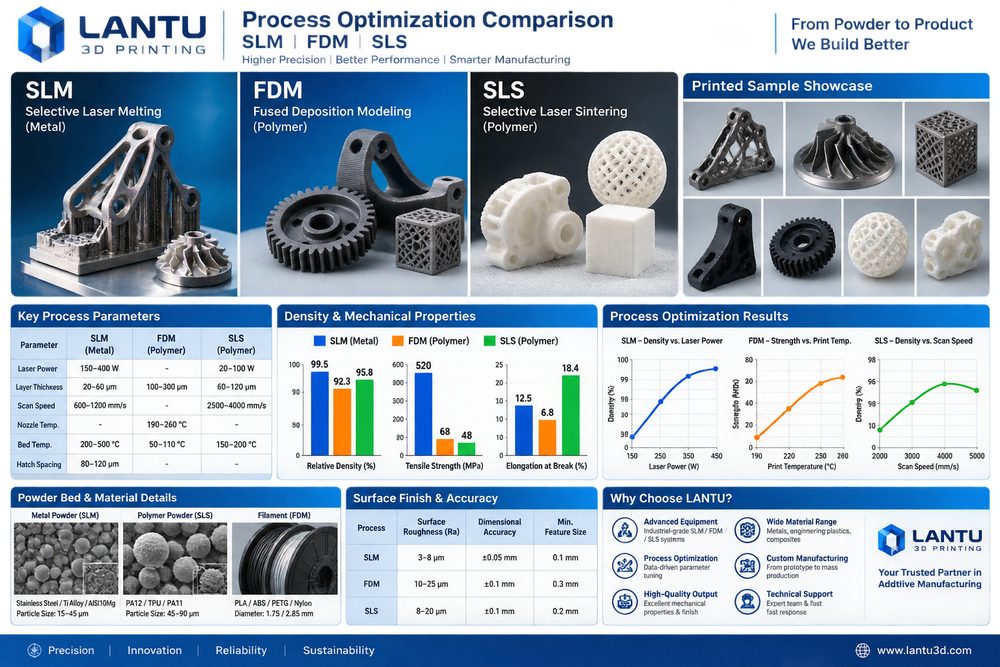
De kern van optimalisatie is onzekerheid vooraf zichtbaar en meetbaar maken. Veel projecten richten zich in de offerte vooral op materiaalkosten en machine-uren, maar vergeten verborgen kosten zoals ontwerpwijzigingen, verwijderen van supports, warmtebehandeling, schuren of stralen, draadinserts, herhaalde maatcontrole en verpakken en transport. Bij een metalen SLM-onderdeel omvatten gangbare beheerspunten laagdiktes van 20–60 µm, bewaking van zuurstofgehalte, voorverwarming van de bouwplaat, scanstrategie en spanningsontlasting. Bij een SLS-nylon onderdeel beïnvloeden poederverversing, poederbedtemperatuur, afkoelcurve en nabeitsen of kleuren direct kromtrekken, taaiheid en kleurconsistentie. Bij een FDM-mal of opspanmiddel bepalen nozzlediameter, vullingsgraad, aantal wandlijnen en printoriëntatie de sterkte-anisotropie.
Managementmatig draait het niet om het uiterste uit één parameter halen, maar om een robuust parameterwindow vast te leggen. Een engineering sample kan een kortere cyclus en minder oppervlakteafwerking accepteren, terwijl een assemblatie-validatieonderdeel de controle van gaten, klikverbindingen en functionele speling moet bevatten. Een display-onderdeel vraagt juist om oppervlaktestructuur, verfhechting en kleurconsistentie. Door bij de start gebruik, risico en acceptatiecriteria vast te leggen, worden herwerkingen verminderd en begrijpt de klant de prijsverschillen beter.
II. Engineeringbeslissingen: hoe materiaal, proces en nabewerking samenhangen
Materiaalkeuze moet aansluiten op de toepassing, niet alleen op de naam. SLM hangt af van laservermogen, scanafstand en beschermgas; FDM van nozzletemperatuur, bouwplaattemperatuur, aantal wandlijnen en infill; SLS van poederbedtemperatuur, afkoeltijd en poederverversing. Wanneer een onderdeel slagvast en licht moet zijn, krijgen PA12, PA11 of glasvezelversterkt nylon meestal prioriteit. Wanneer een fijn oppervlak en transparant effect nodig zijn, is SLA- of DLP-hars geschikter. Wanneer hoge-temperatuursterkte, vermoeiingsprestaties of complexe interne kanalen vereist zijn, biedt metaalprinten in aluminium-, titanium- of roestvaststalen legeringen echte engineeringwaarde. Elke keuze vraagt om vervolgprocessen: stralen, kleuren en infiltreren bij nylon; nabehandeling, schuren en spuiten bij hars; supports verwijderen, warmtebehandeling, machinale bewerking en niet-destructief onderzoek bij metaal.
Bij lantu3D Printing worden in projectreviews doorgaans DFAM-ontwerp, procesroute en inspectiemethode in één overzicht besproken. Een dunwandige behuizing kan qua vorm printbaar zijn, maar als ze daarna gelakt moet worden en montagekoppel van schroeven moet opnemen, zijn lokale verstevigingsribben, afgeronde overgangen en ruimte voor draadinserts nodig. Een metalen stroomkanaalonderdeel moet bijvoorbeeld ontpoederings- of inspectiegaten hebben, of een andere oriëntatie krijgen, als interne poederresten niet goed kunnen worden verwijderd. Hoe eerder de engineeringbeslissing valt, hoe lager de kosten later uitvallen.
III. Implementatieroute: data gebruiken om levering stabiel te maken
Bij een structurele proefprint in FDM ontstond breuk langs de laaggrenzen. Het team draaide de printoriëntatie 90 graden, verhoogde de infill van 25% naar 45% en verplaatste kritische gaten naar nabewerking; het slagingspercentage in de functietest steeg van 60% naar 95%. De les is duidelijk: eerst parameters met kleine series valideren en daarna opschalen; eerst kritische maten en functionele vlakken bevestigen en daarna het uiterlijk optimaliseren; eerst de inspectieaanpak en steekproefgrootte bepalen en pas daarna de levertijd afspreken. Voor prototypes onder de 10 stuks is volledige controle van de kritische maten logisch; voor kleine series van 50 tot 200 stuks zijn first-article approval, processteekproeven, eindscontrole en afwijkingsisolatie nodig. Zo blijft de flexibiliteit van 3D-printen behouden en krijgt de klant kwaliteit die dicht tegen traditionele maakprocessen aanligt.
Digitale traceerbaarheid is eveneens belangrijk. Elke batch moet de modelversie, offerteversie, materiaalbatch, machine-ID, procesparameters, nabewerkingsmethode en inspectieresultaten bewaren. Wanneer de klant nabestelt of het ontwerp wijzigt, kan het platform snel bepalen welke parameters kunnen worden overgenomen en welke risico’s opnieuw moeten worden beoordeeld. In supply-chain projecten kunnen ook CNC-nabewerking, oppervlaktebehandeling en assemblage/verpakking in één orderoverzicht worden opgenomen, zodat informatieverlies tussen leveranciers afneemt.
IV. Implementatiechecklist: ervaring omzetten in een reproduceerbare standaard
De optimalisatiechecklist moet printoriëntatie, supportstrategie, kritische maten, oppervlakte-eisen, parameterregistratie, first-article approval en incidentreview afdekken. Het is aan te raden deze checklist vast te leggen in offerte en productieflow: 1) bevestig toepassing, belasting, temperatuur, esthetisch niveau en assemblage-relatie; 2) controleer minimale wanddikte, gatdiameter, overhanghoek, poederafvoerkanalen en toegankelijkheid van supports; 3) kies materiaal en proces en specificeer het belangrijkste parameterwindow; 4) leg nabewerking, inspectie, verpakking en levermethode vast; 5) registreer na levering klantfeedback en reviewconclusies. De checklist hoeft niet complex te zijn, maar moet in elk project worden gebruikt.
Voor een dienstverlener betekent standaardisatie niet dat flexibiliteit verdwijnt. Integendeel, alleen door de gebruikelijke risico’s te standaardiseren kan het team zich richten op echt complexe engineeringproblemen. Voor de inkoper helpt een transparant proces om te beoordelen of de prijs redelijk is, of de doorlooptijd geloofwaardig is en of de kwaliteitsverantwoordelijkheid duidelijk is. De concurrentie in 3D-printen verschuift daarmee van “kan het geprint worden?” naar “kan het stabiel worden geleverd, continu worden geoptimaliseerd en langdurig worden samengewerkt?”.
Conclusie: de commerciële waarde van 3D-printen verhogen met een lifecyclebenadering
De kernconclusie van SLM-, FDM- en SLS-procesoptimalisatie is dat 3D-printen binnen een complete productieketen moet worden beheerd om echte waarde vrij te maken. Materialen, processen, apparatuur, kwaliteit, kosten en service zijn geen losse modules, maar een onderling afhankelijk systeem. Met lifecycle management dat ontwerp en fysieke levering verbindt, koppelt lantu3D Printing vroege reviews, procesuitvoering, controle na behandeling en klantfeedback aan elkaar, zodat bedrijven meer beheersbare resultaten behalen in R&D, kleine series en de levering van complexe onderdelen.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.