
Pendahuluan: dari pencetakan satu titik menuju siklus rekayasa yang dapat dikirim
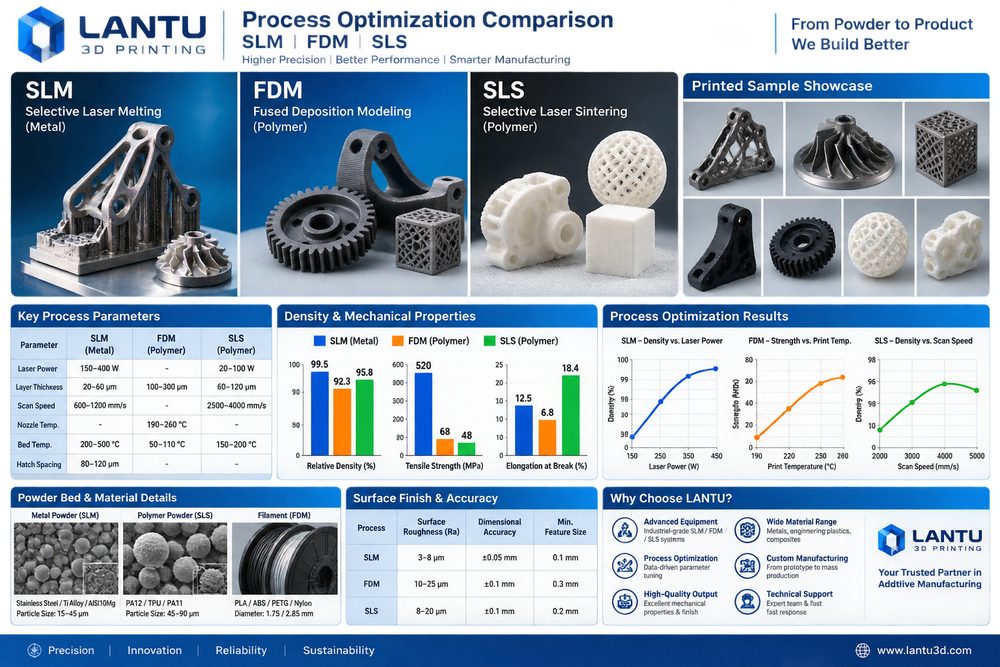
Optimasi proses SLM, FDM, dan SLS bukan sekadar membahas satu mesin atau satu material, melainkan keseluruhan rantai dari desain, proses, manufaktur, inspeksi, hingga pengiriman. Bagi pelaku industri, tantangan utama dalam proyek 3D printing sering kali bukan apakah benda bisa dibentuk, tetapi apakah hasilnya dapat dikirim dengan biaya yang stabil, mutu yang dapat ditelusuri, dan proses yang bisa diulang. lantu3D Printing menekankan manajemen siklus hidup dari desain ke wujud nyata: begitu model atau gambar diterima, material, struktur, volume batch, pascaproses, inspeksi, dan waktu pengiriman harus dievaluasi bersama, bukan hanya dihitung sebagai harga satuan atau pengalaman cetak sekali jadi.
Dalam optimasi proses 3D printing, pengalaman harus diubah menjadi standar yang dapat dijalankan. Pada tahap tinjauan awal, ketebalan dinding, diameter lubang, celah perakitan, area penyangga, dan ukuran kritis perlu dipastikan. Pada tahap produksi, ketebalan lapisan, daya, kecepatan pemindaian, jumlah siklus serbuk, atau suhu nozzle harus dicatat. Pada tahap pengiriman, laporan dimensi, standar tampilan, dan data evaluasi ulang menjadi dasar untuk proyek berikutnya. Kemampuan sistematis seperti ini menentukan apakah 3D printing hanya menjadi prototipe cepat atau benar-benar menjadi manufaktur sesuai permintaan yang dapat dikelola.
I. Masalah inti: optimasi proses tidak boleh berhenti pada penyetelan parameter, tetapi harus membentuk jendela pembentukan, pascaproses, dan inspeksi yang dapat digunakan ulang
Inti dari optimasi proses yang tidak berhenti pada tuning parameter adalah mengungkap dan mengukur ketidakpastian sejak awal. Banyak proyek saat penawaran hanya berfokus pada harga material dan jam mesin, tetapi mengabaikan biaya tersembunyi seperti revisi desain, pelepasan support, perlakuan panas, pengamplasan atau sandblasting, insert ulir, pengukuran ulang dimensi, serta pengemasan dan pengiriman. Untuk komponen logam SLM, item kontrol umum mencakup ketebalan lapisan 20–60 μm, pemantauan kandungan oksigen, pemanasan awal base plate, strategi pemindaian, dan perlakuan panas untuk pelepasan tegangan. Untuk komponen nylon SLS, laju pembaruan serbuk, suhu bed, kurva pendinginan, dan proses pewarnaan akhir sangat memengaruhi kelengkungan, ketangguhan, dan perbedaan warna. Untuk jig atau tooling FDM, diameter nozzle, tingkat infill, jumlah perimeter dinding, dan arah cetak menentukan anisotropi kekuatan.
Dari sisi manajemen, yang terpenting bukan mengejar satu parameter ekstrem, melainkan membangun jendela parameter. Misalnya, sampel rekayasa boleh memiliki siklus lebih singkat dan finishing permukaan lebih sederhana, tetapi komponen untuk validasi perakitan harus memasukkan posisi lubang, kait, celah pas, dan area kritis ke dalam inspeksi. Produk display perlu menekankan tekstur permukaan, daya lekat cat, dan konsistensi warna. Dengan mendefinisikan tujuan, risiko, dan kriteria penerimaan sejak awal, pengulangan pekerjaan dapat dikurangi dan perbedaan harga menjadi lebih mudah dipahami pelanggan.
II. Keputusan teknik: bagaimana material, proses, dan pascaproses saling terhubung
Pemilihan material harus mengikuti skenario penggunaan, bukan sekadar membandingkan nama material. SLM berfokus pada daya laser, jarak pemindaian, dan atmosfer pelindung; FDM berfokus pada suhu nozzle, suhu platform, jumlah perimeter, dan infill; SLS berfokus pada suhu bed serbuk, waktu pendinginan, dan rasio pembaruan serbuk. Saat komponen membutuhkan ketahanan benturan dan bobot ringan, PA12, PA11, atau nylon yang diperkuat serat kaca biasanya lebih dulu dievaluasi. Saat membutuhkan permukaan sangat halus dan efek transparan, resin SLA atau DLP lebih cocok. Saat membutuhkan kekuatan suhu tinggi, performa lelah, atau saluran fluida internal yang kompleks, barulah printing logam seperti aluminium alloy, titanium alloy, atau stainless steel memiliki nilai rekayasa. Setiap pilihan membawa konsekuensi pascaproses: part nylon mungkin perlu sandblasting, pewarnaan, dan impregnasi; part resin perlu curing kedua, pengamplasan, dan coating; part logam mungkin memerlukan pelepasan support, perlakuan panas, machining, dan pengujian nondestruktif.
Dalam tinjauan proyek, lantu3D Printing biasanya menempatkan desain DFAM, jalur proses, dan metode inspeksi dalam satu tabel yang sama. Contohnya, sebuah housing berdinding tipis mungkin bisa dicetak dari sisi pembentukan, tetapi jika setelahnya harus dicat dan menahan torsi sekrup perakitan, maka perlu ditambah rib penguat lokal, transisi radius, dan ruang untuk insert stud. Sebuah komponen saluran logam yang sulit membersihkan serbuk sisa harus dirancang dengan lubang pembersihan, lubang inspeksi, atau perubahan sudut orientasi sejak tahap desain. Semakin awal keputusan teknik dibuat, semakin rendah biaya di tahap berikutnya.
III. Jalur implementasi: menggunakan data untuk pengiriman yang stabil
Pada sebuah sampel struktur FDM, kegagalan terjadi akibat patah antar-lapis. Tim kemudian memutar orientasi cetak 90°, menaikkan infill dari 25% menjadi 45%, dan memindahkan lubang kritis ke proses machining setelah cetak; tingkat kelulusan uji fungsi naik dari 60% menjadi 95%. Pengalaman umum dari proyek seperti ini adalah: verifikasi parameter terlebih dahulu pada batch kecil, lalu naikkan ke batch stabil; pastikan dimensi kunci dan permukaan fungsi sebelum mengoptimalkan sisi tampilan; definisikan sampel inspeksi dan proporsi sampling sebelum membahas waktu pengiriman. Untuk sampel R&D di bawah 10 unit, pemeriksaan penuh pada dimensi kritis bisa dilakukan satu per satu. Untuk pesanan batch kecil 50–200 unit, perlu ada konfirmasi first article, sampling proses, verifikasi unit terakhir, dan mekanisme isolasi abnormal. Dengan cara ini, fleksibilitas 3D printing tetap terjaga sambil memberikan kepastian kualitas yang mendekati manufaktur konvensional.
Pencatatan digital juga sangat penting. Setiap batch harus menyimpan versi model, versi penawaran, batch material, nomor peralatan, parameter proses, metode pascaproses, dan hasil inspeksi. Saat pelanggan menambah pesanan atau mengubah desain, platform dapat dengan cepat menilai parameter mana yang harus diwariskan dan risiko mana yang perlu dievaluasi ulang. Untuk proyek kolaborasi rantai pasok, machining CNC, finishing permukaan, serta perakitan dan pengemasan juga dapat digabung dalam satu tampilan pesanan agar kehilangan informasi antar pemasok berkurang.
IV. Daftar pemeriksaan implementasi: mengubah pengalaman menjadi standar yang dapat direplikasi
Daftar pemeriksaan optimasi proses harus mencakup orientasi penempatan, strategi support, dimensi kritis, persyaratan permukaan, pencatatan parameter, konfirmasi first article, dan evaluasi ulang anomali. Perusahaan disarankan membekukan checklist ini dalam proses penawaran dan produksi: pertama, pastikan penggunaan, beban, suhu, tingkat tampilan, dan hubungan perakitan; kedua, periksa ketebalan dinding minimum, diameter lubang, sudut overhang, saluran pembuangan serbuk, dan keterjangkauan support; ketiga, pilih material dan proses, lalu cantumkan jendela parameter utama; keempat, tetapkan pascaproses, inspeksi, pengemasan, dan metode pengiriman; kelima, setelah pengiriman, catat umpan balik pelanggan dan kesimpulan evaluasi. Checklist tidak harus rumit, tetapi harus dijalankan pada setiap proyek.
Bagi penyedia layanan, standardisasi tidak berarti mengurangi fleksibilitas. Sebaliknya, hanya dengan menstandarkan risiko umum, tim akan punya energi untuk menangani masalah rekayasa yang benar-benar kompleks. Bagi pihak pembeli, proses yang transparan membantu menilai apakah harga wajar, waktu pengiriman dapat dipercaya, dan tanggung jawab kualitas jelas. Persaingan industri 3D printing kini bergeser dari apakah bisa dicetak menjadi apakah bisa dikirim stabil, terus dioptimalkan, dan bekerja sama dalam jangka panjang.
Kesimpulan: meningkatkan nilai bisnis 3D printing dengan perspektif siklus hidup
Kesimpulan utama dari optimasi proses SLM, FDM, dan SLS adalah bahwa 3D printing harus dikelola dalam rantai manufaktur yang utuh agar nilai sebenarnya muncul. Material, proses, peralatan, kualitas, biaya, dan layanan bukan modul yang berdiri sendiri, melainkan sistem yang saling memengaruhi. Melalui manajemen siklus hidup dari desain hingga pengiriman fisik, lantu3D Printing menghubungkan tinjauan awal, realisasi proses, inspeksi pascaproses, dan umpan balik pelanggan, sehingga perusahaan memperoleh hasil yang lebih terkendali dalam validasi R&D, manufaktur batch kecil, dan pengiriman komponen kompleks.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.