
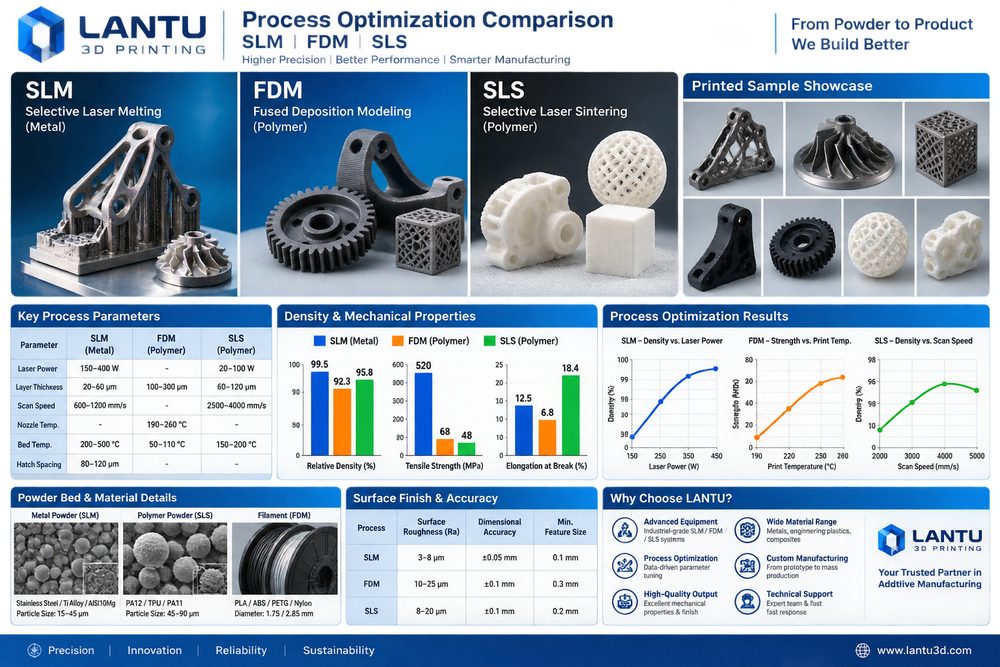
บทนำ: จากการพิมพ์จุดเดียวสู่ลูปวิศวกรรมที่ส่งมอบได้
การปรับปรุงกระบวนการ SLM, FDM และ SLS ไม่ได้หมายถึงการพูดถึงเครื่องจักรหรือวัสดุเพียงตัวเดียว แต่เป็นการมองทั้งห่วงโซ่ «ออกแบบ — กระบวนการ — ผลิต — ตรวจสอบ — ส่งมอบ» สำหรับผู้ปฏิบัติงานในอุตสาหกรรม ความยากไม่ได้อยู่ที่พิมพ์ได้หรือไม่ แต่คือจะส่งมอบงานด้วยต้นทุนที่คงที่ คุณภาพที่ตรวจสอบย้อนกลับได้ และกระบวนการที่ทำซ้ำได้อย่างไร lantu3D Printing ให้ความสำคัญกับการบริหารวงจรชีวิตตั้งแต่แบบ/โมเดลจนถึงชิ้นงานจริง โดยประเมินวัสดุ โครงสร้าง ปริมาณ การทำหลังพิมพ์ การตรวจสอบ และกำหนดส่งไปพร้อมกัน ไม่ใช่อาศัยการคิดราคาต่อชิ้นหรือประสบการณ์พิมพ์ครั้งเดียวเท่านั้น
เพื่อให้การพิมพ์ 3D กลายเป็นเครื่องมือการผลิตอย่างแท้จริง ต้องเปลี่ยนค่าพารามิเตอร์จากประสบการณ์ให้เป็นมาตรฐานที่นำไปใช้ได้จริง ในขั้นประเมินเบื้องต้นควรยืนยันความหนาผนัง ขนาดรู ระยะเผื่อการประกอบ พื้นที่รองรับ และมิติสำคัญ ในขั้นผลิตต้องบันทึกความหนาชั้น กำลัง ความเร็วสแกน จำนวนรอบการหมุนเวียนผง หรืออุณหภูมิหัวฉีด และในขั้นส่งมอบควรใช้รายงานมิติ มาตรฐานด้านรูปลักษณ์ และข้อมูลสรุปจากงานก่อนหน้าเป็นฐานของงานถัดไป ความสามารถเชิงระบบแบบนี้คือสิ่งที่ทำให้การพิมพ์ 3D ขยับจาก «การทำต้นแบบเร็ว» ไปสู่ «การผลิตตามสั่งที่บริหารจัดการได้»
1. ประเด็นหลัก: การปรับปรุงกระบวนการไม่ควรหยุดแค่การจูนค่า แต่ต้องสร้างช่วงการขึ้นรูป การทำหลังพิมพ์ และการตรวจสอบที่ใช้ซ้ำได้
แก่นของการปรับปรุงคือการเปิดเผยความไม่แน่นอนและทำให้วัดได้ตั้งแต่ต้น หลายโครงการตอนเสนอราคามักสนใจแค่ราคาวัสดุและชั่วโมงเครื่อง แต่ละเลยต้นทุนแฝง เช่น การแก้แบบ การเอา support ออก การอบความร้อน การขัด/พ่นทราย อินเสิร์ตเกลียว การวัดซ้ำ และการแพ็กส่ง สำหรับชิ้นส่วนโลหะ SLM รายการควบคุมที่พบบ่อยคือความหนาชั้น 20–60 ไมโครเมตร การเฝ้าระวังออกซิเจน การอุ่นฐานล่วงหน้า กลยุทธ์การสแกน และการอบคลายความเค้น สำหรับชิ้นส่วนไนลอน SLS อัตราเปลี่ยนผง อุณหภูมิเตียงผง เส้นโค้งการเย็นตัว และการย้อมสีภายหลังมีผลโดยตรงต่อการบิดงอ ความเหนียว และความแตกต่างของสี ส่วนฟิกซ์เจอร์หรืออุปกรณ์จับยึดที่พิมพ์ด้วย FDM นั้น เส้นผ่านศูนย์กลางหัวฉีด อัตราเติม จำนวนผนัง และทิศทางการพิมพ์เป็นตัวกำหนดความแข็งแรงตามแนวแกนต่างๆ
ในมุมบริหาร สิ่งสำคัญไม่ใช่การไล่ค่าขีดสุดของพารามิเตอร์ใดพารามิเตอร์หนึ่ง แต่คือการสร้าง “ช่วงการใช้งาน” ตัวอย่างเช่น ชิ้นงานต้นแบบทางวิศวกรรมอาจยอมรับรอบเวลาที่สั้นลงและการขัดผิวน้อยลงได้ แต่ชิ้นตรวจสอบการประกอบต้องตรวจตำแหน่งรู จุดล็อก และระยะเผื่อให้ครบถ้วน ขณะที่ชิ้นงานโชว์ต้องให้ความสำคัญกับผิวสัมผัส การยึดเกาะสี และความสม่ำเสมอของสี หากกำหนด «การใช้งาน — ความเสี่ยง — เกณฑ์ยอมรับ» ตั้งแต่เริ่มต้น จะช่วยลดการแก้งานและทำให้ลูกค้าเข้าใจความต่างของราคาได้ชัดขึ้น
2. การตัดสินใจเชิงวิศวกรรม: วัสดุ กระบวนการ และการทำหลังพิมพ์เชื่อมโยงกันอย่างไร
การเลือกวัสดุควรตอบโจทย์สถานการณ์ใช้งาน ไม่ใช่แค่ดูชื่อวัสดุ ใน SLM ต้องดูพลังงานเลเซอร์ ระยะสแกน และบรรยากาศป้องกัน ใน FDM ต้องดูอุณหภูมิหัวฉีด อุณหภูมิแท่น จำนวนผนัง และอัตราเติม ส่วนใน SLS ต้องดูอุณหภูมิเตียงผง เวลาเย็นตัว และสัดส่วนการเปลี่ยนผง หากชิ้นงานต้องทนแรงกระแทกและน้ำหนักเบา PA12, PA11 หรือไนลอนเสริมใยแก้วมักเป็นตัวเลือกแรกในการประเมิน หากต้องการผิวละเอียดมากและเอฟเฟกต์โปร่งใส เรซิน SLA หรือ DLP จะเหมาะกว่า หากต้องการความแข็งแรงที่อุณหภูมิสูง สมบัติต้านความล้า หรือช่องทางไหลภายในที่ซับซ้อน การพิมพ์โลหะด้วยอะลูมิเนียม ไทเทเนียม หรือสเตนเลสจึงมีคุณค่าทางวิศวกรรมจริง ทุกตัวเลือกจะนำไปสู่การทำหลังพิมพ์ที่ต่างกัน: ชิ้นไนลอนอาจต้องพ่นทราย ย้อมสี และอิมเพร็กเนชัน ชิ้นเรซินต้องอบซ้ำ ขัด และพ่นสี ส่วนชิ้นโลหะอาจต้องเอา support ออก อบความร้อน กลึง/กัด และตรวจแบบไม่ทำลาย
ในการทบทวนโครงการ lantu3D Printing มักวางการออกแบบ DfAM เส้นทางกระบวนการ และวิธีตรวจสอบไว้ในตารางเดียวกัน ตัวอย่างเช่น เปลือกชิ้นบางอาจพิมพ์ได้ในแง่การขึ้นรูป แต่หากต้องพ่นสีและรับแรงบิดจากสกรูประกอบ ก็ต้องเพิ่มครีบเสริม ความโค้งเปลี่ยนผ่าน และพื้นที่สำหรับอินเสิร์ตเกลียว สำหรับชิ้นส่วนทางเดินโลหะที่ผงค้างภายในถอดออกยาก จำเป็นต้องเพิ่มรูทำความสะอาด รูตรวจสอบ หรือเปลี่ยนมุมการจัดวางตั้งแต่ขั้นออกแบบ ยิ่งตัดสินใจเชิงวิศวกรรมเร็วเท่าไร ต้นทุนภายหลังก็ยิ่งต่ำลงเท่านั้น
3. แนวทางการนำไปใช้: ส่งมอบที่เสถียรด้วยข้อมูล
ในชิ้นงานโครงสร้างตัวอย่างหนึ่งที่พิมพ์ด้วย FDM เกิดการแตกตามแนวชั้น ทีมงานหมุนทิศทางการพิมพ์ 90 องศา เพิ่มอัตราเติมจาก 25% เป็น 45% และย้ายรูสำคัญไปทำหลังพิมพ์ ผลคืออัตราผ่านการทดสอบฟังก์ชันเพิ่มจาก 60% เป็น 95% บทเรียนร่วมของโครงการลักษณะนี้คือ: เริ่มจากการยืนยันพารามิเตอร์ด้วยล็อตเล็กก่อน แล้วจึงขยายสู่ล็อตที่เสถียร; ยืนยันมิติสำคัญและผิวการทำงานก่อน แล้วจึงปรับภาพลักษณ์; กำหนดตัวอย่างตรวจและสัดส่วนสุ่มตรวจให้ชัดก่อนจึงคุยเรื่องระยะส่งมอบ สำหรับงาน R&D ไม่เกิน 10 ชิ้น สามารถตรวจมิติสำคัญทุกชิ้นได้; สำหรับออเดอร์ล็อตเล็ก 50–200 ชิ้น ต้องมีการยืนยันชิ้นแรก การสุ่มตรวจระหว่างกระบวนการ การตรวจชิ้นสุดท้าย และการแยกงานผิดปกติ วิธีนี้ทำให้ยังคงความยืดหยุ่นของการพิมพ์ 3D แต่ลูกค้าได้ความแน่นอนด้านคุณภาพใกล้เคียงการผลิตแบบดั้งเดิม
การบันทึกข้อมูลดิจิทัลก็สำคัญไม่แพ้กัน ในแต่ละล็อตควรเก็บเวอร์ชันโมเดล เวอร์ชันใบเสนอราคา ล็อตวัสดุ หมายเลขเครื่อง พารามิเตอร์กระบวนการ วิธีทำหลังพิมพ์ และผลการตรวจสอบไว้ เมื่อมีการสั่งเพิ่มหรือแก้แบบในภายหลัง ระบบจะสามารถระบุได้อย่างรวดเร็วว่าพารามิเตอร์ใดควรสืบทอด และความเสี่ยงใดต้องประเมินใหม่ สำหรับโครงการที่เกี่ยวข้องกับซัพพลายเชน ยังสามารถรวมงาน CNC การปรับผิว การประกอบ และการแพ็กเข้าไว้ในมุมมองคำสั่งซื้อเดียวเพื่อลดการสูญเสียข้อมูลระหว่างผู้เกี่ยวข้องหลายฝ่าย
4. เช็กลิสต์สำหรับการใช้งานจริง: เปลี่ยนประสบการณ์ให้เป็นมาตรฐานที่ทำซ้ำได้
เช็กลิสต์การปรับปรุงควรครอบคลุมทิศทางการวางชิ้นงาน กลยุทธ์ support มิติสำคัญ ข้อกำหนดผิว บันทึกพารามิเตอร์ การยืนยันชิ้นแรก และการสรุปข้อผิดปกติ ควรฝังรายการตรวจนี้ไว้ในกระบวนการเสนอราคาและการผลิตขององค์กร: หนึ่ง ยืนยันการใช้งาน ภาระโหลด อุณหภูมิ ระดับความสวยงาม และความสัมพันธ์ในการประกอบ; สอง ตรวจความหนาผนังขั้นต่ำ ขนาดรู มุมยื่น ช่องระบายผง และความสามารถในการเข้าถึง support; สาม เลือกวัสดุและกระบวนการ พร้อมระบุช่วงค่าพารามิเตอร์สำคัญ; สี่ ระบุการทำหลังพิมพ์ การตรวจสอบ การแพ็ก และวิธีส่งมอบ; ห้า หลังส่งมอบให้บันทึกข้อคิดเห็นของลูกค้าและบทสรุปการทบทวน รายการไม่จำเป็นต้องซับซ้อน แต่ต้องถูกนำไปใช้จริงในทุกโครงการ
สำหรับผู้ให้บริการ การทำมาตรฐานไม่ได้แปลว่าต้องลดความยืดหยุ่น ตรงกันข้าม เมื่อความเสี่ยงประจำถูกทำให้เป็นมาตรฐาน ทีมงานก็จะมีเวลาไปจัดการปัญหาวิศวกรรมที่ซับซ้อนจริงๆ สำหรับผู้ซื้อ กระบวนการที่โปร่งใสช่วยให้ประเมินได้ว่าราคาสมเหตุสมผลหรือไม่ ระยะส่งมอบน่าเชื่อถือหรือไม่ และความรับผิดชอบด้านคุณภาพชัดเจนหรือเปล่า การแข่งขันในอุตสาหกรรม 3D Printing กำลังเปลี่ยนจากคำถามว่า «พิมพ์ได้ไหม» ไปสู่ «ส่งมอบได้เสถียรไหม ปรับปรุงได้ต่อเนื่องไหม และร่วมงานระยะยาวได้ไหม»
สรุป: เพิ่มมูลค่าทางธุรกิจของการพิมพ์ 3D ด้วยมุมมองวงจรชีวิต
ข้อสรุปหลักของบทความ «การปรับปรุงกระบวนการ SLM, FDM และ SLS: วิธีสำคัญตั้งแต่ช่วงค่าพารามิเตอร์จนถึงความเสถียรของการผลิตจำนวนมาก» คือ การพิมพ์ 3D จะปลดปล่อยคุณค่าที่แท้จริงได้ก็ต่อเมื่อถูกบริหารอยู่ในห่วงโซ่การผลิตที่สมบูรณ์ วัสดุ กระบวนการ เครื่องจักร คุณภาพ ต้นทุน และบริการไม่ใช่โมดูลแยกส่วน แต่เป็นระบบที่ส่งผลต่อกัน lantu3D Printing เชื่อมการประเมินตั้งแต่ต้น การทำให้กระบวนการเกิดขึ้นจริง การตรวจหลังพิมพ์ และข้อเสนอแนะจากลูกค้าเข้าด้วยกันในระบบบริหารวงจรชีวิตแบบครบถ้วน ช่วยให้บริษัทได้ผลลัพธ์ที่ควบคุมได้มากขึ้นในงานวิจัยและพัฒนา การผลิตล็อตเล็ก และการส่งมอบชิ้นส่วนที่ซับซ้อน
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง