
Pengenalan: daripada pencetakan titik tunggal kepada gelung kejuruteraan yang boleh dihantar
Pengoptimuman proses SLM, FDM dan SLS bukan sekadar membincangkan satu mesin atau satu bahan, tetapi keseluruhan rantaian daripada reka bentuk, proses, pembuatan, pemeriksaan hingga penghantaran. Bagi penggiat industri, cabaran utama dalam projek 3D printing selalunya bukan sama ada ia boleh dibentuk, tetapi sama ada hasilnya boleh dihantar dengan kos yang stabil, kualiti yang boleh dijejak dan aliran kerja yang boleh diulang. lantu3D Printing menekankan pengurusan kitar hayat daripada lukisan ke objek nyata: sebaik sahaja model atau lukisan diterima, bahan, struktur, saiz batch, pascapemprosesan, pemeriksaan dan tempoh penghantaran perlu dinilai secara serentak, bukan hanya bergantung pada harga seunit atau pengalaman cetakan sekali sahaja.
Dalam pengoptimuman proses 3D printing, pengalaman perlu ditukar menjadi standard yang boleh dilaksanakan. Pada peringkat semakan awal, ketebalan dinding, diameter lubang, jurang pemasangan, kawasan sokongan dan dimensi kritikal perlu disahkan. Pada peringkat pengeluaran, ketebalan lapisan, kuasa, kelajuan pengimbasan, bilangan kitaran serbuk atau suhu nozzle perlu direkodkan. Pada peringkat penghantaran, laporan dimensi, standard penampilan dan data semakan semula menjadi asas untuk projek seterusnya. Keupayaan sistematik sebegini menentukan sama ada 3D printing kekal sebagai prototaip pantas atau benar-benar menjadi pembuatan atas permintaan yang terkawal.
I. Isu teras: pengoptimuman proses tidak boleh berhenti pada pelarasan parameter, tetapi mesti membentuk tetingkap pembentukan, pascapemprosesan dan pemeriksaan yang boleh diguna semula
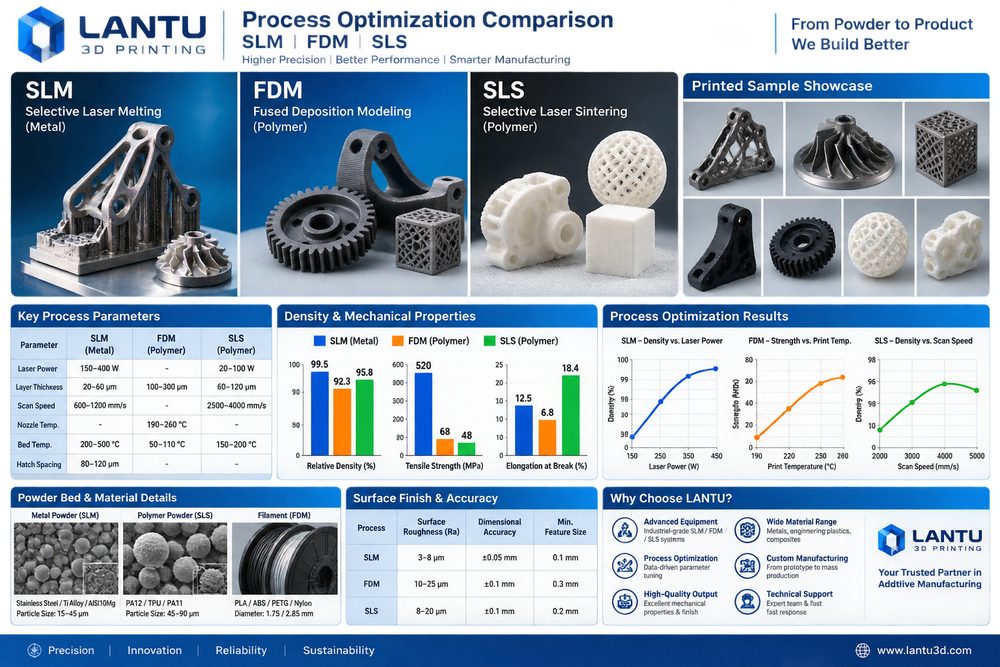
Inti pengoptimuman proses yang tidak berhenti pada melaras parameter ialah mendedahkan dan mengukur ketidakpastian lebih awal. Banyak projek semasa sebut harga hanya menumpukan pada harga bahan dan jam mesin, tetapi mengabaikan kos tersembunyi seperti pengubahsuaian reka bentuk, penyingkiran support, rawatan haba, pengisaran atau sandblasting, insert benang, pengukuran semula dimensi, serta pembungkusan dan penghantaran. Untuk komponen logam SLM, item kawalan biasa termasuk ketebalan lapisan 20–60 μm, pemantauan kandungan oksigen, pemanasan awal plat asas, strategi pengimbasan dan rawatan haba pelepasan tegasan. Untuk komponen nilon SLS, kadar penggantian serbuk, suhu bed, lengkung penyejukan dan proses pewarnaan akhir memberi kesan terus kepada lengkungan, ketahanan dan perbezaan warna. Untuk jig atau alat bantu FDM, diameter nozzle, kadar infill, bilangan perimeter dinding dan arah cetakan menentukan anisotropi kekuatan.
Dari sudut pengurusan, yang penting bukan mengejar satu parameter paling ekstrem, tetapi membina tetingkap parameter. Contohnya, sampel kejuruteraan boleh menerima kitaran lebih singkat dan pemprosesan permukaan yang lebih minimum, tetapi bahagian untuk pengesahan pemasangan mesti memasukkan kedudukan lubang, klip, jurang padanan dan permukaan fungsi ke dalam pemeriksaan. Komponen paparan pula perlu menekankan tekstur permukaan, lekatan cat dan keseragaman warna. Dengan mendefinisikan tujuan, risiko dan kriteria penerimaan sejak awal, kerja ulangan dapat dikurangkan dan pelanggan juga lebih mudah memahami perbezaan harga.
II. Keputusan kejuruteraan: bagaimana bahan, proses dan pascapemprosesan saling berkait
Pemilihan bahan harus mengikut senario penggunaan, bukan sekadar membandingkan nama bahan. SLM menumpukan pada kuasa laser, jarak imbasan dan atmosfera pelindung; FDM menumpukan pada suhu nozzle, suhu platform, bilangan perimeter dan infill; SLS menumpukan pada suhu bed serbuk, masa penyejukan dan nisbah penggantian serbuk. Apabila komponen memerlukan ketahanan hentaman dan ringan, PA12, PA11 atau nilon diperkukuh gentian kaca biasanya dinilai terlebih dahulu. Apabila memerlukan permukaan sangat halus dan kesan lutsinar, resin SLA atau DLP lebih sesuai. Apabila memerlukan kekuatan suhu tinggi, prestasi keletihan atau saluran aliran dalaman yang kompleks, barulah pencetakan logam seperti aloi aluminium, aloi titanium atau keluli tahan karat mempunyai nilai kejuruteraan. Setiap pilihan membawa pascapemprosesan yang berbeza: bahagian nilon mungkin memerlukan sandblasting, pewarnaan dan impregnasi; bahagian resin memerlukan pengawetan kedua, pengisaran dan salutan; bahagian logam pula mungkin memerlukan penanggalan support, rawatan haba, pemesinan dan ujian tanpa musnah.
Dalam semakan projek, lantu3D Printing biasanya meletakkan reka bentuk DFAM, laluan proses dan kaedah pemeriksaan dalam satu jadual yang sama. Sebagai contoh, sebuah penutup berdinding nipis mungkin boleh dicetak dari sudut pembentukan, tetapi jika selepas itu ia perlu dicat dan menahan tork skru pemasangan, maka perlu ditambah rusuk penguat tempatan, peralihan jejari dan ruang untuk insert stud. Sebuah komponen saluran logam yang sukar mengeluarkan serbuk sisa mesti direka dengan lubang pembersihan, lubang pemeriksaan atau sudut orientasi yang diubah sejak peringkat reka bentuk. Lebih awal keputusan kejuruteraan dibuat, lebih rendah kos pada peringkat akhir.
III. Laluan pelaksanaan: menggunakan data untuk penghantaran yang stabil
Pada sebuah sampel struktur FDM, keretakan berlaku pada arah antara lapisan. Pasukan kemudian memutar orientasi cetakan 90°, menaikkan infill daripada 25% kepada 45%, dan memindahkan lubang kritikal ke proses pemesinan selepas cetakan; kadar lulus ujian fungsi meningkat daripada 60% kepada 95%. Pengalaman biasa daripada projek seperti ini ialah: sahkan parameter terlebih dahulu pada batch kecil, kemudian besarkan kepada batch stabil; pastikan dimensi kritikal dan permukaan fungsi dahulu sebelum mengoptimumkan bahagian penampilan; tetapkan sampel pemeriksaan dan kadar pensampelan sebelum berbincang tentang tempoh penghantaran. Untuk sampel R&D kurang daripada 10 unit, pemeriksaan penuh terhadap dimensi kritikal boleh dibuat satu persatu. Untuk pesanan batch kecil 50–200 unit, perlu ada pengesahan first article, pensampelan proses, semakan unit akhir dan mekanisme pengasingan bagi ketidaknormalan. Dengan cara ini, fleksibiliti 3D printing dikekalkan sambil memberikan kepastian kualiti yang hampir dengan pembuatan tradisional.
Rekod digital juga sangat penting. Setiap batch perlu menyimpan versi model, versi sebut harga, batch bahan, nombor peralatan, parameter proses, kaedah pascapemprosesan dan hasil pemeriksaan. Apabila pelanggan membuat pesanan tambahan atau mengubah reka bentuk, platform boleh dengan cepat menilai parameter mana yang perlu diwarisi dan risiko mana yang perlu dinilai semula. Untuk projek kerjasama rantaian bekalan, pemesinan CNC, kemasan permukaan serta pemasangan dan pembungkusan juga boleh digabungkan dalam satu paparan pesanan agar kehilangan maklumat antara pembekal dapat dikurangkan.
IV. Senarai semak pelaksanaan: menukar pengalaman menjadi standard yang boleh diulang
Senarai semak pengoptimuman proses harus merangkumi orientasi penempatan, strategi support, dimensi kritikal, keperluan permukaan, rekod parameter, pengesahan first article dan semakan semula anomali. Syarikat disyorkan memformalkan senarai semak ini dalam proses sebut harga dan pengeluaran: pertama, sahkan penggunaan, beban, suhu, tahap penampilan dan hubungan pemasangan; kedua, periksa ketebalan dinding minimum, diameter lubang, sudut overhang, saluran pembuangan serbuk dan kebolehcapaian support; ketiga, pilih bahan dan proses, kemudian nyatakan tetingkap parameter utama; keempat, tetapkan pascapemprosesan, pemeriksaan, pembungkusan dan kaedah penghantaran; kelima, selepas penghantaran, rekod maklum balas pelanggan dan kesimpulan semakan. Senarai semak tidak perlu rumit, tetapi mesti dilaksanakan dalam setiap projek.
Bagi penyedia perkhidmatan, penyeragaman tidak bermaksud mengurangkan fleksibiliti. Sebaliknya, hanya dengan menyeragamkan risiko biasa, pasukan akan mempunyai tenaga untuk menangani masalah kejuruteraan yang benar-benar kompleks. Bagi pembeli pula, proses yang telus membantu menilai sama ada harga munasabah, tempoh penghantaran boleh dipercayai dan tanggungjawab kualiti jelas. Persaingan industri 3D printing kini beralih daripada sama ada boleh dicetak kepada sama ada boleh dihantar secara stabil, dioptimumkan secara berterusan dan bekerjasama untuk jangka panjang.
Kesimpulan: meningkatkan nilai perniagaan 3D printing dengan perspektif kitar hayat
Kesimpulan utama pengoptimuman proses SLM, FDM dan SLS ialah 3D printing mesti diurus dalam rantaian pembuatan yang lengkap untuk benar-benar melepaskan nilainya. Bahan, proses, peralatan, kualiti, kos dan perkhidmatan bukan modul yang terasing, tetapi sistem yang saling mempengaruhi. Melalui pengurusan kitar hayat daripada reka bentuk hingga penghantaran fizikal, lantu3D Printing menghubungkan semakan awal, pelaksanaan proses, pemeriksaan pascapemprosesan dan maklum balas pelanggan, sekali gus membantu syarikat memperoleh hasil yang lebih terkawal dalam pengesahan R&D, pembuatan batch kecil dan penghantaran komponen kompleks.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.