
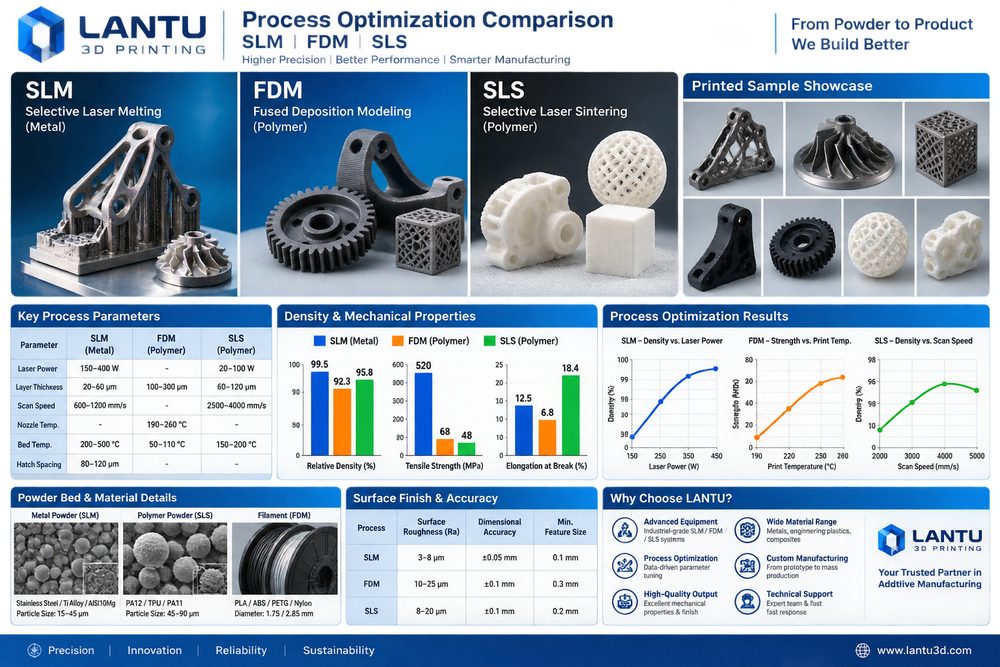
المقدمة: من الطباعة الفردية إلى حلقة هندسية قابلة للتسليم
إن تحسين عمليات SLM وFDM وSLS لا يعني مجرد ضبط جهاز أو مادة واحدة، بل يعني إدارة السلسلة كاملة: «التصميم — العملية — التصنيع — الفحص — التسليم». بالنسبة للعاملين في القطاع، لا تكمن الصعوبة غالبًا في إمكان الطباعة، بل في القدرة على التسليم بتكلفة مستقرة وجودة قابلة للتتبع وسير عمل قابل للتكرار. تؤكد lantu3D Printing دائمًا على إدارة دورة الحياة من المخطط أو النموذج إلى المنتج النهائي، مع التقييم المتزامن للمادة والبنية والكمية والمعالجة اللاحقة والفحص والمهلة الزمنية، بدلًا من الاعتماد على تسعير القطعة الواحدة أو خبرة طباعة واحدة فقط.
ولكي تصبح الطباعة ثلاثية الأبعاد وسيلة إنتاج حقيقية، يجب تحويل المعلمات الخبرية إلى معايير قابلة للتنفيذ. في مرحلة المراجعة المبكرة، ينبغي التأكد من سماكة الجدار، وأقطار الفتحات، وفجوات التجميع، ومناطق الدعم، والأبعاد الحرجة. وفي الإنتاج يجب تسجيل سماكة الطبقة، والقدرة، وسرعة المسح، وعدد دورات تدوير المسحوق أو درجة حرارة الفوهة. أما في التسليم، فيجب الاعتماد على تقرير الأبعاد، ومعايير المظهر، ونتائج المراجعة السابقة كأساس للمشروع التالي. هذه المنهجية هي ما ينقل الطباعة من «النمذجة السريعة» إلى «التصنيع حسب الطلب القابل للإدارة».
1. القضية الأساسية: لا ينبغي أن يتوقف تحسين العملية عند ضبط المعلمات، بل يجب أن يخلق نافذة قابلة لإعادة الاستخدام للتشكيل والمعالجة اللاحقة والفحص
جوهر التحسين هو كشف حالة عدم اليقين مبكرًا وقياسها بدلًا من الاكتفاء بالضبط. كثير من المشاريع تركز في التسعير على سعر المادة وزمن تشغيل الماكينة، لكنها تتجاهل التكاليف الخفية مثل تعديل التصميم، وإزالة الدعامات، والمعالجة الحرارية، والتلميع أو السفع الرملي، وإدخال القطع الملولبة، وإعادة القياس، والتغليف والنقل. في أجزاء SLM المعدنية تشمل عناصر التحكم الشائعة سماكة طبقة 20–60 ميكرومتر، ومراقبة الأكسجين، وتسخين المنصة مسبقًا، واستراتيجية المسح، ومعالجة تخفيف الإجهاد. أما في أجزاء SLS من النايلون فتؤثر نسبة تحديث المسحوق، ودرجة حرارة سرير المسحوق، ومنحنى التبريد، وتقنيات التلوين اللاحقة مباشرة في الالتواء والمتانة واختلاف اللون. وفي أدوات FDM وقوالبه تحدد قطر الفوهة، ونسبة الحشو، وعدد الجدران، واتجاه الطباعة قوة التحمل واتجاهية الخواص الميكانيكية.
ومن منظور الإدارة، لا يتمثل الهدف في الوصول إلى أقصى قيمة لمعلمة واحدة، بل في بناء نافذة تشغيلية. فمثلًا، يمكن لقطعة نموذج هندسي أن تقبل دورة أقصر وتشطيبًا سطحيًا أقل، بينما يجب أن تخضع قطعة التحقق التجميعي لفحص مواقع الثقوب والمشابك وخلوصات التداخل. أما القطع المخصصة للعرض فتركز على نسيج السطح، وتماسك الطلاء، وثبات اللون. وعند تعريف «الاستخدام — المخاطر — معايير القبول» في بداية المشروع، يمكن تقليل إعادة العمل وتوضيح الفروق السعرية للعميل.
2. القرار الهندسي: كيف تتكامل المادة والتقنية والمعالجة اللاحقة
يجب أن يخدم اختيار المادة سيناريو الاستخدام لا اسمها فقط. في SLM تهم قدرة الليزر، والمسافة بين المسارات، والجو الواقي؛ وفي FDM تهم درجة حرارة الفوهة، ودرجة حرارة المنصة، وعدد الجدران، ونسبة الحشو؛ وفي SLS تهم درجة حرارة سرير المسحوق، وزمن التبريد، ونسبة تحديث المسحوق. وإذا كانت القطعة تحتاج إلى مقاومة الصدمات وخفة الوزن، فإن PA12 أو PA11 أو النايلون المقوى بالألياف الزجاجية تكون عادة أولى خيارات التقييم. وإذا كان المطلوب سطحًا عالي الدقة وتأثيرًا شفافًا، فإن راتنجات SLA أو DLP تكون أكثر ملاءمة. أما إذا كانت الحاجة إلى مقاومة الحرارة العالية، أو تحمل التعب، أو قنوات داخلية معقدة، فإن طباعة المعادن مثل سبائك الألمنيوم أو التيتانيوم أو الفولاذ المقاوم للصدأ تصبح ذات قيمة هندسية حقيقية. وكل خيار يفرض معالجة لاحقة مختلفة: فقد يحتاج النايلون إلى السفع الرملي والتلوين والتشريب، والراتنج إلى المعالجة الثانوية والتنعيم والطلاء، والمعادن إلى إزالة الدعامات والمعالجة الحرارية والتشغيل الآلي والفحص غير الإتلافي.
في مراجعات المشاريع، تضع lantu3D Printing عادة تصميم DfAM ومسار العملية وطريقة الفحص في جدول واحد. فمثلًا، قد يكون الغلاف الرقيق قابلًا للطباعة من حيث التشكيل، لكن إذا كان سيُدهَن لاحقًا ويتحمل عزم شد البراغي، فستكون هناك حاجة إلى أضلاع تقوية محلية وانتقالات دائرية ومساحة للحوامل الملولبة. وإذا كان جزء مجرى معدنيًا يحتوي على مسحوق داخلي يصعب إخراجه، فيجب منذ مرحلة التصميم إضافة فتحات تنظيف أو فتحات فحص أو تغيير وضعية الطباعة. وكلما جاء القرار الهندسي مبكرًا، انخفضت تكلفة المراحل اللاحقة.
3. مسار التنفيذ: تسليم مستقر مدفوع بالبيانات
في أحد النماذج الهيكلية المطبوعة بتقنية FDM، حدث كسر على طول الطبقات. فقامت الفريق بتدوير اتجاه الطباعة 90 درجة، ورفع نسبة الحشو من 25% إلى 45%، ونقل الثقوب الحرجة إلى التشغيل اللاحق، فارتفعت نسبة النجاح في الاختبارات الوظيفية من 60% إلى 95%. والخلاصة المشتركة لمثل هذه الحالات هي: ابدأ بالتحقق على دفعات صغيرة ثم وسع إلى دفعات مستقرة؛ ابدأ بتأكيد الأبعاد الحرجة والأسطح الوظيفية ثم حسّن المظهر؛ ابدأ بتحديد العينات ونسب الفحص ثم تحدث عن زمن التسليم. بالنسبة للطلبات التي تقل عن 10 قطع، يمكن فحص الأبعاد الحرجة قطعةً قطعة؛ أما للطلبات الصغيرة من 50 إلى 200 قطعة، فيلزم اعتماد تأكيد أول قطعة، وفحص مرحلي، ومراجعة نهائية، وعزل أي انحرافات. بهذه الطريقة نحافظ على مرونة الطباعة ثلاثية الأبعاد مع منح العميل درجة من اليقين في الجودة تقارب التصنيع التقليدي.
كما أن التوثيق الرقمي بالغ الأهمية. يجب حفظ نسخة النموذج، ونسخة التسعير، ورقم دفعة المادة، ورقم الجهاز، ومعلمات العملية، وطريقة المعالجة اللاحقة، ونتائج الفحص لكل دفعة. وعندما يضيف العميل طلبًا لاحقًا أو يعدل التصميم، يمكن للنظام تحديد المعلمات التي ينبغي وراثتها بسرعة، والمخاطر التي تحتاج إلى إعادة تقييم. وفي المشاريع التي تتطلب تنسيق سلسلة التوريد، يمكن أيضًا دمج التشغيل الآلي CNC، ومعالجة السطح، والتجميع والتغليف في عرض طلب واحد لتقليل فقدان المعلومات بين الموردين.
4. قائمة التحقق للتطبيق: تحويل الخبرة إلى معيار قابل للتكرار
يجب أن تغطي قائمة التحقق تحسين اتجاه الوضع، واستراتيجية الدعامات، والأبعاد الحرجة، ومتطلبات السطح، وتسجيل المعلمات، وتأكيد أول قطعة، ومراجعة الحالات غير الطبيعية. ويُنصح بتثبيت هذه القائمة داخل مسار التسعير والإنتاج: أولًا، تحديد الاستخدام، والحمل، ودرجة الحرارة، ومستوى المظهر، وعلاقة التجميع؛ ثانيًا، التحقق من الحد الأدنى لسماكة الجدار، وقطر الفتحات، وزوايا البروز، وقنوات إخراج المسحوق، وإمكانية الوصول إلى الدعامات؛ ثالثًا، اختيار المادة والتقنية مع توثيق نافذة المعلمات الرئيسية؛ رابعًا، تحديد المعالجة اللاحقة والفحص والتغليف وطريقة التسليم؛ خامسًا، بعد التسليم تُحفظ ملاحظات العميل ونتائج المراجعة. لا يجب أن تكون القائمة معقدة، لكنها يجب أن تُنفذ في كل مشروع.
بالنسبة لمقدمي الخدمة، فإن التوحيد القياسي لا يعني تقليل المرونة. بل على العكس، عندما تُقنن المخاطر المعتادة، يصبح لدى الفريق وقت للتعامل مع المسائل الهندسية المعقدة فعلًا. وبالنسبة للمشتري، تساعده الشفافية في الحكم على عدالة السعر، ومصداقية المهلة، ووضوح المسؤولية عن الجودة. والمنافسة في قطاع الطباعة ثلاثية الأبعاد تنتقل من سؤال «هل يمكن الطباعة؟» إلى «هل يمكن التسليم بثبات، والتحسين المستمر، والتعاون طويل الأمد؟».
الخلاصة: رفع القيمة التجارية للطباعة ثلاثية الأبعاد من خلال منظور دورة الحياة
الخلاصة الأساسية لمقال «تحسين عمليات SLM وFDM وSLS: الأساليب الأساسية من نافذة المعلمات إلى الاستقرار في الإنتاج الكمي» هي أن القيمة الحقيقية للطباعة ثلاثية الأبعاد لا تظهر إلا عند إدارتها داخل سلسلة التصنيع الكاملة. فالمواد والعمليات والمعدات والجودة والتكلفة والخدمة ليست وحدات منفصلة، بل منظومة مترابطة. وتعمل lantu3D Printing على ربط التقييم المبكر، والتنفيذ العملي، والفحص بعد المعالجة، وملاحظات العميل ضمن إدارة دورة حياة متكاملة، لمساعدة الشركات على الحصول على نتائج أكثر تحكمًا في التحقق البحثي، والإنتاج صغير الدفعات، وتسليم الأجزاء المعقدة.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.