
Einleitung: Vom Einzelteil zum lieferfähigen Engineering-Closed-Loop
Prozessoptimierung für SLM, FDM und SLS: Schlüsselmethoden vom Parameterfenster bis zur Serienstabilität dreht sich nicht um eine einzelne Maschine oder ein bestimmtes Material, sondern um die gesamte Kette aus „Design – Prozess – Fertigung – Prüfung – Lieferung“. Für Branchenanwender liegt die Herausforderung bei 3D-Druckprojekten oft nicht darin, ob ein Bauteil grundsätzlich hergestellt werden kann, sondern ob es mit stabilen Kosten, nachvollziehbarer Qualität und reproduzierbaren Abläufen geliefert werden kann. lantu3D legt seit jeher Wert auf ein Lebenszyklusmanagement vom Entwurf bis zum physischen Teil: Nach Eingang von Modell oder Zeichnung werden Material, Struktur, Stückzahl, Nachbearbeitung, Prüfung und Liefertermin parallel bewertet, statt nur nach Einzelteilpreis oder bisherigen Druckerfahrungen zu entscheiden.
Im Kontext der Prozessoptimierung im 3D-Druck müssen Unternehmen Erfahrungswerte in belastbare Standards überführen. In der frühen Review-Phase werden Wandstärke, Bohrungsdurchmesser, Montageabstände, Supportbereiche und kritische Maße festgelegt; in der Produktion werden Schichtdicke, Leistung, Scangeschwindigkeit, Pulverumlaufzyklen oder Düsentemperaturen dokumentiert; in der Auslieferung werden Maßprotokolle, Sichtprüfungsstandards und Lessons Learned als Grundlage für das nächste Projekt gesichert. Genau diese systematische Fähigkeit entscheidet darüber, ob 3D-Druck vom „schnellen Prototyping“ zur „steuerbaren On-Demand-Fertigung“ wird.
1. Kernfrage: Prozessoptimierung darf nicht beim Parametertuning enden, sondern muss wiederverwendbare Fenster für Formgebung, Nachbearbeitung und Prüfung schaffen
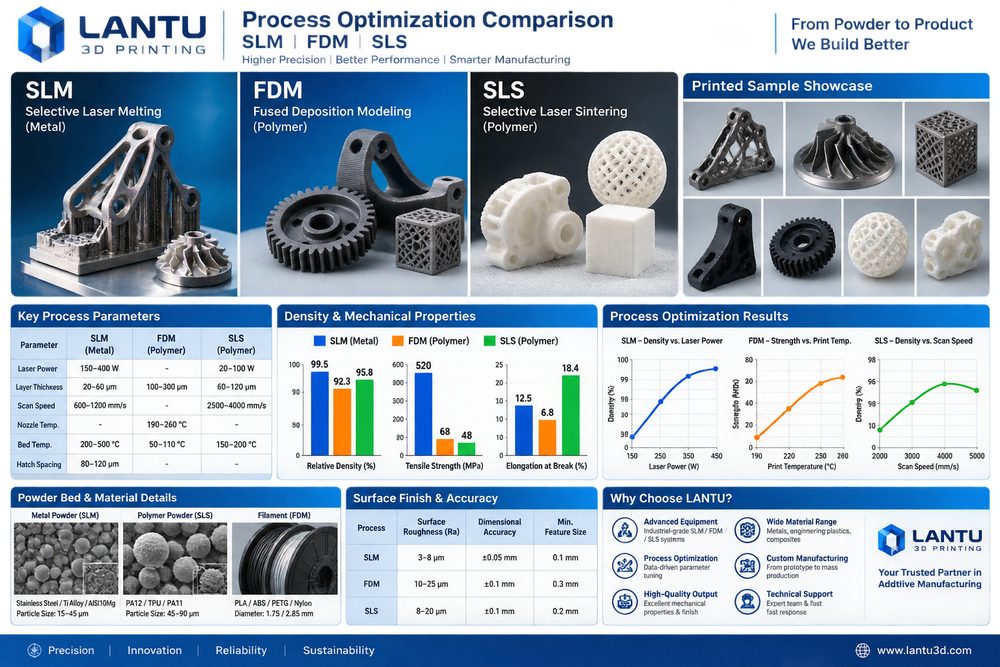
Der Kern der Aussage, dass Prozessoptimierung nicht beim Parametertuning enden darf, sondern wiederverwendbare Fenster für Formgebung, Nachbearbeitung und Prüfung schaffen muss, besteht darin, Unsicherheiten frühzeitig sichtbar und messbar zu machen. Viele Projekte berücksichtigen in der Angebotsphase nur Materialpreis und Maschinenzeit, blenden aber verdeckte Kosten wie Konstruktionsänderungen, Supportentfernung, Wärmebehandlung, Schleifen oder Strahlen, Gewindeeinsätze, Maßnachmessung sowie Verpackung und Transport aus. Bei metallischen SLM-Bauteilen gehören Schichtdicken von 20–60 μm, Sauerstoffüberwachung, Vorwärmung der Bauplattform, Scanstrategie und Spannungsarmglühen zu den typischen Stellhebeln; bei SLS-Teilen aus Nylon beeinflussen Pulver-Refresh-Rate, Bett- bzw. Schütttemperatur, Abkühlkurve und Färbeprozess Verzug, Zähigkeit und Farbgleichmäßigkeit direkt; bei FDM-Lehren und Vorrichtungen bestimmen Düsendurchmesser, Füllgrad, Anzahl der Wandlinien und Druckorientierung die anisotrope Festigkeit.
Aus Managementsicht geht es nicht darum, einen Parameter bis ans Limit zu treiben, sondern ein belastbares Parameterfenster zu definieren. Ein Engineering-Muster darf beispielsweise kürzere Durchlaufzeiten und weniger Oberflächenbearbeitung zulassen, ein Bauteil zur Montagefreigabe muss jedoch Bohrungen, Rastnasen und Passspalte in die Prüfung einbeziehen; ein Showteil wiederum muss vor allem Oberflächenstruktur, Lackhaftung und Farbkonsistenz erfüllen. Wenn zu Projektbeginn „Einsatz – Risiko – Abnahmekriterien“ definiert werden, sinkt die Zahl der Nacharbeiten, und Kunden verstehen Preisunterschiede deutlich besser.
2. Engineering-Entscheidungen: Wie Material, Verfahren und Nachbearbeitung zusammenspielen
Die Materialauswahl sollte sich am Anwendungsszenario orientieren und nicht nur am Namen des Werkstoffs. Bei SLM stehen Laserleistung, Spurabstand und Schutzgasatmosphäre im Fokus; bei FDM sind Düsentemperatur, Bett-/Plattformtemperatur, Anzahl der Wandlinien und Füllgrad entscheidend; bei SLS beeinflussen Pulverbett-Temperatur, Abkühlzeit und Pulver-Refresh-Verhältnis das Ergebnis maßgeblich. Wenn ein Bauteil schlagzäh und leicht sein muss, werden PA12, PA11 oder glasfaserverstärkte Nylonwerkstoffe meist zuerst bewertet; wenn eine hochfeine Oberfläche oder Transparenz gefordert ist, eignen sich SLA- oder DLP-Harze besser; wenn hohe Temperaturfestigkeit, Ermüdungsfestigkeit oder komplexe Innenkanäle benötigt werden, liefern Metallverfahren mit Aluminium-, Titan- oder Edelstahllegierungen den eigentlichen Engineering-Nutzen. Jede dieser Entscheidungen zieht weitere Schritte nach sich: Nylonteile müssen möglicherweise gestrahlt, gefärbt oder imprägniert werden; Harzteile brauchen zusätzliche Aushärtung, Schleifen und Lackierung; Metallteile erfordern unter Umständen Supportentfernung, Wärmebehandlung, Zerspanung und zerstörungsfreie Prüfung.
lantu3D diskutiert in der Projektbewertung DFAM, Prozesspfad und Prüfmethode typischerweise in einer gemeinsamen Tabelle. Ein dünnwandiges Gehäuse lässt sich beispielsweise rein aus Sicht der Formgebung drucken, doch wenn es anschließend lackiert und mit Schraubenmomenten aus der Montage belastet wird, müssen lokale Versteifungen, Radienübergänge und Freiräume für Gewindeeinsätze vorgesehen werden. Ein metallisches Strömungsteil wiederum benötigt Entpulverungsöffnungen, Prüföffnungen oder eine andere Aufbaulage, wenn sich Innenpulver nur schwer entfernen lässt. Je früher die Engineering-Entscheidung fällt, desto geringer fallen die späteren Kosten aus.
3. Umsetzungsweg: Mit Daten zu stabilen Lieferungen
Ein Strukturmuster brach bei der FDM-Fertigung entlang der Schichtgrenze. Das Team drehte die Druckausrichtung um 90°, erhöhte den Füllgrad von 25 % auf 45 % und verlegte kritische Bohrungen in die Nachbearbeitung. Die Funktionsprüfungsquote stieg dadurch von 60 % auf 95 %. Die gemeinsame Lehre solcher Projekte lautet: Zuerst kleine Serien zur Parametervalidierung nutzen, erst danach auf stabile Lose skalieren; zuerst kritische Maße und Funktionsflächen absichern, erst dann die Optik optimieren; zuerst Prüflose und Stichprobenumfang definieren, erst dann über die Lieferzeit sprechen. Für Entwicklungsbauteile unter zehn Stück kann jedes Teil an kritischen Maßen vollständig geprüft werden; bei Kleinserien von 50 bis 200 Stück sind Erstteilfreigabe, laufende Stichproben, Endkontrolle und eine klare Sperrlogik bei Abweichungen notwendig. So bleibt die Flexibilität des 3D-Drucks erhalten, während der Kunde eine Qualitätssicherheit erhält, die nah an klassische Fertigung heranreicht.
Ebenso wichtig ist die digitale Dokumentation. Jede Charge sollte Modellversion, Angebotsversion, Materialcharge, Maschinen-ID, Prozessparameter, Nachbearbeitungsmethode und Prüfergebnisse enthalten. Wenn ein Kunde später nachbestellt oder das Design ändert, kann die Plattform schnell erkennen, welche Parameter übernommen und welche Risiken neu bewertet werden müssen. Bei kooperativen Lieferketten lassen sich CNC-Finish, Oberflächenbehandlung sowie Montage und Verpackung zudem in einer gemeinsamen Auftragsansicht bündeln, wodurch Informationsverluste durch mehrere Zulieferer reduziert werden. Wenn anschließend ein Kunde einen Folgeauftrag erteilt oder ein Design angepasst wird, kann die Plattform rasch entscheiden, welche Parameter übernommen werden können und welche Risiken neu zu bewerten sind.
4. Checkliste für die Praxis: Erfahrung in einen reproduzierbaren Standard überführen
Die Checkliste zur Prozessoptimierung sollte Ausrichtung, Supportstrategie, kritische Maße, Oberflächenanforderungen, Parameteraufzeichnung, Erstteilfreigabe und Abweichungsanalyse abdecken. Unternehmen sollten diese Prüfliste fest in Angebots- und Fertigungsabläufe integrieren: Erstens den Einsatzzweck, die Last, die Temperatur, die optische Güte und die Montagebeziehungen klären; zweitens Mindestwandstärken, Bohrungsdurchmesser, Überhangwinkel, Entpulverungswege und Zugänglichkeit für Supports prüfen; drittens Material und Verfahren auswählen und das zugehörige Parameterfenster dokumentieren; viertens Nachbearbeitung, Prüfung, Verpackung und Lieferform festlegen; fünftens nach der Auslieferung Kundenfeedback und Lessons Learned erfassen. Die Liste muss nicht kompliziert sein, aber sie muss in jedem Projekt tatsächlich angewendet werden.
Für Dienstleister bedeutet Standardisierung nicht, Flexibilität einzuschränken. Im Gegenteil: Nur wenn Standardrisiken systematisiert sind, bleibt dem Team ausreichend Zeit für wirklich komplexe Engineering-Aufgaben. Für Einkäufer schafft ein transparenter Prozess die Grundlage, um Preisangaben, Liefertermine und Verantwortlichkeiten belastbar zu bewerten. Im 3D-Druck-Markt verschiebt sich der Wettbewerb zunehmend von der Frage „Kann man es drucken?“ hin zu „Kann es stabil geliefert, kontinuierlich verbessert und langfristig gemeinsam umgesetzt werden?“
Fazit: Mit einem Lebenszyklusblick den wirtschaftlichen Wert des 3D-Drucks steigern
Die zentrale Erkenntnis aus der Prozessoptimierung für SLM, FDM und SLS lautet: Nur wenn 3D-Druck in einer vollständigen Fertigungskette gesteuert wird, entfaltet er seinen eigentlichen Wert. Material, Verfahren, Maschine, Qualität, Kosten und Service sind keine isolierten Bausteine, sondern ein System mit gegenseitigen Abhängigkeiten. lantu3D verbindet mit seinem Lifecycle-Ansatz vom Entwurf bis zur Auslieferung von physischen Teilen Frühbewertung, Prozessumsetzung, Nachbearbeitung, Prüfung und Kundenfeedback zu einem durchgängigen Ablauf und hilft Unternehmen so, bei Entwicklungsvalidierung, Kleinserienfertigung und komplexen Bauteillieferungen zu kontrollierbaren Ergebnissen zu kommen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.