
Inleiding: waarom je bij 3D-printlevering niet alleen naar het slaagpercentage van het printen kunt kijken
Bij 3D-printprojecten richten veel teams hun aandacht op maatnauwkeurigheid, materiaaleigenschappen en het resultaat van nabewerking, terwijl ze de invloed van verpakking en transport op de uiteindelijke acceptatie onderschatten. Een harsmodel met een wanddikte van 1,2 mm kan in de printer nog binnen de specificaties vallen en een intact gespoten oppervlak hebben, maar als het tijdens transport wordt samengedrukt of tegen andere onderdelen schuurt, kunnen er bij aankomst nog steeds afgebroken hoeken, gebroken clips of krassen op positioneringsvlakken ontstaan. Voor de prototypes, kleine series en displaymodellen die Blueprint3D levert, is verpakking geen administratieve stap, maar onderdeel van de technische leveringsketen.
Het kerndoel van verpakkings- en transportbeheer is niet simpelweg het pakket dikker maken, maar een balans vinden tussen kosten, volume, levertijd en beschermingscapaciteit. Oververpakking verhoogt de verzendkosten, uitpaktijd en milieudruk; onvoldoende bescherming leidt tot herstelwerk, nabestellingen en klachten van klanten. Een volwassen aanpak is om per onderdeel een risicoclassificatie op te stellen: structurele sterkte, oppervlaktekwaliteit, maat-tolerantie, broosheid van het materiaal, aantallen en de gebruikssituatie van de klant bepalen samen de verpakkingsoplossing.
1. Verpakkingsniveaus vaststellen op basis van onderdelenrisico
De eerste categorie bestaat uit onderdelen met laag risico, zoals PA12-nylon SLS-onderdelen, montagebeugels met een wanddikte groter dan 2,5 mm en opspansjablonen waarvoor geen hoogglansoppervlak nodig is. Dergelijke onderdelen hebben doorgaans een goede schokbestendigheid en zijn geschikt voor een combinatie van individuele zakverpakking, stofdichte materialen en standaard kartonnen dozen. Let wel op: nylononderdelen hebben vaak een lichte poederachtige oppervlaktestructuur; als ze samen met donker gespoten onderdelen worden verpakt, kan dat vervuiling van het oppervlak veroorzaken. Daarom blijft het verstandig om materiaalzones te scheiden.
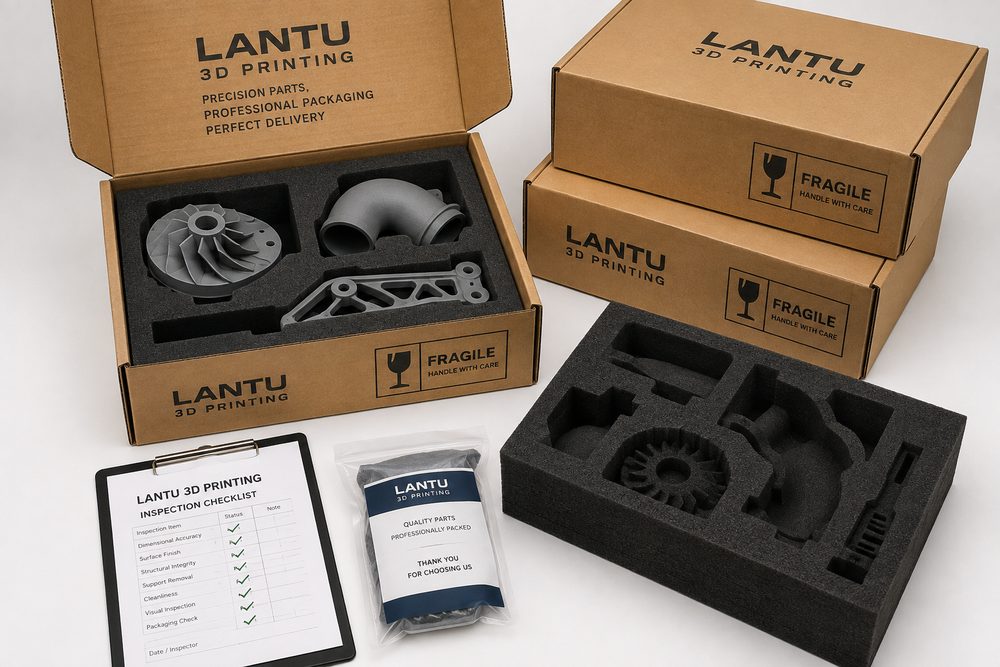
De tweede categorie omvat functionele samples met middelmatig risico, zoals onderdelen met schroefdraadpilaren, dunwandige clips, uitkragende balken of lokaal nabehandelde vlakken. Voor dit type onderdelen zijn individuele vakken, EPE-schuim met sleuven of positionering met honingraatkarton geschikt, zodat kritieke vlakken niet direct in contact komen met harde kartonnen wanden. Voor montagevlakken en afdichtvlakken kan een afpelbare beschermfolie of een zachte tussenlaag worden toegevoegd. Bij Blueprint3D wordt voor dit soort orders doorgaans vooraf een transportoriëntatiebeoordeling uitgevoerd, om te bevestigen dat de belastingsrichting niet op clips, scherpe hoeken en slanke pilaren samenkomt.
De derde categorie bestaat uit hoogwaardige zichtdelen en transparante harsdelen, waaronder gespoten modellen, demonstratieprototypes, transparante kappen en dunwandige complexe oppervlakken. Naast schokbestendigheid moet hier ook rekening worden gehouden met wrijving, stof, temperatuur- en vochtinvloed en lichtinwerking. Aanbevolen wordt om deze onderdelen eerst in non-woven doek of zachte folie te wikkelen en vervolgens met op maat gemaakt schuim te fixeren; transparante onderdelen mogen niet rechtstreeks met tape worden beplakt om lijmresten te voorkomen. Bij onderdelen met een hogere waarde of langere doorlooptijd is het verstandig om inpakfoto’s te maken en het verpakkingsniveau vast te leggen.
2. Verpakkingsontwerp moet aansluiten op de specifieke eigenschappen van 3D-printprocessen
Niet elk printproces brengt dezelfde transportrisico’s met zich mee. SLA-geharde harsdelen hebben scherpe details, maar sommige materialen hebben een beperkte taaiheid; dunne pilaren, smalle randen en scherpe punten raken bij een val sneller beschadigd. SLS-nylononderdelen zijn taaier, maar ongeverfde of lichte onderdelen trekken gemakkelijk stof aan en moeten daarom extra goed tegen vervuiling worden beschermd. SLM-metalen onderdelen zijn sterk, maar kunnen door scherpe randen andere onderdelen of verpakkingsmaterialen beschadigen, waardoor afschuining en afzonderlijke isolatie noodzakelijk zijn. FDM-grote onderdelen hebben duidelijke laaglijnen; als de belasting tijdens transport langs de laagrichting optreedt, neemt het risico op laagscheuring lokaal toe.
Verpakkingsengineering zou al in de CAD-fase moeten worden meegenomen. Als een onderdeel lange afstanden moet afleggen, kunnen in niet-functionele zones tijdelijke verstevigingsribben, transportsteunen of afneembare beschermingsframes worden toegevoegd, die na aankomst door de klant of door de servicepartij worden verwijderd. Voor dunwandige behuizingen is het aan te raden om binnenin tijdelijke steunblokken te modelleren om vervorming tijdens transport te beperken. Voor meerdelige assemblageprototypes moeten bewegende delen in een middenpositie worden vastgezet, zodat vibratie tijdens transport geen slijtage aan assen en pennen veroorzaakt.
3. Transportvalidatie: met lage kosten batchrisico’s verlagen
Wanneer een order meer dan 20 stuks omvat, wanneer de stukprijs hoog is of wanneer de bestemming ver weg ligt, is een vereenvoudigde transportvalidatie aan te raden. Veelgebruikte methoden zijn een valtest vanaf 30 cm op de hoeken, een horizontale tril-simulatie, een stapel-/druktest van de doos en een hercontrole na het uitpakken. Niet elk project heeft laboratoriumtests volgens ISTA nodig, maar het is minimaal verstandig om intern te verifiëren dat de verpakking niet faalt tijdens normale sortering door koeriersdiensten.
Bij de validatie moeten drie indicatoren worden vastgelegd: of het onderdeel is beschadigd, of het oppervlak is bekrast en of de positionering los is geraakt. Als blijkt dat onderdelen in de doos duidelijk kunnen bewegen, moet de fixatie worden verbeterd in plaats van simpelweg meer vulmateriaal toe te voegen. Vulmateriaal kan schokken dempen, maar kan positionering niet vervangen. Voor kleine series wordt aanbevolen om eerst 1 tot 3 stuks proef te verpakken en proef te vervoeren, en de resultaten daarna op de hele batch toe te passen.
4. Labels, paklijsten en traceerbaarheid maken de ontvangstcontrole efficiënter
Verpakking en transport moeten niet alleen de onderdelen beschermen, maar ook de klant helpen de levering snel te controleren. Elke buitendoos moet een projectnummer, aantal stuks, waarschuwing voor breekbaarheid, de openingsrichting en contactinformatie bevatten; de binnenverpakking moet overeenkomen met de paklijst, zodat de klant niet elk onderdeel hoeft te vergelijken met de modelbestanden. Voor onderdelen binnen hetzelfde project die uiterlijk op elkaar lijken maar qua formaat verschillen, is het raadzaam om QR-codes of genummerde labels te gebruiken die gekoppeld zijn aan materiaal, proces, nabewerking en inspectieregistratie.
Blueprint3D hecht veel waarde aan het volledige traject van digitaal ontwerp naar fysieke levering; daarom moeten verpakkingslabels gekoppeld zijn aan productiedata. Zodra de klant de onderdelen ontvangt, kan hij via het nummer de printbatch, de nabewerkingsmethode en de kwaliteitscontrole terugvinden. Als er transportschade optreedt, kan snel worden vastgesteld of het probleem afkomstig is van het verpakkingsontwerp, de vervoershandeling of de constructie van het onderdeel zelf, in plaats van te moeten vertrouwen op losse communicatie.
5. Kostenbeheersing: meer bescherming is niet altijd beter
Verpakkingskosten bestaan meestal uit materiaalkosten, arbeidskosten, volumetrisch gewicht en beheertijd. Voor enkelvoudige samples kan op maat gemaakt schuim zinvol zijn; voor 100 laag-risico nylononderdelen kan te veel maatwerk de verpakkingskosten onnodig hoog maken. Het is verstandig om de verpakkingskosten te beperken tot ongeveer 2% tot 8% van de orderwaarde; voor hoogwaardige display-onderdelen of internationale zendingen kan dit percentage iets hoger liggen.
Herbruikbare verpakkingen zijn ook het overwegen waard. Voor klanten met terugkerende bestellingen kunnen retourboxen, vervangbare schuim-inlays en standaard labelposities worden ontworpen. Dat verlaagt niet alleen de langetermijnkosten, maar vermindert ook de tijd die nodig is om verpakking telkens opnieuw te ontwerpen. Voor zakelijke klanten zorgt een stabiele verpakkingsstandaard bovendien voor minder druk op de ontvangstafdeling en een efficiëntere interne goederenstroom.
Conclusie
Verpakking en transport van 3D-geprinte onderdelen zijn geen bijkomstigheid na de levering, maar een technische schakel in het productrealisatieproces. Door risicoclassificatie, afstemming op het proces, transportvalidatie, traceerbare labels en kostenbeheersing kunnen bedrijven het risico op schade, verkeerde verzending en herstelwerk aanzienlijk verlagen. Blueprint3D adviseert om verpakkings- en transporteisen al in de projectbeoordelingsfase mee te nemen, zodat elk fysiek onderdeel dat uit een digitaal model ontstaat, de klant op een traceerbare, controleerbare en herbruikbare manier bereikt.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.