
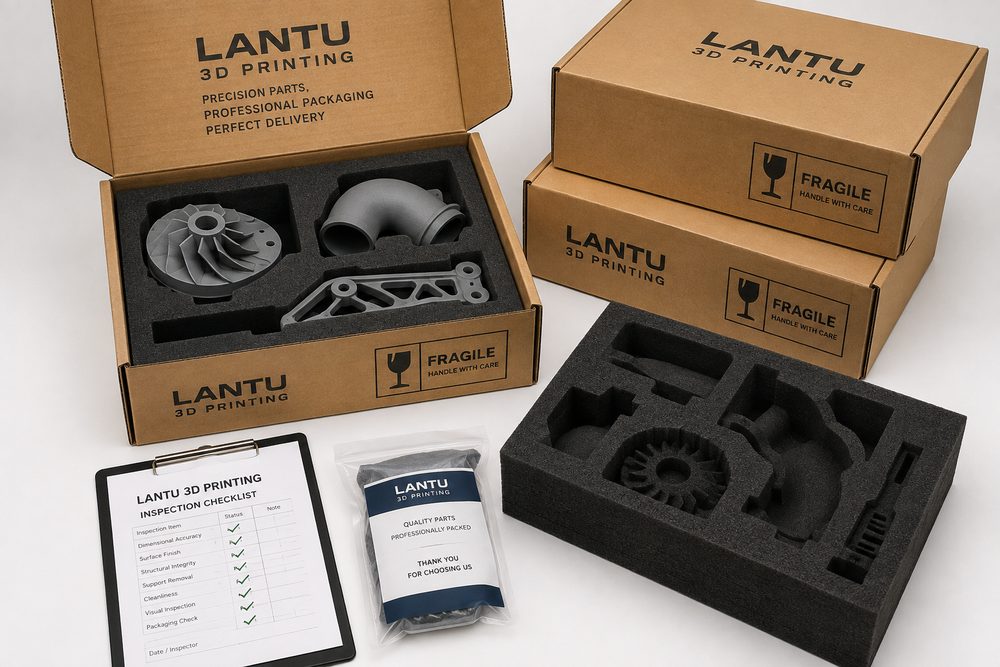
Pendahuluan: Mengapa Pengiriman Cetak 3D Tidak Cukup Hanya Melihat Tingkat Keberhasilan Cetak
Dalam proyek cetak 3D, banyak tim memusatkan perhatian pada akurasi pembentukan, performa material, dan hasil pascaproduksi, tetapi sering meremehkan dampak pengemasan dan transportasi terhadap hasil penerimaan akhir. Sebuah komponen resin dengan ketebalan dinding 1,2 mm mungkin lolos ukuran di mesin cetak dan memiliki permukaan cat yang utuh, tetapi jika selama pengiriman terjepit atau bergesekan, saat tiba tetap bisa mengalami cat terkelupas di sudut, kait patah, atau permukaan referensi tergores. Untuk proyek verifikasi R&D, produksi percobaan batch kecil, dan model tampilan yang dilayani Blueprint3D, kemasan bukanlah tahap administratif, melainkan bagian dari rantai penyerahan teknik.
Tujuan utama manajemen pengemasan dan transportasi bukan sekadar "membungkus lebih tebal", melainkan menemukan keseimbangan antara biaya, volume, waktu pengiriman, dan kemampuan perlindungan. Pengemasan berlebihan akan meningkatkan ongkos kirim, waktu pembongkaran, dan tekanan lingkungan; sementara perlindungan yang kurang memadai akan menyebabkan rework, pengiriman ulang, dan komplain pelanggan. Praktik yang lebih matang adalah membangun aturan berlapis berdasarkan risiko komponen: kekuatan struktur, tingkat kualitas permukaan, toleransi dimensi, kerapuhan material, skala jumlah, dan skenario penggunaan pelanggan bersama-sama menentukan skema pengemasan.
1. Membangun Klasifikasi Pengemasan Berdasarkan Risiko Komponen
Kategori pertama adalah komponen berisiko rendah, seperti bagian PA12 nilon SLS, dudukan rakitan dengan ketebalan dinding lebih dari 2,5 mm, atau jig dan fixture yang tidak memerlukan permukaan mengilap tinggi. Komponen jenis ini umumnya memiliki ketahanan benturan yang baik, sehingga cocok menggunakan kantong individual, bahan anti-debu, dan kombinasi karton standar. Perlu diperhatikan bahwa permukaan komponen nilon memiliki sedikit rasa bubuk; jika dicampur dengan komponen yang dicat gelap, dapat menyebabkan kontaminasi permukaan, sehingga pemisahan berdasarkan material tetap diperlukan.
Kategori kedua adalah sampel fungsional berisiko menengah, misalnya komponen dengan boss ulir, kait berdinding tipis, balok kantilever, atau area finishing lokal. Komponen seperti ini sebaiknya memakai ruang terpisah per unit, potongan EPE foam dengan alur, atau penempatan berbasis honeycomb cardboard agar permukaan kritis tidak bersentuhan langsung dengan dinding karton keras. Untuk bidang perakitan dan bidang seal, bisa ditambahkan film pelindung yang bisa dilepas atau bantalan lunak. Saat menangani pesanan seperti ini, Blueprint3D biasanya melakukan evaluasi "posisi transportasi" sebelum pengepakan untuk memastikan arah beban tidak terpusat pada kait, sudut tajam, dan kolom tipis memanjang.
Kategori ketiga adalah komponen tampilan berisiko tinggi dan komponen resin transparan, termasuk model yang dicat, prototipe display, penutup transparan, dan permukaan kompleks berdinding tipis. Selain tahan benturan, komponen jenis ini juga harus mengendalikan gesekan, debu, kelembapan, suhu, dan paparan cahaya. Disarankan menggunakan pelapis nonwoven atau film lembut, lalu lapisan luar diberi foam kustom untuk penahan posisi; komponen transparan sebaiknya tidak ditempeli pita langsung agar tidak meninggalkan bekas lem. Untuk komponen bernilai tinggi atau berjadwal panjang, foto pengepakan perlu diambil dan level pengemasan dicatat.
2. Desain Pengemasan Harus Selaras dengan Karakteristik Proses Cetak 3D
Risiko transportasi berbeda-beda tergantung prosesnya. Komponen resin SLA memiliki detail yang tajam, tetapi sebagian materialnya kurang ulet; tiang kecil, tepi tipis, dan sudut tajam lebih mudah rusak saat terkena benturan jatuh. Komponen nilon SLS lebih ulet, tetapi bagian yang tidak diwarnai atau berwarna terang mudah menyerap debu sehingga perlu perlindungan terhadap kotoran. Komponen logam SLM memiliki kekuatan tinggi, tetapi tepi yang tajam dapat menggores komponen lain atau material kemasan, sehingga wajib diberi perlindungan chamfer dan isolasi terpisah. Komponen FDM berukuran besar memiliki garis lapisan yang jelas; jika menerima gaya lentur searah antar lapisan, risiko retak lapisan lokal akan meningkat.
Rekayasa kemasan seharusnya mulai terlibat sejak tahap CAD. Jika komponen harus dikirim jarak jauh, dapat ditambahkan tulangan sementara, jembatan penyangga transport, atau rangka pelindung yang bisa dilepas di area yang tidak mengganggu fungsi, lalu dilepas oleh pelanggan atau penyedia layanan setelah tiba. Untuk cangkang berdinding tipis, disarankan merancang blok penyangga sementara di dalam model guna mengurangi deformasi cangkang selama transportasi. Untuk prototipe rakitan multi-bagian, bagian yang bergerak sebaiknya dikunci pada posisi tengah agar getaran pengiriman tidak menimbulkan keausan pada pin poros.
3. Verifikasi Transportasi: Menurunkan Risiko Batch dengan Biaya Kecil
Ketika jumlah pesanan melebihi 20 unit, nilai per unit tinggi, atau tujuan pengiriman jauh, verifikasi transportasi sederhana sebaiknya dilakukan. Metode yang umum mencakup uji jatuh dari sisi dan sudut setinggi 30 cm, simulasi getaran horizontal, uji beban tekanan dalam karton, dan pemeriksaan ulang saat pembongkaran. Tidak semua proyek memerlukan pengujian ISTA setingkat laboratorium, tetapi setidaknya validasi internal harus memastikan kemasan tidak gagal dalam proses sortir ekspedisi biasa.
Saat verifikasi, tiga indikator perlu dicatat: apakah komponen rusak, apakah permukaan tergores, dan apakah posisi pengunci menjadi longgar. Jika ditemukan komponen bergerak jelas di dalam kotak, struktur penahan harus ditambah, bukan sekadar menambah bahan pengisi. Bahan pengisi bisa meredam, tetapi tidak dapat menggantikan fungsi penempatan. Untuk pengiriman batch kecil, disarankan melakukan uji kemas dan uji kirim pada 1-3 unit terlebih dahulu, lalu menerapkan hasilnya ke seluruh pesanan.
4. Label, Daftar Isi, dan Pelacakan Membuat Pemeriksaan Saat Barang Tiba Lebih Efisien
Pengemasan dan transportasi tidak hanya harus melindungi komponen, tetapi juga membantu pelanggan memverifikasi isi pengiriman dengan cepat. Setiap karton luar harus memuat nomor proyek, jumlah item, peringatan barang rapuh, arah pembukaan, dan informasi kontak; kemasan dalam harus sesuai dengan daftar pengepakan agar pelanggan tidak perlu membandingkan file model satu per satu. Untuk komponen yang tampak mirip tetapi berbeda ukuran dalam satu proyek, disarankan memakai label Kode QR atau nomor seri yang menghubungkan material, proses, pascaproduksi, dan catatan inspeksi.
Blueprint3D lebih memperhatikan manajemen end-to-end dari blueprint hingga pengiriman fisik, sehingga label kemasan harus terhubung dengan data produksi. Setelah pelanggan menerima komponen, mereka dapat menelusuri kembali batch cetak, metode pascaproduksi, dan catatan QC berdasarkan nomor tersebut. Jika terjadi kerusakan transportasi, sumber masalah juga dapat dipastikan dengan cepat: apakah berasal dari desain kemasan, proses ekspedisi, atau struktur komponen itu sendiri, bukan mengandalkan komunikasi yang terpisah-pisah.
5. Kontrol Biaya: Kemampuan Perlindungan Tidak Selalu Semakin Tinggi Semakin Baik
Biaya kemasan biasanya terdiri dari biaya material, biaya tenaga kerja, biaya volume berat, dan waktu pengelolaan. Untuk sampel satuan, foam kustom bisa menjadi pilihan yang wajar; untuk 100 unit komponen nilon berisiko rendah, kustomisasi berlebihan justru dapat membuat biaya kemasan melebihi tingkat yang diperlukan. Disarankan menjaga biaya kemasan di kisaran 2%-8% dari nilai pesanan, sementara komponen display bernilai tinggi atau pengiriman lintas negara dapat sedikit dinaikkan.
Kemasan yang dapat digunakan ulang juga layak dipertimbangkan. Untuk pelanggan dengan pembelian berulang secara periodik, dapat dirancang kotak sirkulasi, lapisan foam dalam yang dapat diganti, dan posisi label standar; hal ini sekaligus menekan biaya jangka panjang dan mengurangi waktu desain ulang kemasan setiap kali. Bagi pelanggan korporat, standar kemasan yang stabil dapat mengurangi beban penerimaan gudang dan meningkatkan efisiensi alur internal.
Kesimpulan
Pengemasan dan transportasi cetak 3D bukan tindakan tambahan setelah pengiriman, melainkan tahap rekayasa dalam proses realisasi produk. Melalui klasifikasi risiko, pencocokan dengan proses, verifikasi transportasi, pelacakan label, dan kontrol biaya, perusahaan dapat secara signifikan menurunkan kemungkinan kerusakan, salah kirim, dan rework. Blueprint3D merekomendasikan agar persyaratan pengemasan dan transportasi dimasukkan sejak tahap evaluasi proyek, sehingga setiap komponen fisik yang berasal dari model digital dapat tiba di lokasi pelanggan dengan cara yang dapat dilacak, dapat diperiksa, dan dapat digunakan kembali.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.