
Giriş: Neden 3D baskı teslimatında yalnızca baskı başarı oranına bakmamalıyız
3D baskı projelerinde birçok ekip odağını şekil doğruluğu, malzeme performansı ve son işlem kalitesine verir; ancak paketleme ve taşımanın nihai kabul üzerindeki etkisini hafife alır. Duvar kalınlığı 1,2 mm olan bir reçine görünüm parçası yazıcıdan çıktığında ölçüleri uygun ve boyası kusursuz olabilir; fakat taşıma sırasında sıkışır ya da sürtünmeye maruz kalırsa, teslimatta köşe boya atması, tırnak kırılması veya referans yüzeyde çizik gibi sorunlar görülebilir. BluePrint3D’nin hizmet verdiği Ar-Ge doğrulama, küçük seri ön üretim ve sunum modeli projelerinde paketleme idari bir adım değil, mühendislik teslim zincirinin bir parçasıdır.
Paketleme ve taşıma yönetiminin temel hedefi yalnızca “biraz daha kalın sarma” değildir; maliyet, hacim, teslim süresi ve koruma kapasitesi arasında denge kurmaktır. Aşırı paketleme nakliye ücretini, kutu açma süresini ve çevresel yükü artırır; yetersiz koruma ise yeniden işleme, tekrar gönderim ve müşteri şikâyetlerine yol açar. Daha olgun bir yaklaşım, parça riskine göre kademeli kurallar oluşturmaktır: yapısal dayanım, yüzey seviyesi, toleranslar, malzeme kırılganlığı, adet ve müşterinin kullanım senaryosu birlikte paketleme planını belirler.
1. Parça riskine göre paketleme kademeleri oluşturma
İlk grup düşük riskli yapısal parçalardır; örneğin PA12 naylon SLS parçaları, duvar kalınlığı 2,5 mm’nin üzerindeki montaj braketleri ve yüksek parlak yüzey gerektirmeyen fikstürler. Bu parçalar genellikle iyi darbe dayanımına sahiptir ve ayrı torbalama, toz önleyici malzeme ve standart karton kutu kombinasyonuyla sevk edilebilir. Ancak naylon parçaların yüzeyinde hafif tozlu bir his olabilir; koyu renkli boyalı parçalarla birlikte paketlenirse yüzey kirlenmesi oluşabilir, bu nedenle malzeme ayrımı yine de yapılmalıdır.
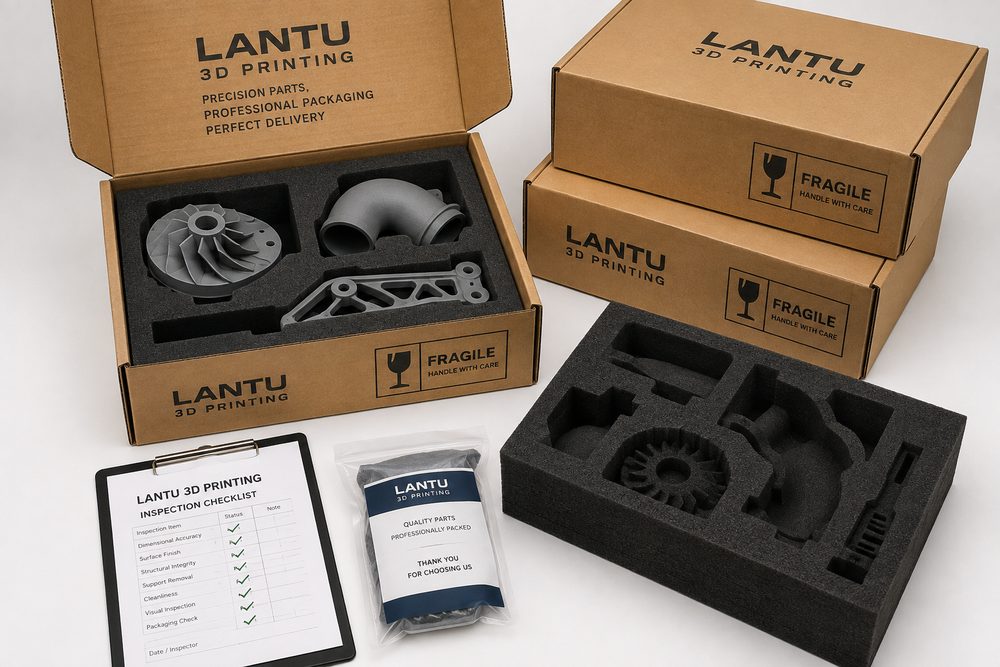
İkinci grup orta riskli fonksiyonel prototiplerdir; örneğin dişli kolon içeren, ince duvarlı tırnaklara sahip, konsol kirişli veya lokal olarak hassas işlenmiş yüzeyleri bulunan parçalar. Bu tür parçalar tekli bölmeli yerleşim, EPE sünger kanal açma veya petek karton konumlandırma ile korunmalıdır; kritik yüzeyler sert kartonla doğrudan temas etmemelidir. Montaj ve sızdırmazlık yüzeylerine çıkarılabilir koruyucu film veya yumuşak ped eklenebilir. BluePrint3D bu tür siparişlerde paketleme öncesinde genellikle bir “taşıma pozisyonu” değerlendirmesi yapar ve yükün tırnaklar, keskin köşeler ve ince kolonlar üzerinde yoğunlaşmadığını doğrular.
Üçüncü grup yüksek riskli görünüm parçaları ve şeffaf reçine parçalarıdır; bunlara boyalı modeller, sergi prototipleri, şeffaf kapaklar ve ince duvarlı karmaşık eğrisel yüzeyler dahildir. Bu parçalar için yalnızca darbe dayanımı değil, sürtünme, toz, sıcaklık-nem ve ışık etkileri de kontrol edilmelidir. Dokumasız kumaş veya yumuşak film ile sarım, ardından özel köpükle sınırlama önerilir; şeffaf parçalar yapışkan bantla doğrudan temas ettirilmemelidir, aksi halde bant izi kalabilir. Birim değeri yüksek veya teslim süresi uzun parçalar için koli içi fotoğraflar çekilmeli ve paketleme seviyesi kayıt altına alınmalıdır.
2. Paketleme tasarımı 3D baskı proses özellikleriyle uyumlu olmalıdır
Farklı proseslerin taşıma riskleri aynı değildir. SLA fotopolimer parçalar detaylıdır ancak bazı malzemelerde tokluk sınırlıdır; ince kolonlar, ince kenarlar ve sivri köşeler düşme darbesinde daha kolay zarar görür. SLS naylon parçalar daha tok yapıdadır, ancak boyasız veya açık renkli parçalar toz çekmeye eğilimlidir; bu nedenle kirlenmeye karşı özel önlem gerekir. SLM metal parçalar yüksek mukavemetlidir; buna karşın keskin kenarlar diğer parçaları veya ambalaj malzemesini çizebilir, bu yüzden pah koruması ve bağımsız izolasyon şarttır. FDM büyük parçalar belirgin katman izlerine sahiptir; katman yönü boyunca eğilme olursa yerel katman ayrılması riski artar.
Paketleme mühendisliği CAD aşamasında sürece dahil edilmelidir. Parçanın uzun mesafe taşınması gerekiyorsa, fonksiyonu etkilemeyen bölgelere geçici takviye nervürleri, taşıma destek köprüleri veya sökülebilir koruyucu çerçeveler eklenebilir; varışta bunlar müşteri ya da hizmet sağlayıcı tarafından çıkarılır. İnce duvarlı kabuklarda, taşıma sırasında gövde deformasyonunu azaltmak için modelin içine geçici destek blokları tasarlanması önerilir. Birden fazla parçadan oluşan montaj prototiplerinde hareketli bileşenler orta konumda sabitlenmeli, taşıma titreşiminin pimlerde aşınma oluşturması önlenmelidir.
3. Taşıma doğrulaması: küçük maliyetle toplu riski azaltma
Sipariş adedi 20’yi aştığında, birim değeri yüksek olduğunda veya varış noktası uzak olduğunda basitleştirilmiş taşıma doğrulaması yapılmalıdır. Yaygın yöntemler arasında 30 cm köşe düşürme testi, yatay titreşim simülasyonu, koli yük testi ve açma-kontrol muayenesi bulunur. Her proje laboratuvar seviyesinde ISTA testine ihtiyaç duymaz; ancak en azından iç doğrulama ile paketlemenin olağan kargo ayrıştırma süreçlerinde başarısız olmayacağı teyit edilmelidir.
Doğrulama sırasında üç gösterge kaydedilmelidir: parçanın hasar görüp görmediği, yüzeyde çizik olup olmadığı ve konumun gevşeyip gevşemediği. Parçanın kutu içinde belirgin şekilde hareket ettiği görülürse, yalnızca dolgu miktarını artırmak yerine sınırlandırıcı yapı eklenmelidir. Dolgu malzemesi darbe sönümleyebilir, ancak konumlandırmanın yerini tutamaz. Küçük seri teslimatta önce 1-3 parça ile deneme paketlemesi ve deneme taşımacılığı yapmak, ardından sonucu tüm partiye uygulamak önerilir.
4. Etiketler, liste ve izlenebilirlik teslimat kontrolünü hızlandırır
Paketleme ve taşıma yalnızca parçayı korumamalı, aynı zamanda müşterinin teslimat içeriğini hızlıca doğrulamasına da yardımcı olmalıdır. Her dış kolide proje numarası, adet, hassas içerik uyarısı, kutu açma yönü ve iletişim bilgileri yer almalıdır; iç paketleme ise koli listesiyle eşleşmeli, müşterinin model dosyalarıyla tek tek karşılaştırma yapması gerekmemelidir. Aynı projede görünüş olarak benzer ama ölçüleri farklı parçalar varsa, malzeme, proses, son işlem ve kalite kontrol kayıtlarına bağlı QR kod veya numaralı etiket kullanılması önerilir.
BluePrint3D, tasarımdan fiziksel teslimata uzanan tüm sürecin yönetimine odaklandığı için paketleme etiketleri üretim verileriyle entegre olmalıdır. Müşteri parçaları teslim aldığında, numara üzerinden baskı partisine, son işlem yöntemine ve kalite kontrol kayıtlarına geri izleme yapabilir. Taşıma hasarı meydana gelirse, sorun paketleme tasarımından mı, taşıyıcı süreçten mi yoksa parçanın kendi yapısından mı kaynaklanıyor, dağınık iletişim yerine hızlıca belirlenebilir.
5. Maliyet kontrolü: koruma kapasitesi her zaman daha yüksek olmak zorunda değildir
Paketleme maliyeti genellikle malzeme bedeli, işçilik, hacim ağırlığı ve yönetim süresinden oluşur. Tekil numunelerde özel köpük mantıklı olabilir; ancak 100 adet düşük riskli naylon parçada aşırı özelleştirme, paketleme maliyetini gerekli seviyenin üstüne çıkarabilir. Paketleme maliyetinin sipariş tutarının %2 ila %8’i arasında tutulması önerilir; yüksek değerli sergi parçaları veya sınır ötesi taşımada bu oran bir miktar artırılabilir.
Yeniden kullanılabilir paketleme de dikkate değer bir seçenektir. Periyodik olarak tekrar sipariş veren müşteriler için döner kasa, değiştirilebilir köpük iç astar ve standart etiket alanları tasarlanabilir; bu hem uzun vadeli maliyeti azaltır hem de her seferinde paketi yeniden tasarlama süresini düşürür. Kurumsal müşteriler açısından, istikrarlı paketleme standartları depo teslim alma baskısını azaltır ve iç lojistik verimliliğini artırır.
Sonuç
3D baskı paketleme ve taşıma, teslimat sonrası ek bir işlem değil, ürünün gerçekleşme sürecindeki bir mühendislik adımıdır. Risk kademelendirme, proses uyumu, taşıma doğrulaması, etiket izlenebilirliği ve maliyet kontrolü sayesinde işletmeler hasar, yanlış sevk ve yeniden işleme olasılığını belirgin şekilde azaltabilir. BluePrint3D, proje değerlendirme aşamasında paketleme ve taşıma gereksinimlerinin de dahil edilmesini önerir; böylece dijital modelden fiziksel parçaya dönüşen her bileşen, müşterinin sahasına izlenebilir, kabul edilebilir ve yeniden kullanılabilir bir biçimde ulaşır.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.