
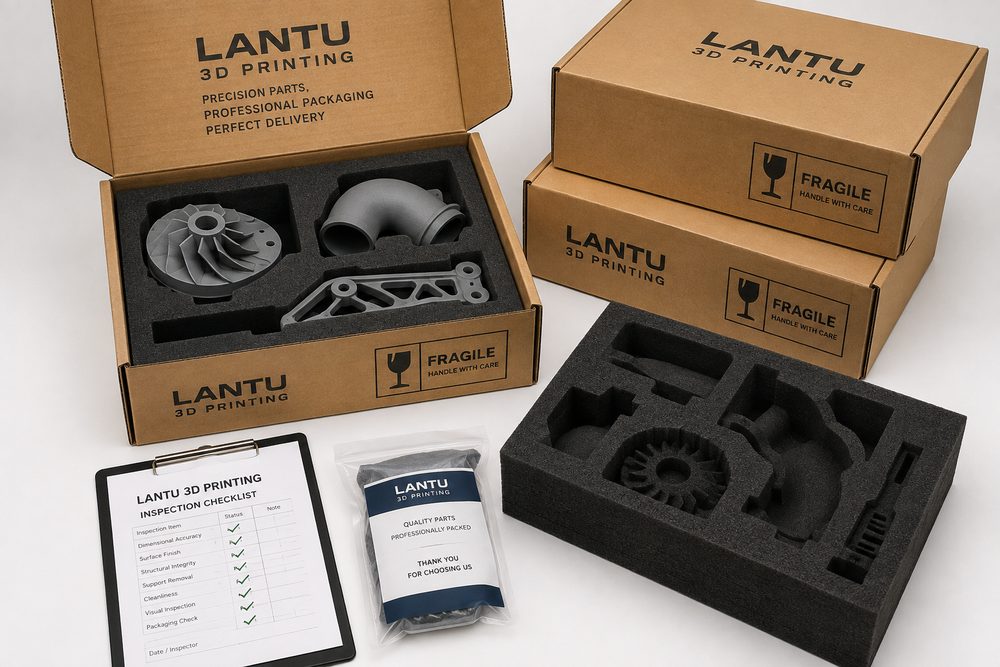
Introduction : pourquoi la livraison en impression 3D ne peut pas se limiter au taux de réussite d’impression
Dans les projets d’impression 3D, de nombreuses équipes concentrent leur attention sur la précision de fabrication, les performances des matériaux et l’efficacité du post-traitement, tout en sous-estimant l’impact de l’emballage et du transport sur l’acceptation finale. Une pièce d’aspect en résine avec une épaisseur de paroi de 1,2 mm peut être conforme en sortie d’imprimante et présenter une surface peinte intacte ; pourtant, si elle est comprimée ou frottée pendant le transport, elle peut arriver avec des éclats de peinture sur les arêtes, des clips cassés ou des surfaces de positionnement rayées. Pour les projets de validation de R&D, de pré-série et de maquettes de présentation servis par Blueprint3D, l’emballage n’est pas une étape administrative, mais une partie intégrante de la chaîne de livraison technique.
L’objectif central de la gestion de l’emballage et du transport n’est pas simplement de « mettre plus de protection », mais de trouver un équilibre entre coût, volume, délai et capacité de protection. Un sur-emballage augmente les frais de transport, le temps de déballage et la pression environnementale ; une protection insuffisante entraîne des reprises, des réexpéditions et des réclamations clients. Une pratique plus mature consiste à établir des règles de classification selon le risque de la pièce : résistance structurelle, niveau de finition de surface, tolérances dimensionnelles, fragilité du matériau, volume de commande et scénario d’utilisation du client déterminent ensemble la solution d’emballage.
1. Établir une classification des emballages selon le risque des pièces
La première catégorie est celle des pièces à faible risque, par exemple les composants en nylon PA12 réalisés en SLS, les supports d’assemblage d’une épaisseur supérieure à 2,5 mm ou les gabarits d’outillage ne nécessitant pas de surface brillante. Ces pièces présentent généralement une bonne résistance aux chocs et peuvent être expédiées avec un sachet individuel, un emballage anti-poussière et une boîte carton standard. Il faut toutefois noter que la surface des pièces en nylon conserve un léger aspect poudreux ; si elles sont mélangées avec des pièces peintes foncées, cela peut provoquer une contamination de surface, d’où la nécessité de prévoir malgré tout une séparation par matériau.
La deuxième catégorie est celle des échantillons fonctionnels à risque moyen, comme les pièces comportant des bossages filetés, des clips à paroi mince, des consoles en porte-à-faux ou des zones localement usinées avec précision. Ces pièces doivent être conditionnées dans des compartiments individuels, des découpes en mousse EPE ou un positionnement par carton nid d’abeille, en évitant tout contact direct des zones critiques avec le carton rigide. Pour les surfaces d’assemblage et d’étanchéité, il est possible d’ajouter un film de protection pelable ou des cales souples. Lors du traitement de ce type de commande, Blueprint3D réalise généralement une évaluation de la « position de transport » avant emballage afin de confirmer que les directions d’effort ne se concentrent pas sur les clips, les arêtes vives et les colonnes fines et allongées.
La troisième catégorie est celle des pièces d’aspect à haut risque et des pièces en résine transparente, notamment les maquettes peintes, les prototypes de présentation, les capots transparents et les structures complexes à paroi mince. En plus de la résistance aux chocs, il faut contrôler les frottements, la poussière, la température, l’humidité et l’exposition à la lumière. Il est recommandé d’utiliser un emballage en non-tissé ou un film souple, puis une limitation externe par mousse sur mesure ; pour les pièces transparentes, il faut éviter de coller directement du ruban adhésif afin d’empêcher tout résidu de colle. Pour les pièces à valeur unitaire élevée ou à cycle long, il est conseillé de photographier la mise en carton et d’enregistrer le niveau de conditionnement.
2. Adapter la conception de l’emballage aux caractéristiques des procédés d’impression 3D
Les risques liés au transport ne sont pas les mêmes selon les procédés. Les pièces en résine SLA offrent un niveau de détail élevé, mais certains matériaux restent limités en ténacité ; les fines colonnes, bords minces et arêtes vives sont plus susceptibles d’être endommagés en cas de chute. Les pièces en nylon SLS sont plus résistantes, mais les pièces non teintées ou claires attirent facilement la poussière et nécessitent une attention particulière en matière de propreté. Les pièces métalliques SLM présentent une forte résistance, mais leurs bords acérés peuvent rayer d’autres pièces ou les matériaux d’emballage ; il faut donc prévoir des chanfreins de protection et une séparation individuelle. Les grandes pièces FDM présentent des strates visibles et, si elles subissent une flexion dans le sens des couches, le risque de fissuration inter-couche augmente.
L’ingénierie de l’emballage doit intervenir dès la phase CAO. Si une pièce doit être transportée sur une longue distance, il est possible d’ajouter, dans les zones non fonctionnelles, des nervures temporaires de renfort, des ponts de support pour le transport ou un cadre de protection démontable, que le client ou le prestataire retirera à réception. Pour les coques à paroi mince, il est recommandé de concevoir des blocs de support temporaires à l’intérieur du modèle afin de réduire la déformation pendant le transport. Pour les prototypes composés de plusieurs éléments assemblés, les pièces mobiles doivent être maintenues en position médiane afin d’éviter l’usure des axes due aux vibrations du transport.
3. Validation du transport : réduire les risques de série à faible coût
Lorsque la commande dépasse 20 pièces, que la valeur unitaire est élevée ou que la destination est éloignée, une validation simplifiée du transport est recommandée. Les méthodes courantes comprennent un test de chute sur arête à 30 cm, une simulation de vibration horizontale, un test de compression de colis et une vérification après déballage. Tous les projets n’ont pas besoin d’un essai ISTA de niveau laboratoire, mais il faut au minimum vérifier en interne que l’emballage ne se dégradera pas lors du tri habituel du transport express.
Lors de la validation, trois indicateurs doivent être enregistrés : la pièce est-elle endommagée, la surface est-elle rayée, la position est-elle desserrée ? Si une pièce bouge nettement à l’intérieur de la boîte, il faut renforcer les éléments de maintien plutôt que simplement ajouter du rembourrage. Le matériau de calage peut amortir les chocs, mais il ne remplace pas le positionnement. Pour les livraisons en petite série, il est recommandé de réaliser d’abord un emballage test et un transport test sur 1 à 3 pièces, puis d’appliquer les résultats à l’ensemble de la commande.
4. Les étiquettes, les listes de colisage et la traçabilité rendent le contrôle à réception plus efficace
L’emballage et le transport ne servent pas seulement à protéger les pièces, ils doivent aussi permettre au client de vérifier rapidement le contenu livré. Chaque carton extérieur doit comporter le numéro de projet, le nombre de pièces, un avertissement de fragilité, le sens d’ouverture et les coordonnées d’un contact ; l’emballage intérieur doit correspondre à la liste de colisage afin d’éviter que le client ne compare une à une les pièces avec les fichiers du modèle. Pour les pièces visuellement proches mais de dimensions différentes au sein d’un même projet, il est conseillé d’utiliser un code QR ou des étiquettes numérotées reliant le matériau, le procédé, le post-traitement et les résultats d’inspection.
Blueprint3D accorde une attention particulière à la gestion de bout en bout, du blueprint à l’objet réel ; les étiquettes d’emballage doivent donc être reliées aux données de production. Une fois les pièces reçues, le client peut retrouver le lot d’impression, la méthode de post-traitement et les enregistrements de contrôle qualité à partir du numéro. En cas de dommage lié au transport, il est également possible de déterminer rapidement si le problème provient de la conception de l’emballage, du transporteur ou de la structure de la pièce elle-même, sans dépendre d’échanges épars.
5. Maîtrise des coûts : la protection n’a pas vocation à être maximale en permanence
Le coût de l’emballage est généralement composé du coût des matériaux, de la main-d’œuvre, du poids volumétrique et du temps de gestion. Pour un échantillon unitaire, une mousse sur mesure peut être justifiée ; pour 100 pièces en nylon à faible risque, un sur-mesure excessif peut faire grimper le coût d’emballage au-delà du niveau nécessaire. Il est recommandé de maintenir le coût d’emballage dans une fourchette de 2 % à 8 % du montant de la commande ; pour des pièces de présentation à forte valeur ou des expéditions transfrontalières, ce pourcentage peut être légèrement augmenté.
Les emballages réutilisables constituent également une piste intéressante. Pour les clients passant des commandes récurrentes, il est possible de concevoir des bacs de circulation, des doublures en mousse remplaçables et des emplacements d’étiquettes standardisés, afin de réduire les coûts à long terme et de diminuer le temps consacré à la refonte de l’emballage à chaque envoi. Pour les clients professionnels, des normes d’emballage stables réduisent la pression sur la réception en entrepôt et améliorent l’efficacité des flux internes.
Conclusion
L’emballage et le transport des pièces imprimées en 3D ne sont pas une simple action périphérique après la livraison, mais une étape d’ingénierie à part entière dans le processus de réalisation du produit. Grâce à la classification des risques, à l’adaptation aux procédés, à la validation du transport, à la traçabilité par étiquetage et à la maîtrise des coûts, les entreprises peuvent réduire de manière significative les risques de casse, d’erreur d’expédition et de reprise. Blueprint3D recommande d’intégrer dès la phase d’évaluation du projet les exigences liées à l’emballage et au transport, afin que chaque pièce issue d’un modèle numérique arrive chez le client de manière traçable, vérifiable et réutilisable.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.