
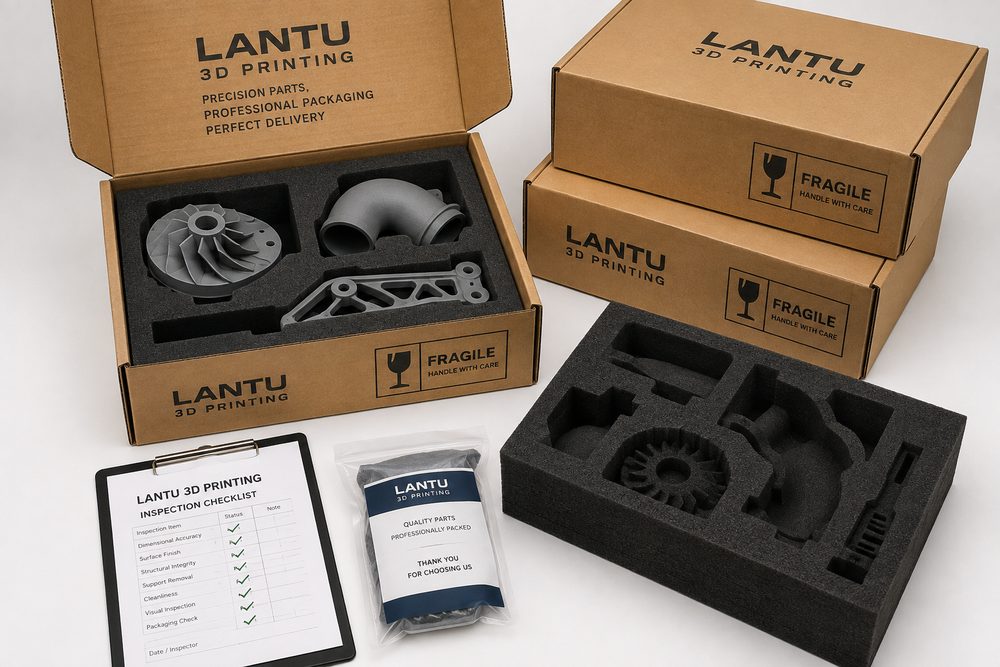
مقدمة: لماذا لا يكفي أن ننجح في الطباعة فقط
في مشاريع الطباعة ثلاثية الأبعاد، يركز كثير من الفرق على دقة التشكيل، وأداء المواد، ونتائج المعالجة اللاحقة، لكنها تقلل من أثر التغليف والنقل على القبول النهائي. قد تكون قطعة راتنجية بسمك جدار 1.2 مم مطابقة للمقاس وذات سطح مطلي سليم داخل الطابعة، لكن إذا تعرضت أثناء النقل للضغط أو الاحتكاك، فقد تصل إلى العميل مع تقشر في الزوايا، أو كسر في المشابك، أو خدوش في أسطح التموضع. وبالنسبة إلى مشاريع التحقق البحثي، والإنتاج التجريبي بكميات صغيرة، ونماذج العرض التي تخدمها بلوبرنت ثلاثية الأبعاد، فإن التغليف ليس خطوة إدارية، بل جزء من سلسلة التسليم الهندسية.
الهدف الأساسي من إدارة التغليف والنقل ليس مجرد «التغليف بسماكة أكبر»، بل تحقيق توازن بين التكلفة والحجم ومدة التسليم وقدرة الحماية. فالإفراط في التغليف يرفع أجور الشحن، ويزيد وقت فتح الصناديق، ويخلق ضغطًا بيئيًا؛ بينما يؤدي ضعف الحماية إلى إعادة العمل، وإعادة الشحن، وشكاوى العملاء. والممارسة الأكثر نضجًا هي إنشاء قواعد تصنيف وفقًا لمخاطر القطعة: القوة الهيكلية، ومستوى السطح، والتفاوتات البعدية، وهشاشة المادة، وحجم الكمية، وسيناريو استخدام العميل، كلها تحدد معًا خطة التغليف.
أولًا: إنشاء تصنيف للتغليف وفقًا لمخاطر القطعة
الفئة الأولى هي القطع منخفضة المخاطر، مثل أجزاء النايلون PA12 المطبوعة بتقنية SLS، أو حوامل التجميع ذات سماكة جدار أكبر من 2.5 مم، أو أدوات التثبيت التي لا تتطلب سطحًا لامعًا عالي الجودة. تمتلك هذه القطع عادة قدرة جيدة على تحمل الصدمات، وتناسبها الأكياس الفردية ومواد مقاومة الغبار وصناديق الكرتون القياسية. ومع ذلك، يجب الانتباه إلى أن سطح قطع النايلون قد يحمل ملمسًا مسحوقيًا خفيفًا، وإذا جُمعت مع قطع مطلية داكنة اللون فقد تسبب تلوثًا سطحيًا، لذلك ينبغي تخصيص مناطق منفصلة للمواد.
الفئة الثانية هي النماذج الوظيفية متوسطة المخاطر، مثل القطع التي تحتوي على أعمدة ملولبة، أو مشابك رقيقة الجدار، أو كمرات كابولية، أو مناطق معالجة دقيقة جزئيًا. ينبغي استخدام حجرات منفصلة لكل قطعة، أو شقوق في إسفنج EPE، أو تموضع داخل لوح ورقي خلوي، مع تجنب ملامسة الأسطح الحساسة مباشرةً للكرتون الصلب. أما أسطح التجميع وأسطح الإحكام، فيمكن إضافة طبقة حماية قابلة للإزالة أو فواصل لينة. وعند معالجة هذا النوع من الطلبات، تجري بلوبرنت ثلاثية الأبعاد عادةً تقييمًا لـ«وضعية النقل» قبل التغليف، للتأكد من أن اتجاه الأحمال لن يتركز على المشابك أو الزوايا الحادة أو الأعمدة الرفيعة والطويلة.
الفئة الثالثة هي القطع عالية المخاطر من حيث المظهر والقطع الراتنجية الشفافة، بما في ذلك النماذج المطلية، والنماذج الأولية للعرض، والأغطية الشفافة، والبنى المعقدة رقيقة الجدران. فهذه القطع لا تحتاج فقط إلى مقاومة الصدمات، بل أيضًا إلى التحكم في الاحتكاك والغبار والرطوبة والحرارة والإضاءة. يُنصح بتغليفها بقماش غير منسوج أو غشاء لين، ثم وضع طبقة خارجية من إسفنج مخصص يثبتها في مكانها؛ كما يجب تجنب إلصاق الشريط مباشرة على القطع الشفافة كي لا تترك آثارًا لاصقة. أما القطع مرتفعة القيمة أو الطويلة الدورة، فيستحسن تصوير عملية التعبئة وتسجيل مستوى التغليف المستخدم.
ثانيًا: يجب أن يتوافق تصميم التغليف مع خصائص عملية الطباعة ثلاثية الأبعاد
تختلف مخاطر النقل باختلاف العملية. فقطع SLA المعالجة بالضوء تتميز بتفاصيل واضحة، لكن بعض موادها محدودة المتانة؛ لذا فإن الأعمدة الرفيعة والحواف الرقيقة والزوايا الحادة تكون أكثر عرضة للتلف عند الصدمات والسقوط. أما قطع SLS المصنوعة من النايلون فتمتاز بمتانة أفضل، لكن القطع غير المصبوغة أو ذات الألوان الفاتحة تميل إلى التقاط الغبار، ولذلك تحتاج إلى حماية قوية من الاتساخ. وتتمتع قطع SLM المعدنية بقوة عالية، لكنها قد تخدش القطع الأخرى أو مواد التغليف بسبب حوافها الحادة، لذا يجب إجراء تشطيب للحواف وفصلها بشكل مستقل. أما القطع الكبيرة المصنوعة بتقنية FDM فتظهر فيها خطوط الطبقات بوضوح، وإذا تعرضت للانحناء في اتجاه الطبقات فقد تزداد مخاطر الانفصال بين الطبقات.
ينبغي أن يشارك تصميم التغليف مبكرًا من مرحلة CAD. فإذا كان يجب نقل القطعة لمسافات طويلة، يمكن إضافة أضلاع تقوية مؤقتة، أو دعامات نقل، أو إطار حماية قابل للفك في المناطق غير المؤثرة على الوظيفة، بحيث يزيلها العميل أو الجهة الخدمية عند الاستلام. وبالنسبة للأغلفة رقيقة الجدار، يُنصح بتصميم كتل دعم مؤقتة داخل النموذج لتقليل تشوه الهيكل أثناء النقل. أما بالنسبة للنماذج التجميعية متعددة الأجزاء، فينبغي تثبيت الأجزاء المتحركة في الوضع المتوسط لتجنب تآكل المحاور أو المسامير بسبب الاهتزاز.
ثالثًا: التحقق من النقل لتقليل المخاطر الكبيرة بتكلفة صغيرة
عندما يتجاوز الطلب 20 قطعة، أو تكون قيمة القطعة الواحدة مرتفعة، أو تكون الوجهة بعيدة، ينبغي إجراء تحقق مبسط للنقل. وتشمل الأساليب الشائعة اختبار السقوط من ارتفاع 30 سم على الزوايا، ومحاكاة الاهتزاز الأفقي، واختبار التحميل داخل الصندوق، وإعادة الفحص بعد الفتح. وليس كل مشروع يحتاج إلى اختبارات ISTA على مستوى المختبر، لكن يجب على الأقل التحقق داخليًا من أن التغليف لن يفشل في عمليات الفرز المعتادة لدى شركات الشحن السريع.
أثناء التحقق، ينبغي تسجيل ثلاثة مؤشرات: هل تعرضت القطع للكسر، وهل ظهرت خدوش على السطح، وهل حدث ارتخاء في التموضع. وإذا لوحظ أن القطع تتحرك بوضوح داخل الصندوق، فيجب إضافة هيكل تثبيت بدلاً من الاكتفاء بزيادة مواد الحشو. فمواد الحشو تمتص الصدمات، لكنها لا تعوض التثبيت. وبالنسبة للتسليم بكميات صغيرة، يُنصح أولًا بتغليف وتجربة الشحن لقطعة أو ثلاث قطع، ثم تطبيق النتائج على كامل الطلبية.
رابعًا: الملصقات وقوائم المحتويات والتتبع تجعل فحص الاستلام أكثر كفاءة
لا ينبغي أن يقتصر التغليف والنقل على حماية القطع، بل يجب أن يساعد العميل على التأكد سريعًا من محتوى التسليم. يجب أن يتضمن كل صندوق خارجي رقم المشروع، وعدد القطع، وتحذير الهشاشة، واتجاه الفتح، ومعلومات جهة الاتصال؛ كما ينبغي أن تتوافق العبوات الداخلية مع قائمة الشحن كي لا يضطر العميل إلى مطابقة كل قطعة مع ملفات النماذج بشكل فردي. وبالنسبة للقطع المتشابهة في الشكل داخل المشروع نفسه لكن المختلفة في الأبعاد، يوصى باستخدام رموز QR أو ملصقات مرقمة ترتبط بالمواد والعملية والمعالجة اللاحقة وسجلات الفحص.
تركز بلوبرنت ثلاثية الأبعاد بشكل أكبر على إدارة العملية الكاملة من المخطط إلى التسليم الفعلي، ولذلك يجب أن ترتبط ملصقات التغليف ببيانات الإنتاج. فعندما يستلم العميل القطع، يمكنه عبر الرقم المرجعي الرجوع إلى دفعة الطباعة، وطريقة المعالجة اللاحقة، وسجل الفحص. وإذا حدث تلف أثناء النقل، يمكن أيضًا تحديد ما إذا كانت المشكلة ناجمة عن تصميم التغليف أو مرحلة الناقل أو بنية القطعة نفسها، بدل الاعتماد على تواصل متفرق وغير منظم.
خامسًا: ضبط التكلفة — فالحماية الأقوى ليست دائمًا الأفضل
تتكون تكلفة التغليف عادةً من تكلفة المواد، وتكلفة العمالة، والوزن الحجمي، ووقت الإدارة. ففي حالة العينات الفردية، قد يكون الإسفنج المخصص مبررًا؛ أما في حالة 100 قطعة نايلون منخفضة المخاطر، فقد تجعل التخصيصات المفرطة تكلفة التغليف أعلى من المستوى المطلوب. لذا يُنصح بالحفاظ على تكلفة التغليف ضمن نطاق يتراوح بين 2% و8% من قيمة الطلب، مع إمكانية رفعها قليلًا للقطع المعروضة عالية القيمة أو في الشحن الدولي.
كما أن التغليف القابل لإعادة الاستخدام خيار جدير بالاعتبار. فبالنسبة إلى العملاء الذين يكررون الطلب دوريًا، يمكن تصميم صناديق تداول، وبطانات إسفنجية قابلة للاستبدال، ومواقع قياسية للملصقات، مما يقلل التكلفة على المدى الطويل ويخفض الوقت اللازم لإعادة تصميم التغليف في كل مرة. وبالنسبة للعملاء من الشركات، فإن وجود معايير تغليف مستقرة يخفف عبء الاستلام في المخازن ويزيد كفاءة التدفق الداخلي.
الخلاصة
إن تغليف ونقل الطباعة ثلاثية الأبعاد ليسا خطوة ملحقة بعد التسليم، بل مرحلة هندسية ضمن عملية تحقق المنتج. ومن خلال تصنيف المخاطر، ومطابقة العملية، والتحقق من النقل، وتتبع الملصقات، وضبط التكلفة، يمكن للشركات تقليل احتمالات التلف، والخطأ في الشحن، وإعادة العمل بشكل كبير. وتوصي بلوبرنت ثلاثية الأبعاد بإدراج متطلبات التغليف والنقل منذ مرحلة مراجعة المشروع، حتى تصل كل قطعة مادية متحوّلة من نموذج رقمي إلى موقع العميل بطريقة قابلة للتتبع، وقابلة للقبول، وقابلة لإعادة الاستخدام.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.