
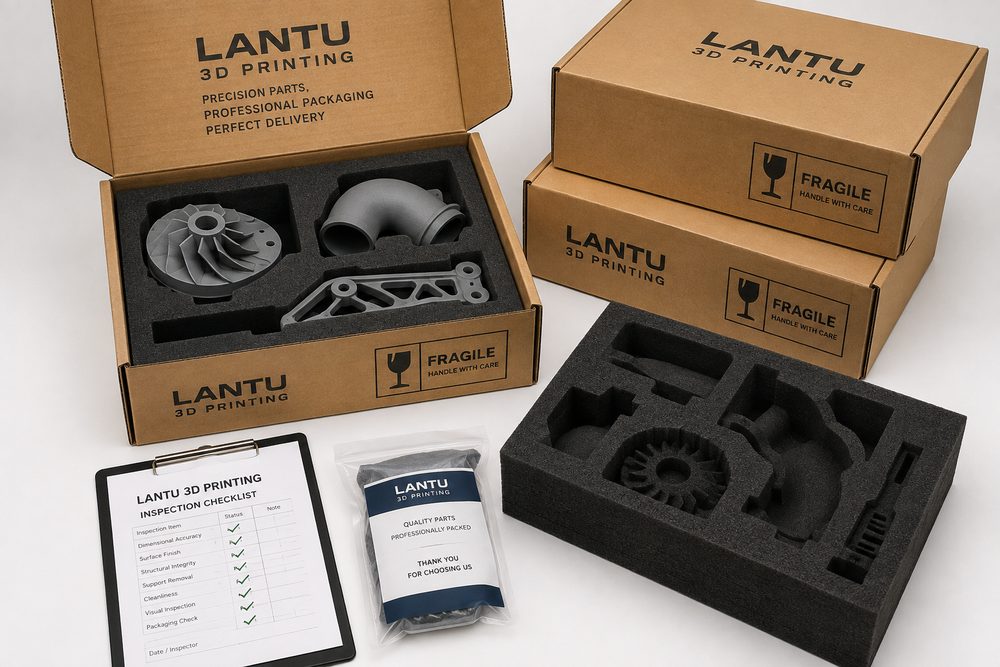
Pengenalan: Mengapa penghantaran cetakan 3D tidak boleh hanya melihat kadar kejayaan cetakan
Dalam projek cetakan 3D, banyak pasukan menumpukan perhatian pada ketepatan pembentukan, prestasi bahan dan kesan pasca-pemprosesan, tetapi sering memandang rendah kesan pembungkusan dan penghantaran terhadap penerimaan akhir. Sebuah komponen resin berpenampilan dengan ketebalan dinding 1.2mm mungkin memenuhi spesifikasi saiz di dalam pencetak dan permukaan catnya sempurna, tetapi jika ia terhimpit atau bergesel semasa penghantaran, pada masa ketibaan ia masih boleh mengalami cat tertanggal di sudut, klip patah, atau permukaan penentu yang tercalar. Bagi projek pengesahan R&D, pengeluaran percubaan kelompok kecil dan model paparan yang disediakan oleh Blueprint3D, pembungkusan bukanlah langkah pentadbiran, tetapi sebahagian daripada rantaian penghantaran kejuruteraan.
Matlamat utama pengurusan pembungkusan dan penghantaran bukan sekadar “bungkus lebih tebal”, tetapi mencapai keseimbangan antara kos, isipadu, masa penghantaran dan keupayaan perlindungan. Pembungkusan berlebihan akan meningkatkan kos penghantaran, masa membuka kotak dan tekanan terhadap kelestarian; manakala perlindungan yang tidak mencukupi akan menyebabkan kerja semula, penghantaran semula dan aduan pelanggan. Amalan yang lebih matang ialah mewujudkan peraturan pengelasan berdasarkan risiko komponen: kekuatan struktur, tahap kemasan permukaan, toleransi dimensi, kerapuhan bahan, skala kuantiti dan senario penggunaan pelanggan bersama-sama menentukan penyelesaian pembungkusan.
1. Menetapkan pengelasan pembungkusan berdasarkan risiko komponen
Kategori pertama ialah komponen berisiko rendah, contohnya komponen nilon PA12 SLS, kurungan pemasangan dengan ketebalan dinding melebihi 2.5mm, atau jig dan lekapan yang tidak memerlukan permukaan berkilat tinggi. Komponen jenis ini biasanya mempunyai rintangan hentakan yang baik dan sesuai menggunakan beg berasingan, bahan pembungkusan kalis habuk dan kombinasi kotak kertas standard. Perlu diambil perhatian bahawa permukaan komponen nilon mempunyai sedikit rasa serbuk; jika ia dibungkus bersama komponen salutan gelap, pencemaran permukaan boleh berlaku, maka pengasingan bahan masih perlu ditetapkan.
Kategori kedua ialah sampel berfungsi berisiko sederhana, seperti komponen dengan tiang berulir, klip dinding nipis, rasuk julur atau bahagian dengan permukaan pemesinan tempatan. Komponen ini harus menggunakan ruang pemisah satu unit, potongan busa EPE atau kedudukan papan honeycomb, dan permukaan kritikal harus dielakkan daripada bersentuhan terus dengan kotak kertas keras. Bagi permukaan pemasangan dan permukaan pengedap, filem pelindung boleh ditambah atau pad lembut digunakan. Apabila Blueprint3D mengendalikan pesanan seperti ini, biasanya satu penilaian “posisi pengangkutan” dilakukan sebelum pembungkusan untuk memastikan arah daya tidak tertumpu pada klip, sudut tajam dan tiang yang panjang dan nipis.
Kategori ketiga ialah komponen penampilan berisiko tinggi dan komponen resin lutsinar, termasuk model bercat, prototaip paparan, penutup lutsinar dan struktur permukaan kompleks berdinding nipis. Selain ketahanan hentakan, komponen ini juga perlu mengawal geseran, habuk, suhu dan kelembapan, serta kesan pencahayaan. Disyorkan untuk menggunakan pembalut bukan tenunan atau filem lembut, kemudian lapisan luar dihadkan dengan busa tersuai; bagi komponen lutsinar, elakkan pita pelekat terus pada permukaan supaya tidak meninggalkan kesan gam. Untuk komponen bernilai tinggi atau dengan kitaran masa yang panjang, gambar pemuatan kotak perlu diambil dan tahap pembungkusan direkodkan.
2. Reka bentuk pembungkusan mesti sepadan dengan ciri proses cetakan 3D
Risiko penghantaran berbeza mengikut proses. Komponen resin fotopengerasan SLA mempunyai butiran yang jelas tetapi ketahanan sebahagian bahan adalah terhad; tiang halus, tepi nipis dan sudut tajam lebih mudah rosak semasa hentakan jatuh. Komponen nilon SLS mempunyai ketahanan yang lebih baik, tetapi komponen tidak diwarnakan atau berwarna cerah mudah menyerap habuk, maka pencegahan kotoran perlu diberi perhatian. Komponen logam SLM mempunyai kekuatan tinggi, namun tepi yang tajam boleh mencalar komponen lain atau bahan pembungkusan, jadi perlindungan serong dan pengasingan individu diperlukan. Komponen FDM bersaiz besar mempunyai garisan lapisan yang jelas; jika menerima lenturan sepanjang arah antara lapisan, risiko retak lapisan tempatan akan meningkat.
Kejuruteraan pembungkusan harus dimasukkan lebih awal bermula daripada peringkat CAD. Jika komponen perlu dihantar jauh, tulang penguat sementara, jambatan sokongan pengangkutan atau rangka perlindungan boleh tanggal boleh ditambah pada kawasan yang tidak menjejaskan fungsi, dan dikeluarkan oleh pelanggan atau penyedia perkhidmatan selepas ketibaan. Bagi cangkerang berdinding nipis, disyorkan mewujudkan blok sokongan sementara di dalam model untuk mengurangkan ubah bentuk cangkerang semasa pengangkutan. Untuk prototaip pemasangan berbilang komponen, bahagian bergerak hendaklah dikunci pada kedudukan tengah supaya getaran semasa penghantaran tidak menyebabkan kehausan pin aci.
3. Pengesahan pengangkutan: mengurangkan risiko kelompok dengan kos rendah
Apabila kuantiti pesanan melebihi 20 unit, nilai seunit tinggi atau destinasi jauh, pengesahan pengangkutan ringkas perlu dijalankan. Kaedah yang biasa digunakan termasuk ujian jatuhan dari sudut 30cm, simulasi getaran mendatar, ujian tekanan muatan kotak dan pemeriksaan semula selepas dibuka. Tidak semua projek memerlukan ujian ISTA tahap makmal, tetapi sekurang-kurangnya pengesahan dalaman harus lulus untuk memastikan pembungkusan tidak gagal semasa pengasingan penghantaran kurier biasa.
Semasa pengesahan, tiga petunjuk perlu direkodkan: sama ada komponen rosak, sama ada permukaan tercalar, dan sama ada kedudukan longgar. Jika didapati komponen bergerak dengan jelas di dalam kotak, struktur penetapan perlu ditambah dan bukan sekadar menambah bahan pengisi. Bahan pengisi boleh menyerap hentakan, tetapi tidak boleh menggantikan fungsi penetapan. Untuk penghantaran kelompok kecil, disyorkan untuk mencuba pembungkusan dan penghantaran percubaan menggunakan 1-3 unit terlebih dahulu, kemudian menggunakan keputusan itu pada keseluruhan pesanan.
4. Label, senarai semak dan kebolehkesanan menjadikan pemeriksaan ketibaan lebih cekap
Pembungkusan dan penghantaran bukan sahaja perlu melindungi komponen, tetapi juga membantu pelanggan mengesahkan kandungan penghantaran dengan cepat. Setiap kotak luar hendaklah mengandungi nombor projek, bilangan unit, amaran mudah rosak, arah pembukaan kotak dan maklumat hubungan; pembungkusan dalaman hendaklah sepadan dengan senarai muatan untuk mengelakkan pelanggan membandingkan fail model satu persatu. Bagi komponen dalam projek yang sama yang kelihatan serupa tetapi berbeza dari segi saiz, disyorkan menggunakan kod QR atau label nombor, yang mengaitkan bahan, proses, pasca-pemprosesan dan rekod pemeriksaan.
Blueprint3D lebih menumpukan kepada pengurusan proses penuh daripada gambar biru kepada penghantaran fizikal, maka label pembungkusan perlu disepadukan dengan data pengeluaran. Selepas pelanggan menerima komponen, mereka boleh menjejak semula kelompok cetakan, kaedah pasca-pemprosesan dan rekod pemeriksaan kualiti melalui nombor. Jika berlaku kerosakan semasa penghantaran, punca masalah juga boleh dikenal pasti dengan cepat sama ada daripada reka bentuk pembungkusan, proses pembawa atau struktur komponen itu sendiri, bukannya bergantung pada komunikasi yang terpisah-pisah.
5. Kawalan kos: keupayaan perlindungan bukanlah semakin tinggi semakin baik
Kos pembungkusan biasanya terdiri daripada kos bahan, kos buruh, berat isipadu dan masa pengurusan. Bagi sampel unit tunggal, busa tersuai mungkin munasabah; bagi 100 unit komponen nilon berisiko rendah, penyesuaian berlebihan boleh menyebabkan kos pembungkusan melebihi tahap yang diperlukan. Disyorkan untuk mengawal kos pembungkusan dalam julat 2%-8% daripada jumlah pesanan, dan untuk komponen paparan bernilai tinggi atau pengangkutan rentas sempadan, kadar ini boleh dinaikkan dengan sewajarnya.
Pembungkusan boleh guna semula juga merupakan arah yang patut dipertimbangkan. Bagi pelanggan yang membuat pesanan berulang secara berkala, peti edaran, lapisan dalam busa yang boleh diganti dan ruang label standard boleh direka bentuk untuk mengurangkan kos jangka panjang serta masa mereka bentuk semula pembungkusan setiap kali. Bagi pelanggan perusahaan, spesifikasi pembungkusan yang stabil dapat mengurangkan tekanan penerimaan gudang dan meningkatkan kecekapan aliran dalaman.
Kesimpulan
Pembungkusan dan penghantaran cetakan 3D bukanlah tindakan sampingan selepas penghantaran, tetapi satu langkah kejuruteraan dalam proses merealisasikan produk. Melalui pengelasan risiko, padanan proses, pengesahan pengangkutan, kebolehkesanan label dan kawalan kos, perusahaan boleh mengurangkan dengan ketara kebarangkalian kerosakan, penghantaran tersalah dan kerja semula. Blueprint3D mencadangkan agar keperluan pembungkusan dan penghantaran dimasukkan sejak peringkat semakan projek, supaya setiap komponen fizikal yang terhasil daripada model digital dapat tiba di tapak pelanggan dalam bentuk yang boleh dijejak, boleh diterima dan boleh diguna semula.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.