
Introducción: por qué la entrega de 3D printing no debe medirse solo por el éxito de la impresión
En los proyectos de impresión 3D, muchos equipos centran su atención en la precisión dimensional, el rendimiento del material y el acabado posprocesado, pero subestiman el impacto del embalaje y el transporte en la aceptación final. Una pieza estética de resina con un espesor de pared de 1,2 mm puede salir de la impresora con dimensiones correctas y la superficie pintada intacta, pero si durante el transporte se comprime o roza, al llegar aún puede presentar desconchados en las esquinas, roturas en clips o arañazos en superficies de referencia. Para los proyectos de validación de I+D, la producción piloto de pequeños lotes y los modelos de exhibición que atiende Blueprint3D, el embalaje no es una tarea administrativa, sino parte de la cadena de entrega técnica.
El objetivo central de la gestión de embalaje y transporte no es simplemente “envolver más grueso”, sino encontrar un equilibrio entre coste, volumen, plazo y capacidad de protección. Un embalaje excesivo aumenta el coste de envío, el tiempo de desembalaje y la presión medioambiental; una protección insuficiente provoca reprocesos, reenvíos y reclamaciones de clientes. Una práctica más madura consiste en establecer reglas de clasificación según el riesgo de la pieza: resistencia estructural, nivel de acabado superficial, tolerancia dimensional, fragilidad del material, volumen del pedido y escenario de uso del cliente determinan conjuntamente la solución de embalaje.
1. Clasificación del embalaje según el riesgo de la pieza
La primera categoría corresponde a las piezas de bajo riesgo, por ejemplo componentes de nylon PA12 fabricados por SLS, soportes de montaje con un espesor superior a 2,5 mm y útiles de fijación que no requieren una superficie de alto brillo. Estas piezas suelen tener una buena resistencia al impacto y se adaptan bien a la combinación de bolsa individual, material antipolvo y caja de cartón estándar. Conviene señalar que la superficie del nylon presenta una ligera textura polvorienta; si se mezcla con piezas pintadas en colores oscuros, puede producir contaminación superficial, por lo que aún así debe establecerse una separación por material.
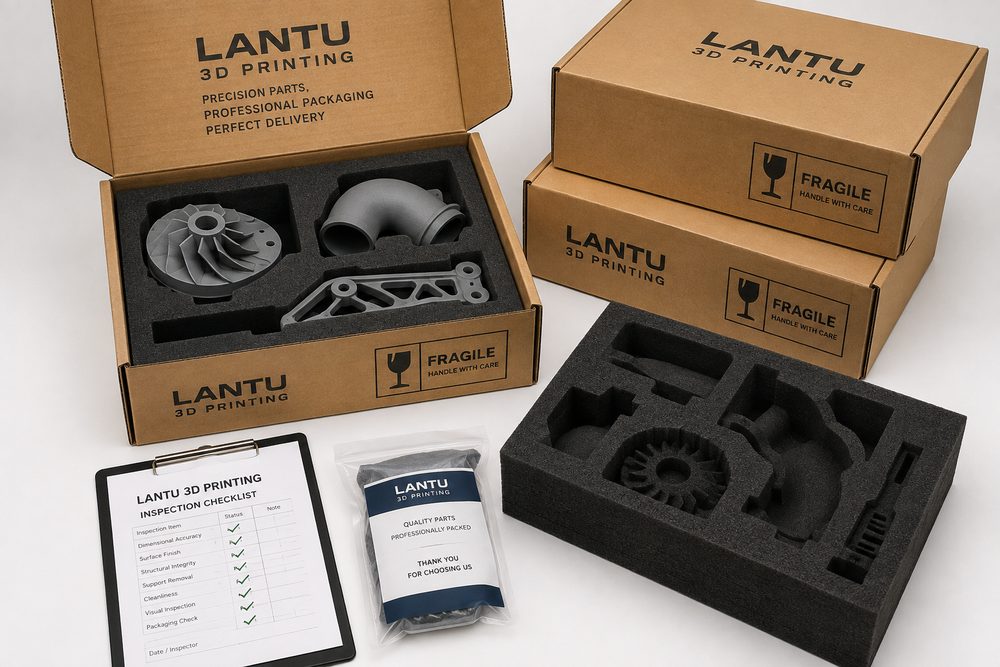
La segunda categoría incluye muestras funcionales de riesgo medio, como piezas con postes roscados, clips de pared delgada, brazos en voladizo o zonas con acabado mecanizado parcial. Estas piezas deben empaquetarse en compartimentos individuales, con ranuras de espuma EPE o con posicionamiento mediante cartón alveolar, evitando que las zonas críticas entren en contacto directo con cartón duro. En las superficies de montaje y sellado, se puede añadir una película protectora desprendible o una almohadilla blanda. Al gestionar este tipo de pedidos, Blueprint3D suele realizar antes del embalaje una evaluación de “posición de transporte” para confirmar que la dirección de carga no se concentre en clips, esquinas afiladas ni postes largos y delgados.
La tercera categoría corresponde a piezas de alta sensibilidad, como piezas estéticas, piezas de resina transparente, prototipos pintados, carcasas transparentes y componentes de geometría curva de pared delgada. Además de la resistencia al impacto, estas piezas requieren controlar la fricción, el polvo, la temperatura y humedad, y la exposición a la luz. Se recomienda envolverlas con tejido no tejido o film blando, y añadir después una limitación exterior con espuma a medida; en piezas transparentes debe evitarse pegar cinta directamente para prevenir residuos de adhesivo. En piezas de alto valor unitario o con plazos largos, conviene fotografiar el embalaje final y registrar el nivel de protección utilizado.
2. El diseño del embalaje debe adaptarse a las características del proceso de impresión 3D
Los riesgos de transporte no son los mismos para todos los procesos. Las piezas de resina curada por SLA tienen buen detalle, pero algunos materiales presentan una tenacidad limitada; los postes finos, bordes delgados y esquinas agudas se dañan con mayor facilidad ante impactos de caída. Las piezas de nylon SLS son más tenaces, pero las piezas sin teñir o de colores claros tienden a atraer polvo, por lo que la prevención de suciedad es prioritaria. Las piezas metálicas SLM tienen alta resistencia, pero sus bordes afilados pueden rayar otras piezas o materiales de embalaje; por ello, es imprescindible proteger los cantos y aislarlas individualmente. En FDM, las piezas de gran tamaño muestran claramente las capas; si reciben flexión en la dirección entre capas, el riesgo de fisuración local aumenta.
La ingeniería del embalaje debe intervenir desde la fase CAD. Si la pieza debe transportarse a larga distancia, se pueden añadir nervaduras temporales de refuerzo, puentes de soporte para transporte o marcos de protección desmontables en zonas que no afecten a la función, para que el cliente o el proveedor de servicio los retire al recibirla. En carcasas de pared delgada, se recomienda diseñar bloques de soporte temporales dentro del modelo para reducir la deformación durante el transporte. En prototipos ensamblados de varias piezas, los elementos móviles deben fijarse en la posición media para evitar el desgaste de ejes y pasadores debido a la vibración.
3. Validación del transporte: reducir el riesgo de lote con bajo coste
Cuando el pedido supera las 20 unidades, el valor por pieza es elevado o el destino está lejano, debe realizarse una validación simplificada del transporte. Los métodos habituales incluyen pruebas de caída por borde y esquina desde 30 cm, simulación de vibración horizontal, prueba de carga en caja y re-inspección tras el desembalaje. No todos los proyectos necesitan ensayos de laboratorio tipo ISTA, pero al menos debe verificarse internamente que el embalaje no falle en la clasificación normal de mensajería.
Durante la validación deben registrarse tres indicadores: si la pieza se ha roto, si la superficie presenta arañazos y si el posicionamiento se ha aflojado. Si se detecta un movimiento claro de la pieza dentro de la caja, hay que aumentar la estructura de fijación y no limitarse a añadir material de relleno. El relleno puede amortiguar, pero no sustituye la localización. Para entregas de pequeños lotes, se recomienda primero realizar un embalaje de prueba y un envío de prueba con 1 a 3 piezas, y aplicar después los resultados al conjunto del pedido.
4. Las etiquetas, la lista de contenido y la trazabilidad hacen más eficiente la inspección a la llegada
El embalaje y el transporte no solo deben proteger las piezas, sino también ayudar al cliente a confirmar rápidamente el contenido entregado. Cada caja exterior debe incluir el número de proyecto, cantidad de piezas, advertencias de fragilidad, dirección de apertura y datos de contacto; el embalaje interior debe corresponder con la lista de contenido para evitar que el cliente compare pieza por pieza con los archivos del modelo. En un mismo proyecto, cuando hay piezas visualmente similares pero de distinto tamaño, se recomienda usar códigos QR o etiquetas numeradas que vinculen material, proceso, posprocesado e informes de inspección.
Blueprint3D presta especial atención a la gestión integral desde el plano hasta la entrega física, por lo que las etiquetas del embalaje deben estar conectadas con los datos de producción. Cuando el cliente recibe las piezas, puede rastrear por número el lote de impresión, el método de posprocesado y el registro de control de calidad. Si se produce un daño durante el transporte, también se puede determinar rápidamente si el problema proviene del diseño del embalaje, de la logística del transportista o de la propia estructura de la pieza, en lugar de depender de comunicaciones dispersas.
5. Control de costes: una mayor protección no siempre es mejor
El coste del embalaje suele componerse de materiales, mano de obra, peso volumétrico y tiempo de gestión. Para una muestra individual, una espuma a medida puede ser razonable; para 100 piezas de nylon de bajo riesgo, una personalización excesiva puede hacer que el coste de embalaje supere el nivel necesario. Se recomienda mantener el coste de embalaje en un rango del 2% al 8% del importe del pedido, pudiendo aumentarlo en piezas de exhibición de alto valor o en envíos internacionales.
El embalaje reutilizable también merece atención. Para clientes con compras recurrentes periódicas, se pueden diseñar cajas retornables, interiores de espuma reemplazables y posiciones estándar para etiquetas, lo que reduce el coste a largo plazo y también el tiempo necesario para rediseñar el embalaje en cada pedido. Para clientes corporativos, unas normas de embalaje estables reducen la presión de recepción en almacén y mejoran la eficiencia del flujo interno.
Conclusión
El embalaje y transporte de piezas impresas en 3D no es una acción secundaria posterior a la entrega, sino una etapa de ingeniería dentro del proceso de realización del producto. Mediante la clasificación del riesgo, la adaptación al proceso, la validación del transporte, la trazabilidad por etiquetas y el control de costes, las empresas pueden reducir de forma notable la probabilidad de rotura, error de envío y reproceso. Blueprint3D recomienda incorporar los requisitos de embalaje y transporte desde la fase de revisión del proyecto, para que cada pieza física transformada a partir de un modelo digital llegue al cliente de forma trazable, verificable y reutilizable.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.