
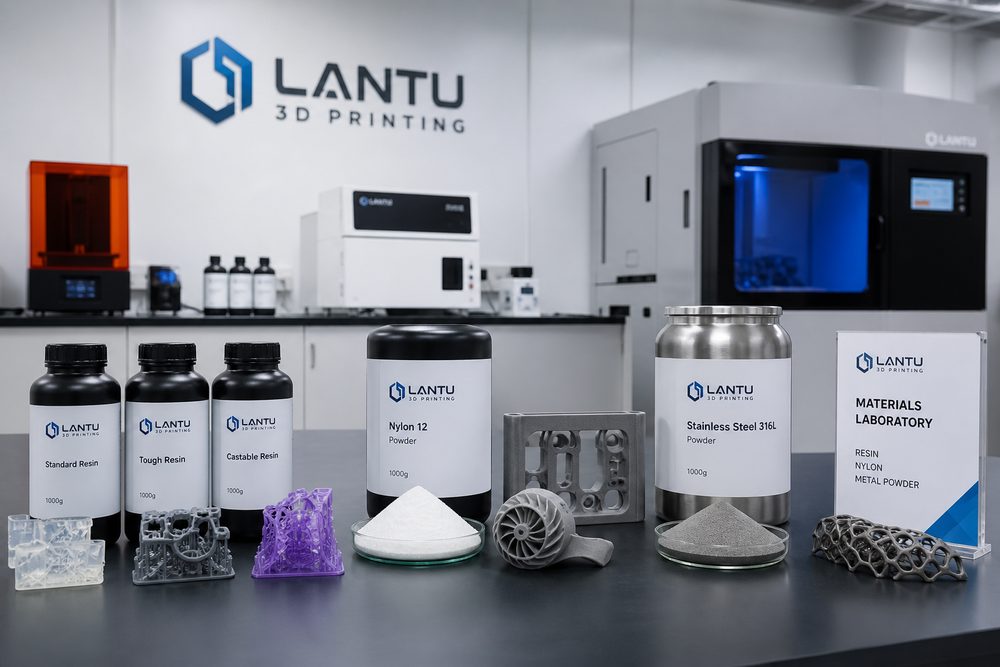
Características do material do pó de nylon PA12
PA12 (Poliamida 12) é o pó de plástico de engenharia mais amplamente utilizado na tecnologia SLS (sinterização seletiva a laser). Os segmentos de cadeia de metileno em sua cadeia molecular são relativamente longos, o que lhe confere excelente baixa absorção de umidade, estabilidade dimensional e resistência à corrosão química. Em comparação com PA6 e PA66, a taxa de absorção de água do PA12 é de apenas 0,25%, podendo manter propriedades mecânicas estáveis em ambientes úmidos.
Principais parâmetros de desempenho
| Indicador de desempenho | Faixa de valores | Significado para engenharia |
|---|---|---|
| Temperatura de fusão | 178-180°C | Determina a janela de temperatura do processo de sinterização a laser |
| Densidade | 1,01g/cm³ | Vantagem em projetos de leveza |
| Resistência à tração | 48-52MPa | Base para aplicações em peças estruturais de carga |
| Alongamento na ruptura | 18-25% | Boa tenacidade e resistência ao impacto |
| Absorção de água | 0,25% | Excelente estabilidade dimensional |
| Temperatura de deflexão térmica | 145-150°C | Adequado para condições de temperatura moderada |
Princípio do processo SLS de sinterização seletiva a laser
A tecnologia SLS utiliza um laser de alta potência (normalmente um laser de CO₂, com potência de 30-200W) para sinterizar o material em pó camada por camada. O fluxo de trabalho é o seguinte:
- Espalhamento do pó: o rolo espalhador distribui uniformemente uma fina camada de pó (normalmente 0,1mm) sobre a superfície do cilindro de fabricação
- Pré-aquecimento: o pó é pré-aquecido para ligeiramente abaixo do ponto de fusão (cerca de 160-170°C), reduzindo as tensões térmicas durante o processo de sinterização
- Sinterização a laser: o laser varre de acordo com a trajetória da fatia, a temperatura do pó sobe instantaneamente acima do ponto de fusão e ocorre a fusão por sinterização
- Rebaixamento do cilindro de fabricação: desce uma espessura de camada, preparando-se para a próxima aplicação de pó
- Ciclo repetitivo: os passos acima são repetidos até a conclusão da peça
A principal vantagem do SLS é não exigir estruturas de suporte — o pó não sinterizado sustenta naturalmente as partes em balanço, tornando possível a fabricação de geometrias complexas (como cavidades internas, grades e mecanismos de montagem).
Otimização dos parâmetros de impressão SLS
Potência do laser e velocidade de varredura
A potência do laser e a velocidade de varredura são os principais parâmetros que determinam a qualidade da sinterização. A relação de ajuste entre ambos afeta diretamente:
- Profundidade de sinterização: quanto maior a potência e menor a velocidade, maior a profundidade de sinterização e mais forte a ligação entre camadas
- Porosidade: densidade de energia (potência/velocidade × espaçamento de varredura) muito baixa pode levar a porosidade excessiva, reduzindo as propriedades mecânicas
- Precisão dimensional: energia excessiva pode causar fusão excessiva do pó, engrossamento das bordas e redução da precisão
Parâmetros recomendados: potência do laser de 30-50W, velocidade de varredura de 1500-2500mm/s, espaçamento de varredura de 0,2-0,3mm, densidade de energia controlada em 0,04-0,06J/mm².
Controle da temperatura de fabricação
A temperatura de fabricação (Part Bed Temperature) é normalmente controlada 10-15°C abaixo do ponto de fusão do PA12 (ou seja, 165-170°C). Temperatura muito baixa pode causar empenamento e fissuras na peça; temperatura muito alta pode provocar aglomeração do pó, afetando a qualidade do espalhamento.
Escolha da espessura de camada
A espessura de camada comum no SLS é de 0,1mm. Camadas mais finas podem melhorar a resolução na direção Z e a qualidade da superfície, mas prolongam o tempo de impressão. Para peças funcionais de grande porte, pode-se aumentar adequadamente para 0,12-0,15mm a fim de melhorar a eficiência.
Detalhamento do pós-processamento
Limpeza por jateamento
Após a remoção da peça do leito de pó, permanece pó não sinterizado aderido à superfície. O uso de jateamento com microesferas de vidro ou plástico (pressão de 2-4bar) para limpeza da superfície proporciona uma textura fosca uniforme. O tempo de jateamento não deve ser excessivo, para evitar desgaste excessivo dos detalhes finos.
Polimento com meios abrasivos
A peça é colocada em um tambor rotativo juntamente com meios abrasivos cerâmicos ou plásticos, e o polimento da superfície é realizado por atrito. O tempo de processamento é de 2-4 horas, e a rugosidade superficial pode ser reduzida de Ra 15-20μm para Ra 6-10μm.
Tingimento e impregnação
A estrutura porosa do PA12 pode absorver corantes, permitindo coloração estável. Os processos mais comuns incluem:
- Tingimento em banho de água: imersão em banho aquoso de corante a 80-90°C por 30-60 minutos, permitindo obter uma cor escura uniforme
- Vedação por impregnação Próximo passo Isto está próximo do que precisa?
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.