
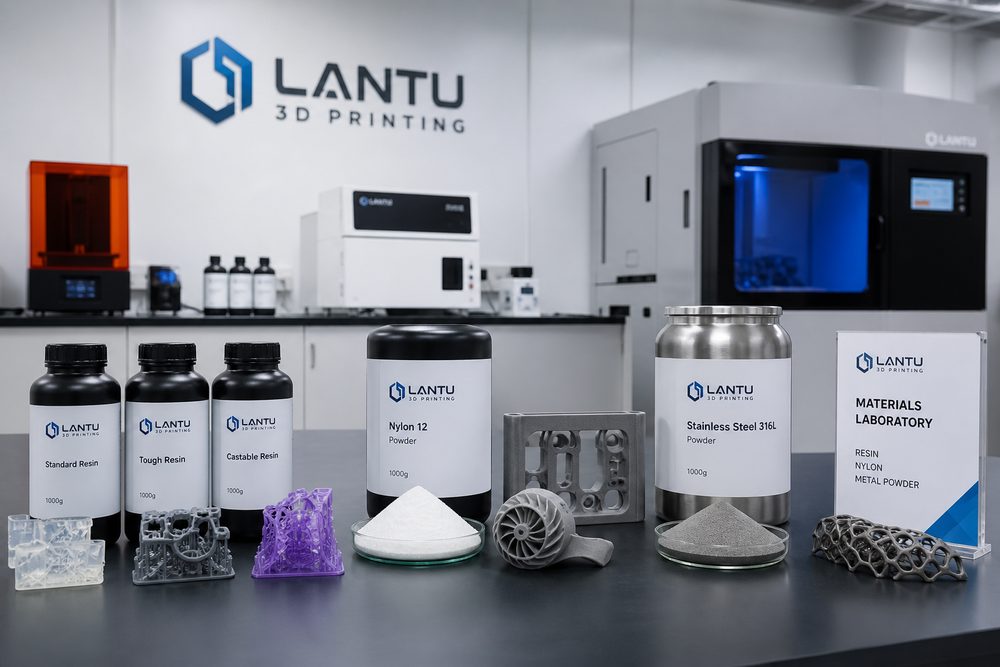
Свойства материала порошка PA12-нейлона
PA12 (Polyamide 12, полиамид 12) — наиболее широко применяемый инженерный пластиковый порошок в технологии SLS (селективного лазерного спекания). Длинные метиленовые звенья в его молекулярной цепи обеспечивают превосходно низкое влагопоглощение, стабильность размеров и стойкость к химической коррозии. По сравнению с PA6 и PA66 водопоглощение PA12 составляет всего 0,25%, что позволяет ему сохранять стабильные механические свойства во влажной среде.
Основные параметры характеристик
| Показатель | Диапазон значений | Инженерное значение |
|---|---|---|
| Температура плавления | 178-180°C | Определяет температурное окно процесса лазерного спекания |
| Плотность | 1,01 г/см³ | Преимущество для облегчённого проектирования |
| Предел прочности при растяжении | 48-52 МПа | База для применения в несущих конструкционных элементах |
| Относительное удлинение при разрыве | 18-25% | Хорошая вязкость и ударопрочность |
| Водопоглощение | 0,25% | Отличная стабильность размеров |
| Температура тепловой деформации | 145-150°C | Подходит для эксплуатации при средних температурах |
Принцип процесса селективного лазерного спекания SLS
Технология SLS использует высокомощный лазер (обычно CO₂-лазер мощностью 30-200 Вт) для послойного спекания порошкового материала. Рабочий процесс следующий:
- Нанесение порошка: валик равномерно распределяет тонкий слой порошка (обычно 0,1 мм) по поверхности платформы построения
- Предварительный нагрев: порошок предварительно нагревается до температуры немного ниже точки плавления (около 160-170°C), что снижает термические напряжения в процессе спекания
- Лазерное спекание: лазер сканирует по траектории среза, температура порошка мгновенно поднимается выше точки плавления, происходит спекание и расплавление
- Опускание платформы построения: платформа опускается на высоту одного слоя, подготавливаясь к нанесению следующего слоя порошка
- Циклическое повторение: описанные шаги повторяются до завершения формирования детали
Ключевое преимущество SLS заключается в отсутствии необходимости в опорных структурах — неспечённый порошок естественным образом поддерживает нависающие элементы, что делает возможным изготовление сложных геометрий (например, внутренних полостей, решётчатых структур и сборочных механизмов).
Оптимизация параметров печати SLS
Мощность лазера и скорость сканирования
Мощность лазера и скорость сканирования являются ключевыми параметрами, определяющими качество спекания. Их согласование напрямую влияет на:
- Глубину спекания: чем выше мощность и ниже скорость, тем больше глубина спекания и тем прочнее межслойное соединение
- Пористость: слишком низкая плотность энергии (мощность/скорость × шаг сканирования) приводит к чрезмерной пористости и снижению механических свойств
- Точность размеров: избыток энергии вызывает чрезмерное расплавление порошка, утолщение кромок и снижение точности
Рекомендуемые параметры: мощность лазера 30-50 Вт, скорость сканирования 1500-2500 мм/с, шаг сканирования 0,2-0,3 мм, плотность энергии 0,04-0,06 Дж/мм².
Контроль температуры построения
Температура построения (Part Bed Temperature) обычно поддерживается на 10-15°C ниже температуры плавления PA12 (то есть 165-170°C). Слишком низкая температура может привести к короблению и растрескиванию детали; слишком высокая — к комкованию порошка и ухудшению качества нанесения слоя.
Выбор толщины слоя
Для SLS обычно используют толщину слоя 0,1 мм. Более тонкий слой повышает разрешение по оси Z и качество поверхности, но увеличивает время печати. Для крупных функциональных деталей толщину можно увеличить до 0,12-0,15 мм для повышения производительности.
Подробное описание постобработки
Очистка пескоструем
После извлечения детали из порошковой ванны на поверхности остаётся неспечённый порошок. Очистка стеклянными или пластиковыми шариками при пескоструйной обработке (давление 2-4 бар) позволяет получить равномерную матовую текстуру. Не следует проводить обработку слишком долго, чтобы избежать чрезмерного износа мелких элементов.
Обработка абразивной средой
Деталь помещают в вращающийся барабан вместе с керамической или пластиковой абразивной средой, а полировка поверхности достигается за счёт трения. Время обработки составляет 2-4 часа, при этом шероховатость поверхности может быть снижена с Ra 15-20 мкм до Ra 6-10 мкм.
Окрашивание и пропитка
Пористая структура PA12 может поглощать краситель, обеспечивая стойкое окрашивание. Наиболее распространённые процессы включают:
- Окрашивание в водяной ванне: выдерживание в ванне с красителем при 80-90°C в течение 30-60 минут позволяет получить равномерный тёмный цвет
- Импрегнационная герметизация Следующий шаг Это близко к тому, что вам нужно?
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.