
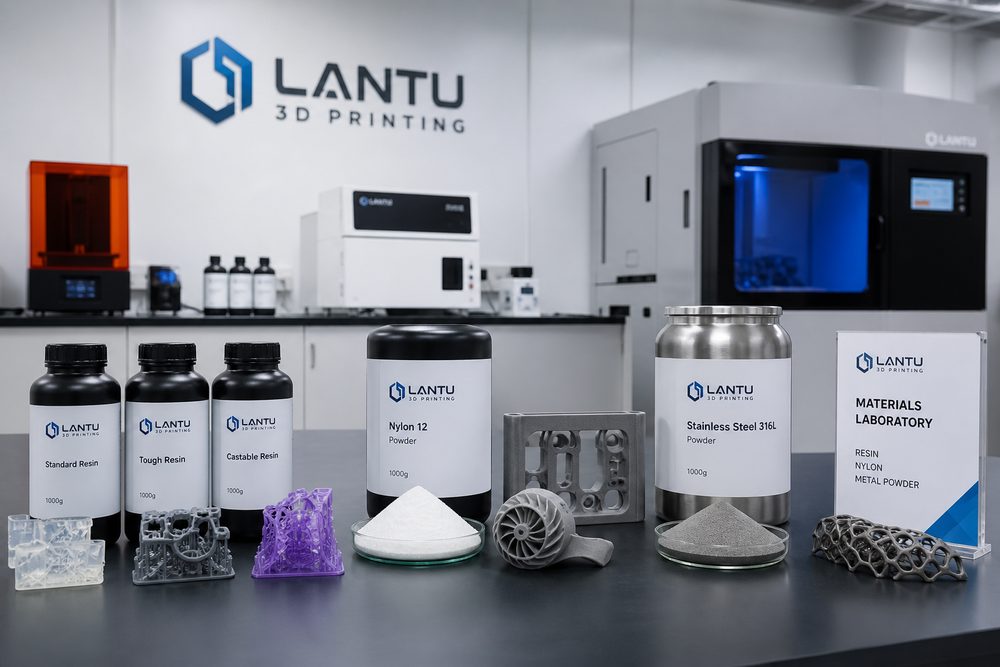
الخصائص المادية لمسحوق نايلون PA12
يُعدّ PA12 (Polyamide 12، بولي أميد 12) من أكثر مساحيق البلاستيك الهندسي استخدامًا في تقنية SLS (التلبيد الانتقائي بالليزر). وبسبب طول مقاطع سلاسل الميثيلين في بنيته الجزيئية، فإنه يتميز بانخفاض ممتاز في امتصاص الرطوبة، وثبات أبعادي عالٍ، ومقاومة جيدة للتآكل الكيميائي. وبالمقارنة مع PA6 وPA66، لا تتجاوز نسبة امتصاص الماء في PA12 0.25%، ما يمكّنه من الحفاظ على أداء ميكانيكي مستقر في البيئات الرطبة.
مؤشرات الأداء الأساسية
| مؤشر الأداء | نطاق القيمة | الأهمية الهندسية |
|---|---|---|
| درجة الانصهار | 178-180°C | تحدد نافذة درجة حرارة عملية التلبيد بالليزر |
| الكثافة | 1.01g/cm³ | ميزة في التصميم خفيف الوزن |
| مقاومة الشد | 48-52MPa | أساس استخدامه في الأجزاء الإنشائية الحاملة |
| الاستطالة عند الكسر | 18-25% | متانة جيدة ومقاومة للصدمات |
| امتصاص الماء | 0.25% | ثبات أبعادي ممتاز |
| درجة حرارة التشوه الحراري | 145-150°C | مناسب لظروف التشغيل ذات درجات الحرارة المتوسطة |
مبدأ عملية SLS للتلبيد الانتقائي بالليزر
تستخدم تقنية SLS ليزرًا عالي القدرة (عادةً ليزر CO₂، بقدرة 30-200W) لتلبيد مادة المسحوق طبقة تلو أخرى. وتتمثل سيرورة العمل فيما يلي:
- فرد المسحوق:يقوم أسطوانة فرد المسحوق بتوزيع طبقة رقيقة من المسحوق (عادةً 0.1mm) بشكل متساوٍ على سطح أسطوانة التشكيل
- التسخين المسبق:يُسخَّن المسحوق مسبقًا إلى درجة أقل قليلًا من نقطة الانصهار (حوالي 160-170°C)، مما يقلل الإجهاد الحراري أثناء عملية التلبيد
- التلبيد بالليزر:يمسح الليزر مسار المقاطع الطبقية، فترتفع درجة حرارة المسحوق لحظيًا فوق نقطة الانصهار ويحدث التلبيد والانصهار
- هبوط أسطوانة التشكيل:تهبط بمقدار سماكة طبقة واحدة، استعدادًا لفرد الطبقة التالية
- تكرار الدورة:تُكرَّر الخطوات السابقة حتى يكتمل تشكيل القطعة
تكمن الميزة الأساسية لتقنية SLS في عدم الحاجة إلى هياكل دعم — إذ يقوم المسحوق غير الملبد بدعم الأجزاء المعلّقة طبيعيًا، مما يجعل تصنيع الأشكال الهندسية المعقدة (مثل التجاويف الداخلية، الشبكات، وآليات التجميع) ممكنًا.
تحسين معلمات الطباعة بتقنية SLS
قدرة الليزر وسرعة المسح
تُعد قدرة الليزر وسرعة المسح من العوامل الحاسمة في تحديد جودة التلبيد. ويؤثر التوافق بينهما مباشرةً على:
- عمق التلبيد:كلما زادت القدرة وانخفضت السرعة، ازداد عمق التلبيد وتعزز الترابط بين الطبقات
- المسامية:إذا كانت كثافة الطاقة (القدرة/السرعة × تباعد المسح) منخفضة جدًا، ترتفع المسامية، مما يقلل الأداء الميكانيكي
- دقة الأبعاد:إذا كانت الطاقة مرتفعة جدًا، ينصهر المسحوق بشكل مفرط، وتزداد سماكة الحواف وتنخفض الدقة
المعلمات الموصى بها:قدرة الليزر 30-50W، سرعة المسح 1500-2500mm/s، تباعد المسح 0.2-0.3mm، مع التحكم في كثافة الطاقة ضمن 0.04-0.06J/mm².
التحكم في درجة حرارة التشكيل
تُضبط درجة حرارة سرير القطعة (Part Bed Temperature) عادةً عند 10-15°C أقل من نقطة انصهار PA12، أي 165-170°C. فدرجة الحرارة المنخفضة جدًا قد تؤدي إلى التواء القطعة أو تشققها؛ أما المرتفعة جدًا فتؤدي إلى تكتل المسحوق، مما يؤثر في جودة فرد المسحوق.
اختيار سماكة الطبقة
السماكة الشائعة في SLS هي 0.1mm. يمكن أن تؤدي الطبقات الأرق إلى تحسين دقة المحور Z وجودة السطح، لكنها تطيل زمن الطباعة. أما بالنسبة للأجزاء الوظيفية الكبيرة، فيمكن زيادتها إلى 0.12-0.15mm لتحسين الكفاءة.
شرح مفصل لعمليات ما بعد المعالجة
تنظيف السفع الرملي
بعد إخراج القطعة من سرير المسحوق، تبقى على سطحها بقايا مسحوق غير ملبد. ويمكن استخدام خرز زجاجي أو خرز بلاستيكي في السفع الرملي (بضغط 2-4bar) لتنظيف السطح والحصول على ملمس مطفي متجانس. ولا ينبغي إطالة وقت السفع حتى لا تتآكل التفاصيل الدقيقة بشكل مفرط.
التلميع بالوسائط
تُوضع القطعة مع وسائط طحن خزفية أو بلاستيكية داخل أسطوانة دوّارة، ويُستخدم الاحتكاك لتلميع السطح. وتستغرق المعالجة 2-4 ساعات، ويمكن أن تنخفض خشونة السطح من Ra 15-20μm إلى Ra 6-10μm.
الصبغ والتشريب
يمكن للتركيب المسامي في PA12 امتصاص الأصباغ، مما يتيح تلوينًا ثابتًا. وتشمل العمليات الشائعة:
- الصبغ في حمام مائي:نقع القطعة في حمام مائي بدرجة 80-90°C يحتوي على الصبغة لمدة 30-60 دقيقة، للحصول على لون داكن ومتجانس
- الإحكام بالتشريب الخطوة التالية هل هذا قريب مما تحتاجه؟
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.