
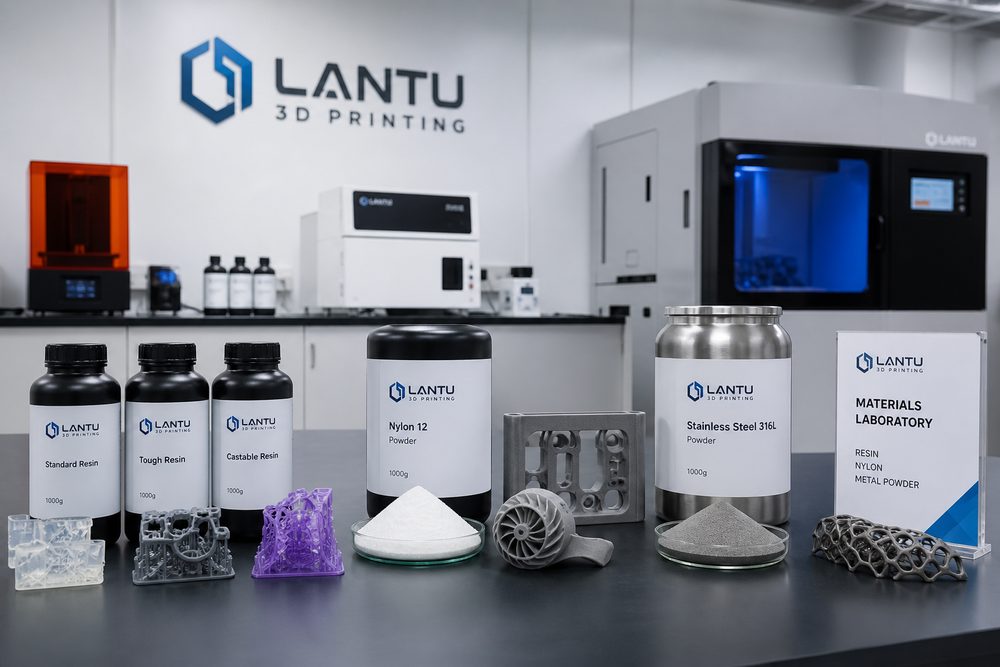
PA12ナイロン粉末の材料特性
PA12(Polyamide 12、ポリアミド12)は、SLS(選択的レーザー焼結)技術で最も広く用いられているエンジニアリングプラスチック粉末です。分子鎖中のメチレン鎖セグメントが長いため、優れた低吸湿性、寸法安定性、耐化学腐食性を備えています。PA6、PA66と比べると、PA12の吸水率はわずか0.25%で、湿潤環境下でも安定した機械特性を維持できます。
主要性能パラメータ
| 性能指標 | 数値範囲 | 工学的意義 |
|---|---|---|
| 溶融温度 | 178-180°C | レーザー焼結プロセスの温度ウィンドウを決定 |
| 密度 | 1.01g/cm³ | 軽量設計の利点 |
| 引張強度 | 48-52MPa | 荷重支持構造部品への適用基盤 |
| 破断伸び率 | 18-25% | 優れた靭性と耐衝撃性 |
| 吸水率 | 0.25% | 優れた寸法安定性 |
| 熱変形温度 | 145-150°C | 中程度の温度条件に適用可能 |
SLS選択的レーザー焼結プロセスの原理
SLS技術では、高出力レーザー(通常はCO₂レーザー、出力30-200W)を用いて粉末材料を層ごとに焼結します。その作業フローは以下の通りです。
- 粉末敷き均し:粉末ローラーが薄い粉末層(通常0.1mm)を成形シリンダー表面に均一に敷きます
- 予熱:粉末を融点よりわずかに低い温度(約160-170°C)まで予熱し、焼結時の熱応力を低減します
- レーザー焼結:レーザーがスライス経路に沿って走査し、粉末温度が瞬時に融点以上まで上昇して焼結・溶融が起こります
- 成形シリンダー下降:1層分の厚さだけ下降し、次層の粉末敷き均しの準備をします
- 繰り返し:上記の手順を繰り返し、部品の成形が完了するまで続けます
SLSの最大の利点はサポート構造が不要であることです。未焼結の粉末が空中に浮いた部分を自然に支えるため、内部空洞、格子構造、組立機構などの複雑な形状の製造が可能になります。
SLS印刷パラメータの最適化
レーザー出力と走査速度
レーザー出力と走査速度は、焼結品質を左右する重要なパラメータです。両者の組み合わせは直接以下に影響します。
- 焼結深さ:出力が高く、速度が遅いほど焼結深さは大きくなり、層間結合も強くなります
- 空隙率:エネルギー密度(出力/速度×走査間隔)が低すぎると空隙率が高くなり、機械特性が低下します
- 寸法精度:エネルギーが過大だと粉末が過度に溶融し、エッジが厚くなって精度が低下します
推奨パラメータ:レーザー出力30-50W、走査速度1500-2500mm/s、走査間隔0.2-0.3mm、エネルギー密度は0.04-0.06J/mm²に制御します。
成形温度の制御
成形温度(Part Bed Temperature)は通常、PA12の融点より10-15°C低い範囲、すなわち165-170°Cに制御されます。温度が低すぎると部品の反りや割れが生じ、温度が高すぎると粉末の凝集が起こり、粉末敷き均し品質に影響します。
層厚の選択
SLSで一般的な層厚は0.1mmです。より薄い層厚はZ方向の分解能と表面品質を向上させますが、印刷時間は長くなります。大型の機能部品では、効率向上のために0.12-0.15mmまで適宜増やすことができます。
後処理工程の詳細
サンドブラスト清掃
部品を粉末床から取り出した後、表面には未焼結粉末が付着しています。ガラスビーズまたはプラスチックビーズでサンドブラスト(圧力2-4bar)を行って表面を清掃すると、均一なマット感を得ることができます。サンドブラスト時間は長すぎないようにし、細かなディテールの過度な摩耗を避けます。
メディア研磨
部品をセラミックまたはプラスチックの研磨メディアとともに回転バレルに入れ、摩擦によって表面を研磨します。処理時間は2-4時間で、表面粗さはRa 15-20μmからRa 6-10μmまで低減できます。
染色と含浸
PA12の多孔質構造は染料を吸収し、安定した着色を実現できます。一般的な工程には以下が含まれます。
- 水浴染色:80-90°Cの染料水浴に30-60分浸漬し、均一な濃色を得ることができます
- 含浸シール