
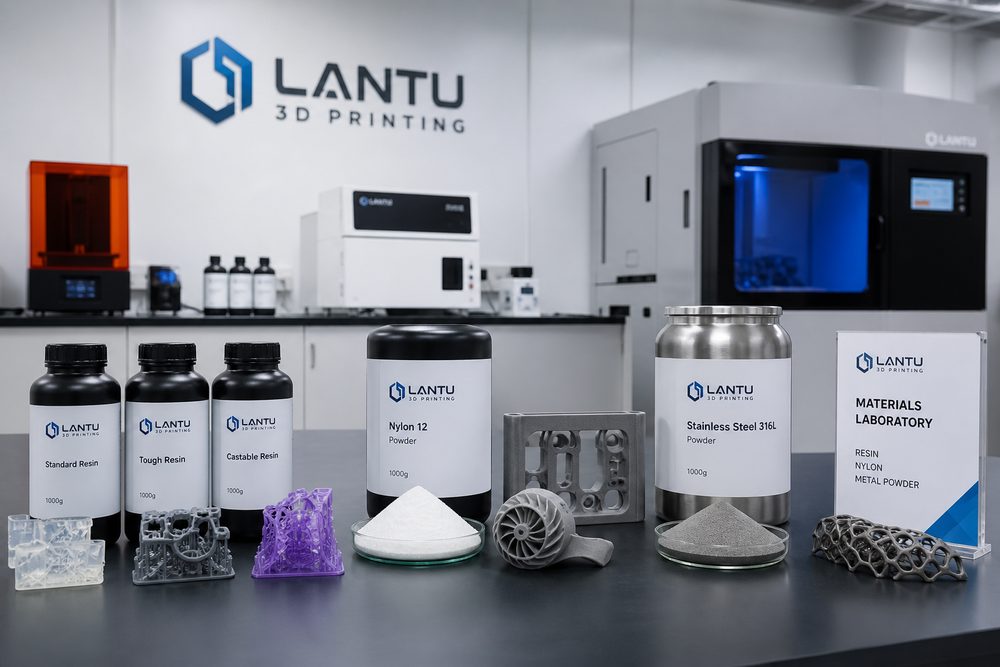
Materialeigenschaften von PA12-Nylonpulver
PA12 (Polyamid 12) ist das am weitesten verbreitete technische Kunststoffpulver in der SLS- (Selektives Lasersintern) Technologie. Die Methylensegmente in seiner Molekülkette sind relativ lang, wodurch es eine hervorragende geringe Feuchtigkeitsaufnahme, Maßstabilität und chemische Beständigkeit aufweist. Im Vergleich zu PA6 und PA66 beträgt die Wasseraufnahme von PA12 nur 0,25 % und es behält in feuchten Umgebungen stabile mechanische Eigenschaften bei.
Kernleistungsparameter
| Leistungsindikator | Wertebereich | Technische Bedeutung |
|---|---|---|
| Schmelztemperatur | 178-180°C | Bestimmt das Temperaturfenster des Lasersinterprozesses |
| Dichte | 1,01g/cm³ | Vorteil für Leichtbaukonstruktionen |
| Zugfestigkeit | 48-52MPa | Grundlage für tragende Strukturbauteile |
| Bruchdehnung | 18-25% | Gute Zähigkeit und Schlagfestigkeit |
| Wasseraufnahme | 0,25% | Hervorragende Maßstabilität |
| Wärmeformbeständigkeitstemperatur | 145-150°C | Geeignet für mittlere Temperaturbedingungen |
Funktionsprinzip des SLS-Selektiven Lasersinterns
Die SLS-Technologie verwendet einen Hochleistungslaser (in der Regel einen CO₂-Laser mit 30-200W Leistung), um das Pulvermaterial Schicht für Schicht zu sintern. Der Arbeitsablauf ist wie folgt:
- Pulverauftrag: Die Pulverwalze trägt eine dünne Pulverschicht (in der Regel 0,1mm) gleichmäßig auf die Oberfläche des Bauzylinders auf
- Vorwärmen: Das Pulver wird auf eine Temperatur knapp unterhalb des Schmelzpunkts vorgewärmt (ca. 160-170°C), um thermische Spannungen während des Sinterprozesses zu reduzieren
- Lasersintern: Der Laser scannt entlang der Schichtkontur; die Pulvertemperatur steigt augenblicklich über den Schmelzpunkt an und es kommt zum Sintern und Aufschmelzen
- Absenken des Bauzylinders: Der Zylinder wird um eine Schichtdicke abgesenkt und für den nächsten Pulverauftrag vorbereitet
- Wiederholter Zyklus: Die obigen Schritte werden wiederholt, bis das Bauteil vollständig gefertigt ist
Der zentrale Vorteil von SLS besteht darin, dass keine Stützstrukturen erforderlich sind – das nicht gesinterte Pulver stützt freiliegende Bereiche von selbst und ermöglicht so die Fertigung komplexer Geometrien (z. B. Hohlräume, Gitterstrukturen und Montagemechanismen).
Optimierung der SLS-Druckparameter
Laserleistung und Scangeschwindigkeit
Laserleistung und Scangeschwindigkeit sind die Schlüsselfaktoren für die Qualität des Sinterns. Ihr Zusammenspiel beeinflusst direkt:
- Sintertiefe: Je höher die Leistung und je langsamer die Geschwindigkeit, desto größer die Sintertiefe und desto stärker die Schichtverbindung
- Porosität: Eine zu geringe Energiedichte (Leistung/Geschwindigkeit × Scanabstand) führt zu einer zu hohen Porosität und mindert die mechanischen Eigenschaften
- Maßgenauigkeit: Zu hohe Energie führt zu übermäßigem Aufschmelzen des Pulvers, verdickten Kanten und sinkender Genauigkeit
Empfohlene Parameter: Laserleistung 30-50W, Scangeschwindigkeit 1500-2500mm/s, Scanabstand 0,2-0,3mm, Energiedichte 0,04-0,06J/mm².
Kontrolle der Bauteiltemperatur
Die Bauteilbett-Temperatur (Part Bed Temperature) wird üblicherweise 10-15°C unter dem Schmelzpunkt von PA12 gehalten (also 165-170°C). Eine zu niedrige Temperatur kann zu Verzug und Rissbildung führen; eine zu hohe Temperatur lässt das Pulver verklumpen und beeinträchtigt die Pulverauftragqualität.
Wahl der Schichtdicke
Die im SLS häufig verwendete Schichtdicke beträgt 0,1mm. Eine geringere Schichtdicke verbessert die Z-Auflösung und die Oberflächenqualität, verlängert jedoch die Druckzeit. Für große Funktionsteile kann sie zur Effizienzsteigerung angemessen auf 0,12-0,15mm erhöht werden.
Ausführliche Erklärung der Nachbearbeitungsprozesse
Sandstrahlreinigung
Nach dem Entnehmen des Bauteils aus dem Pulverbett haftet ungesintertes Pulver an der Oberfläche. Durch Sandstrahlen mit Glas- oder Kunststoffperlen (Druck 2-4bar) lässt sich die Oberfläche reinigen und eine gleichmäßige matte Textur erzielen. Die Strahlzeit sollte nicht zu lang sein, um eine übermäßige Abnutzung feiner Details zu vermeiden.
Medienpolieren
Das Bauteil wird zusammen mit keramischen oder Kunststoff-Schleifmedien in eine rotierende Trommel gegeben und durch Reibung poliert. Bei einer Behandlungszeit von 2-4 Stunden kann die Oberflächenrauheit von Ra 15-20μm auf Ra 6-10μm reduziert werden.
Färben und Imprägnieren
Die poröse Struktur von PA12 kann Farbstoffe aufnehmen und ermöglicht eine stabile Färbung. Übliche Verfahren sind:
- Wasserbadfärbung: Eintauchen in ein 80-90°C warmes Farbstoff-Wasserbad für 30-60 Minuten, wodurch eine gleichmäßige dunkle Farbe erzielt werden kann
- Imprägnierabdichtung Nächster Schritt Kommt dies Ihren Anforderungen nahe?
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.