
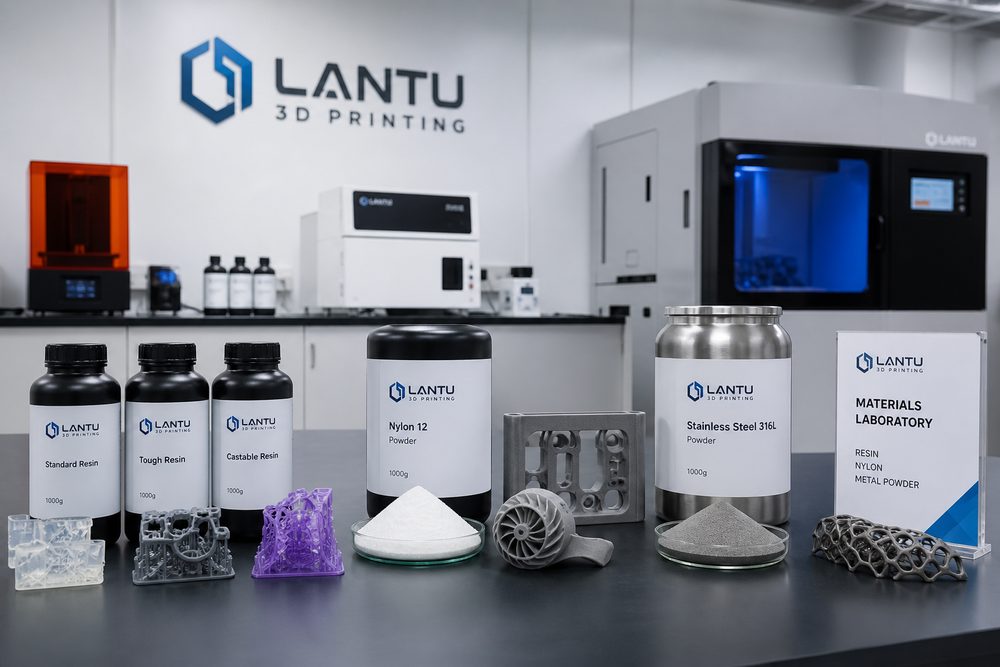
Materiaalkenmerken van PA12-nylonpoeder
PA12 (Polyamide 12, polyamide 12) is het meest gebruikte technische kunststofpoeder in SLS (selectief lasersinteren). De methyleenketens in de moleculaire keten zijn relatief lang, waardoor het uitstekende lage vochtopname, dimensionele stabiliteit en chemische bestendigheid heeft. Vergeleken met PA6 en PA66 bedraagt de wateropname van PA12 slechts 0,25%, waardoor het in vochtige omgevingen stabiele mechanische eigenschappen behoudt.
Kernprestatieparameters
| Prestatie-indicator | Waardenbereik | Technische betekenis |
|---|---|---|
| Smelttemperatuur | 178-180°C | Bepaalt het temperatuurvenster van het lasersinterproces |
| Dichtheid | 1,01g/cm³ | Voordeel voor lichtgewicht ontwerp |
| Treksterkte | 48-52MPa | Basis voor toepassingen in dragende constructiedelen |
| Breukrek | 18-25% | Goede taaiheid en slagvastheid |
| Wateropname | 0,25% | Uitstekende dimensionele stabiliteit |
| Warmtevervormingstemperatuur | 145-150°C | Geschikt voor gebruik bij middelhoge temperaturen |
Principe van het SLS-selectief lasersinterproces
SLS-technologie gebruikt een hoogvermogenlaser (meestal een CO₂-laser, vermogen 30-200W) om poedermateriaal laag voor laag te sinteren. Het werkproces is als volgt:
- Poeder aanbrengen: de poederrol brengt een dunne poederlaag (meestal 0,1 mm) gelijkmatig aan op het oppervlak van de vormcilinder
- Voorverwarmen: het poeder wordt voorverwarmd tot iets onder het smeltpunt (ongeveer 160-170°C), om thermische spanningen tijdens het sinteren te verminderen
- Lasersinteren: de laser scant volgens het snijpad; de poedertemperatuur stijgt in een fractie van een seconde boven het smeltpunt en sinteren en smelten treden op
- De vormcilinder daalt: daalt één laagdikte, klaar voor de volgende poederlaag
- Herhalen: herhaal bovenstaande stappen totdat het onderdeel volledig is gevormd
Het belangrijkste voordeel van SLS is dat er geen ondersteuningsstructuren nodig zijn — het niet-gesinterde poeder ondersteunt overhangende delen op natuurlijke wijze, waardoor de vervaardiging van complexe geometrieën (zoals inwendige holtes, rasters en assemblagemechanismen) mogelijk wordt.
Optimalisatie van SLS-printparameters
Laservermogen en scansnelheid
Laservermogen en scansnelheid zijn de belangrijkste parameters die de sinterkwaliteit bepalen. De afstemming tussen beide heeft directe invloed op:
- Sinterdiepte: hoe hoger het vermogen en hoe lager de snelheid, hoe groter de sinterdiepte en hoe sterker de laaghechting
- Porositeit: een te lage energiedichtheid (vermogen/snelheid × scanafstand) leidt tot een te hoge porositeit en vermindert de mechanische eigenschappen
- Dimensionele nauwkeurigheid: te hoge energie kan leiden tot overmatig smelten van het poeder, verdikte randen en verminderde nauwkeurigheid
Aanbevolen parameters: laservermogen 30-50W, scansnelheid 1500-2500 mm/s, scanafstand 0,2-0,3 mm, energiedichtheid ingesteld op 0,04-0,06 J/mm².
Controle van de vormtemperatuur
De vormtemperatuur (Part Bed Temperature) wordt doorgaans ingesteld op 10-15°C onder het smeltpunt van PA12 (dus 165-170°C). Een te lage temperatuur kan leiden tot kromtrekken en scheuren van het onderdeel; een te hoge temperatuur zorgt ervoor dat het poeder samenklontert, wat de kwaliteit van het aanbrengen van de poederlaag beïnvloedt.
Keuze van laagdikte
De gebruikelijke laagdikte bij SLS is 0,1 mm. Een dunnere laagdikte kan de resolutie in de Z-richting en de oppervlaktekwaliteit verbeteren, maar verlengt de printtijd. Voor grote functionele onderdelen kan deze worden verhoogd tot 0,12-0,15 mm om de efficiëntie te verbeteren.
Gedetailleerde nabewerkingsprocessen
Zandstralen voor reiniging
Nadat het onderdeel uit het poederbed is gehaald, blijft er ongesinterd poeder aan het oppervlak hechten. Gebruik glasparels of kunststofparels voor zandstralen (druk 2-4 bar) om het oppervlak te reinigen; zo ontstaat een gelijkmatige, matte afwerking. De straaltijd mag niet te lang zijn om overmatige slijtage van fijne details te voorkomen.
Media-polijsten
Plaats het onderdeel samen met keramische of kunststof slijpmedia in een roterende trommel, waar het oppervlak door wrijving wordt gepolijst. Behandelingsduur 2-4 uur; de oppervlakteruwheid kan worden verlaagd van Ra 15-20μm naar Ra 6-10μm.
Verven en impregneren
De poreuze structuur van PA12 kan kleurstoffen absorberen, waardoor een stabiele kleuring mogelijk is. Veelgebruikte processen zijn onder andere:
- Waterbadkleuring: onderdompelen in een kleurstofbad van 80-90°C gedurende 30-60 minuten, voor een uniforme donkere kleur
- Impregneren en afdichten Volgende stap Komt dit dicht bij wat u nodig heeft?
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.