
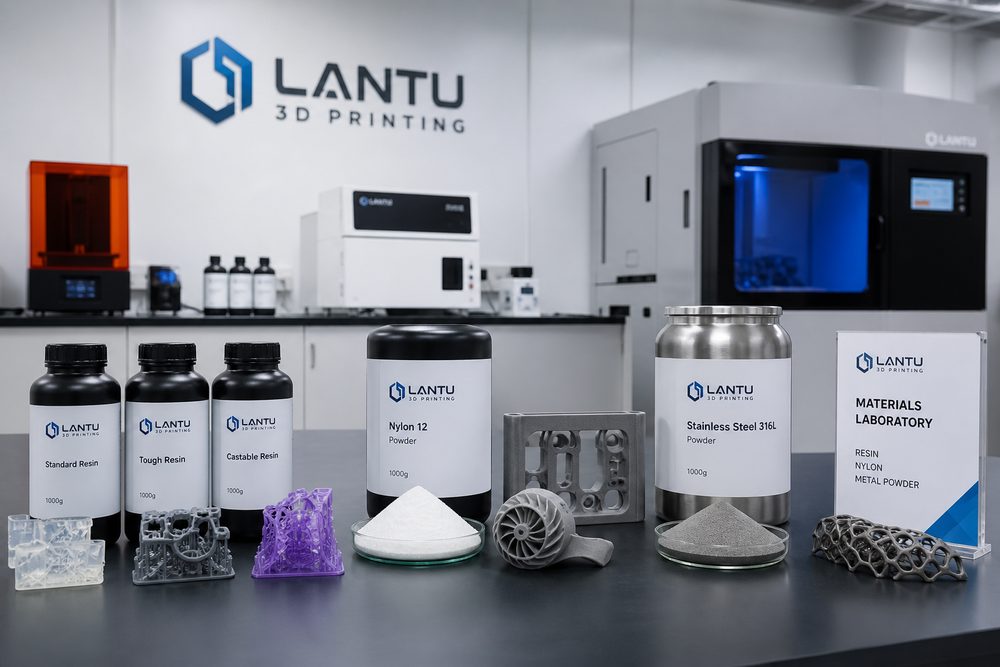
คุณสมบัติของวัสดุผงไนลอน PA12
PA12 (Polyamide 12, โพลิเอไมด์ 12) เป็นผงพลาสติกวิศวกรรมที่ใช้กันอย่างแพร่หลายที่สุดในเทคโนโลยี SLS (การเผาผนึกด้วยเลเซอร์แบบเลือกเฉพาะ) เนื่องจากมีช่วงโซ่เมทิลีนในสายโมเลกุลยาว จึงมีคุณสมบัติเด่นด้านการดูดความชื้นต่ำ ความคงตัวเชิงมิติ และความทนทานต่อการกัดกร่อนทางเคมี เมื่อเทียบกับ PA6 และ PA66 แล้ว อัตราการดูดน้ำของ PA12 มีเพียง 0.25% จึงสามารถคงสมบัติเชิงกลที่เสถียรได้ในสภาพแวดล้อมที่มีความชื้นสูง
พารามิเตอร์สมรรถนะหลัก
| ตัวชี้วัดสมรรถนะ | ช่วงค่า | ความหมายเชิงวิศวกรรม |
|---|---|---|
| อุณหภูมิหลอมเหลว | 178-180°C | กำหนดช่วงอุณหภูมิของกระบวนการเผาผนึกด้วยเลเซอร์ |
| ความหนาแน่น | 1.01g/cm³ | ข้อได้เปรียบด้านการออกแบบน้ำหนักเบา |
| ความต้านทานแรงดึง | 48-52MPa | พื้นฐานสำหรับการใช้งานเป็นชิ้นส่วนโครงสร้างรับแรง |
| การยืดตัวเมื่อขาด | 18-25% | มีความเหนียวและความทนทานต่อแรงกระแทกที่ดี |
| อัตราการดูดน้ำ | 0.25% | ความคงตัวเชิงมิติยอดเยี่ยม |
| อุณหภูมิการเสียรูปด้วยความร้อน | 145-150°C | เหมาะสำหรับสภาวะการทำงานที่อุณหภูมิปานกลาง |
หลักการของกระบวนการ SLS การเผาผนึกด้วยเลเซอร์แบบเลือกเฉพาะ
เทคโนโลยี SLS ใช้เลเซอร์กำลังสูง (โดยทั่วไปเป็นเลเซอร์ CO₂ กำลัง 30-200W) เพื่อเผาผนึกวัสดุผงเป็นชั้น ๆ โดยกระบวนการทำงานมีดังนี้:
- การปาดผง: ลูกกลิ้งปาดผงจะกระจายผงบาง ๆ (โดยทั่วไป 0.1mm) ให้สม่ำเสมอบนผิวของกระบอกสร้างชิ้นงาน
- การอุ่นล่วงหน้า: อุ่นผงให้ต่ำกว่าจุดหลอมเหลวเล็กน้อย (ประมาณ 160-170°C) เพื่อลดความเค้นความร้อนระหว่างกระบวนการเผาผนึก
- การเผาผนึกด้วยเลเซอร์: เลเซอร์สแกนตามเส้นทางของแต่ละชั้นที่ตัดแบ่งไว้ อุณหภูมิของผงจะเพิ่มขึ้นเหนือจุดหลอมเหลวในทันที และเกิดการเผาผนึกหลอมละลาย
- กระบอกสร้างชิ้นงานเลื่อนลง: เลื่อนลงหนึ่งความหนาชั้น เพื่อเตรียมการปาดผงชั้นถัดไป
- วนซ้ำต่อเนื่อง: ทำซ้ำขั้นตอนข้างต้นจนกว่าชิ้นงานจะขึ้นรูปเสร็จ
ข้อได้เปรียบหลักของ SLS คือไม่ต้องใช้โครงสร้างรองรับ—ผงที่ยังไม่ถูกเผาผนึกจะค้ำส่วนที่ยื่นออกมาได้เอง ทำให้สามารถผลิตรูปทรงเรขาคณิตที่ซับซ้อน (เช่น โพรงภายใน โครงตาข่าย และกลไกประกอบ) ได้
การปรับพารามิเตอร์การพิมพ์ SLS ให้เหมาะสม
กำลังเลเซอร์และความเร็วในการสแกน
กำลังเลเซอร์และความเร็วในการสแกนเป็นพารามิเตอร์สำคัญที่กำหนดคุณภาพของการเผาผนึก ความสัมพันธ์ระหว่างทั้งสองมีผลโดยตรงต่อ:
- ความลึกของการเผาผนึก: กำลังยิ่งสูงและความเร็วยิ่งช้า ความลึกของการเผาผนึกจะยิ่งมาก การยึดเกาะระหว่างชั้นจะยิ่งแข็งแรง
- ความพรุน: หากความหนาแน่นพลังงาน (กำลัง/ความเร็ว × ระยะห่างการสแกน) ต่ำเกินไป จะทำให้ความพรุนสูงเกินไปและลดสมรรถนะเชิงกล
- ความแม่นยำเชิงมิติ: พลังงานที่สูงเกินไปจะทำให้ผงหลอมละลายมากเกิน ขอบชิ้นงานหนาขึ้น และความแม่นยำลดลง
พารามิเตอร์แนะนำ: กำลังเลเซอร์ 30-50W, ความเร็วสแกน 1500-2500mm/s, ระยะห่างการสแกน 0.2-0.3mm, ควบคุมความหนาแน่นพลังงานให้อยู่ที่ 0.04-0.06J/mm²
การควบคุมอุณหภูมิการขึ้นรูป
อุณหภูมิการขึ้นรูป (Part Bed Temperature) โดยทั่วไปควบคุมให้ต่ำกว่าจุดหลอมเหลวของ PA12 ประมาณ 10-15°C (คือ 165-170°C) หากอุณหภูมิต่ำเกินไป ชิ้นงานจะบิดงอหรือแตกร้าว; หากอุณหภูมิสูงเกินไป ผงจะจับตัวเป็นก้อน ส่งผลต่อคุณภาพการปาดผง
การเลือกความหนาชั้น
ความหนาชั้นที่ใช้บ่อยใน SLS คือ 0.1mm ความหนาชั้นที่บางลงช่วยเพิ่มความละเอียดในแนว Z และคุณภาพผิว แต่จะใช้เวลาพิมพ์นานขึ้น สำหรับชิ้นงานฟังก์ชันขนาดใหญ่ สามารถเพิ่มเป็น 0.12-0.15mm ได้เพื่อเพิ่มประสิทธิภาพ
รายละเอียดกระบวนการหลังการผลิต
การทำความสะอาดด้วยการพ่นทราย
หลังนำชิ้นงานออกจากเบดผงแล้ว ผิวชิ้นงานจะมีผงที่ยังไม่ได้เผาผนึกเกาะอยู่ ใช้เม็ดแก้วหรือเม็ดพลาสติกในการพ่นทราย (แรงดัน 2-4bar) เพื่อทำความสะอาดผิว จะได้พื้นผิวด้านที่สม่ำเสมอ ไม่ควรใช้เวลาพ่นนานเกินไป เพื่อหลีกเลี่ยงการสึกกร่อนรายละเอียดเล็ก ๆ มากเกินไป
การขัดด้วยวัสดุขัด
นำชิ้นงานใส่ลงในถังหมุนร่วมกับวัสดุขัดเซรามิกหรือพลาสติก แล้วใช้แรงเสียดทานเพื่อขัดเงาพื้นผิว ระยะเวลาในการประมวลผล 2-4 ชั่วโมง สามารถลดความขรุขระผิวจาก Ra 15-20μm ลงเหลือ Ra 6-10μm
การย้อมสีและการแทรกซึม
โครงสร้างพรุนของ PA12 สามารถดูดซับสีได้ ทำให้ย้อมสีได้อย่างคงทน กระบวนการที่ใช้กันทั่วไป ได้แก่:
- การย้อมในอ่างน้ำ: แช่ในอ่างน้ำย้อมที่ 80-90°C เป็นเวลา 30-60 นาที จะได้สีเข้มสม่ำเสมอ
- การเคลือบปิดผนึกแบบซึมซาบ ขั้นตอนต่อไป ใกล้เคียงกับสิ่งที่คุณต้องการหรือไม่?
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง