
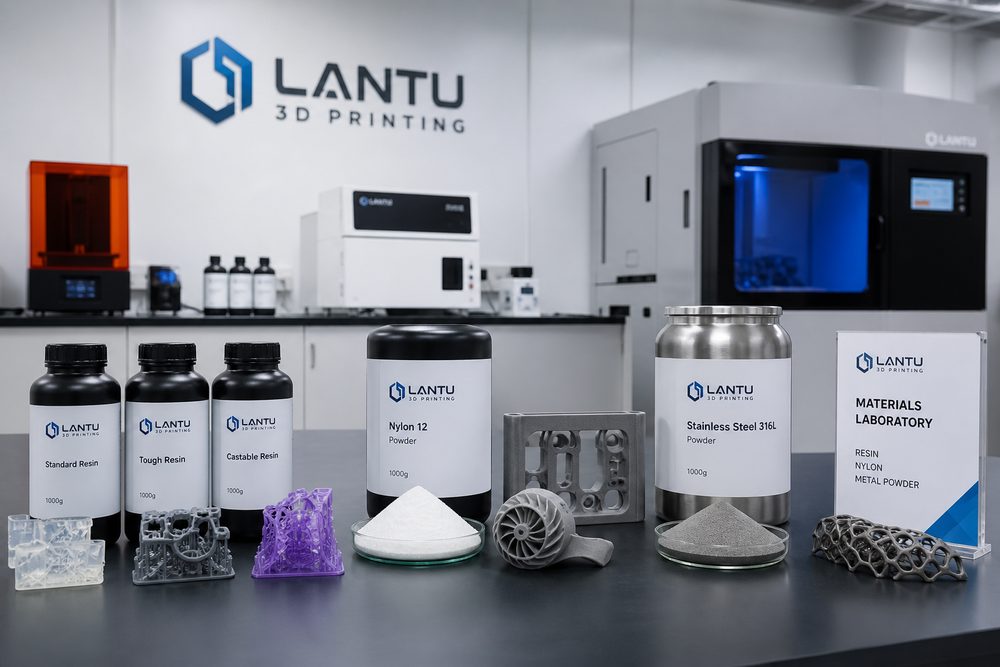
Đặc tính vật liệu của bột nylon PA12
PA12 (Polyamide 12, polyamit 12) là loại bột nhựa kỹ thuật được ứng dụng rộng rãi nhất trong công nghệ SLS (thiêu kết laser chọn lọc). Các đoạn mạch methylene trong chuỗi phân tử của nó khá dài, giúp vật liệu có khả năng hút ẩm thấp, độ ổn định kích thước và khả năng chống ăn mòn hóa học उत्कृष्ट. So với PA6 và PA66, độ hút nước của PA12 chỉ 0,25%, nhờ đó có thể duy trì tính chất cơ học ổn định trong môi trường ẩm.
Các thông số hiệu năng cốt lõi
| Chỉ tiêu hiệu năng | Khoảng giá trị | Ý nghĩa kỹ thuật |
|---|---|---|
| Nhiệt độ nóng chảy | 178-180°C | Quyết định cửa sổ nhiệt độ của quá trình thiêu kết laser |
| Khối lượng riêng | 1.01g/cm³ | Lợi thế cho thiết kế nhẹ hóa |
| Độ bền kéo | 48-52MPa | Cơ sở ứng dụng cho các chi tiết kết cấu chịu tải |
| Độ giãn dài khi đứt | 18-25% | Độ dẻo dai và khả năng chống va đập tốt |
| Độ hút nước | 0.25% | Độ ổn định kích thước ممتاز |
| Nhiệt độ biến dạng nhiệt | 145-150°C | Phù hợp với điều kiện làm việc ở nhiệt độ trung bình |
Nguyên lý của quy trình thiêu kết laser chọn lọc SLS
Công nghệ SLS sử dụng laser công suất cao (thường là laser CO₂, công suất 30-200W) để thiêu kết vật liệu bột theo từng lớp. Quy trình làm việc như sau:
- Phủ bột: Con lăn phủ bột trải đều một lớp bột mỏng (thường 0,1mm) lên bề mặt buồng tạo hình
- Tiền gia nhiệt: Gia nhiệt bột đến mức thấp hơn điểm nóng chảy một chút (khoảng 160-170°C), giảm ứng suất nhiệt trong quá trình thiêu kết
- Thiêu kết laser: Laser quét theo đường cắt lát, nhiệt độ bột tăng tức thời lên trên điểm nóng chảy và xảy ra thiêu kết, nóng chảy
- Buồng tạo hình hạ xuống: Hạ xuống một chiều dày lớp, chuẩn bị cho lớp phủ bột tiếp theo
- Lặp lại tuần hoàn: Lặp lại các bước trên cho đến khi chi tiết được tạo hình hoàn tất
Ưu điểm cốt lõi của SLS là không cần cấu trúc đỡ — bột chưa thiêu kết sẽ tự nâng đỡ các phần treo lơ lửng, giúp có thể chế tạo các hình dạng hình học phức tạp (như khoang rỗng bên trong, lưới, cơ cấu lắp ráp).
Tối ưu hóa thông số in SLS
Công suất laser và tốc độ quét
Công suất laser và tốc độ quét là các thông số then chốt quyết định chất lượng thiêu kết. Sự phối hợp giữa hai yếu tố này ảnh hưởng trực tiếp đến:
- Độ sâu thiêu kết: Công suất càng cao, tốc độ càng chậm thì độ sâu thiêu kết càng lớn, liên kết giữa các lớp càng mạnh
- Độ rỗng: Mật độ năng lượng (công suất/tốc độ × khoảng cách quét) quá thấp sẽ làm độ rỗng quá cao, giảm tính chất cơ học
- Độ chính xác kích thước: Năng lượng quá cao sẽ làm bột nóng chảy quá mức, mép chi tiết bị dày lên và độ chính xác giảm
Thông số khuyến nghị: Công suất laser 30-50W, tốc độ quét 1500-2500mm/s, khoảng cách quét 0,2-0,3mm, kiểm soát mật độ năng lượng ở mức 0,04-0,06J/mm².
Kiểm soát nhiệt độ tạo hình
Nhiệt độ tạo hình (Part Bed Temperature) thường được kiểm soát thấp hơn điểm nóng chảy của PA12 từ 10-15°C (tức 165-170°C). Nhiệt độ quá thấp sẽ làm chi tiết cong vênh, nứt; nhiệt độ quá cao sẽ khiến bột vón cục, ảnh hưởng chất lượng phủ bột.
Lựa chọn chiều dày lớp
Chiều dày lớp thường dùng trong SLS là 0,1mm. Lớp mỏng hơn có thể cải thiện độ phân giải theo trục Z và chất lượng bề mặt, nhưng sẽ kéo dài thời gian in. Đối với các chi tiết chức năng kích thước lớn, có thể tăng lên 0,12-0,15mm để nâng cao hiệu suất.
Giải thích chi tiết quy trình hậu xử lý
Làm sạch bằng phun bi
Sau khi lấy chi tiết ra khỏi giường bột, bề mặt còn bám bột chưa thiêu kết. Dùng hạt thủy tinh hoặc hạt nhựa để phun bi (áp suất 2-4bar) làm sạch bề mặt, có thể tạo ra bề mặt mờ đồng đều. Thời gian phun bi không nên quá lâu để tránh mài mòn quá mức các chi tiết tinh xảo.
Đánh bóng bằng môi chất
Đặt chi tiết cùng với môi chất mài mòn bằng gốm hoặc nhựa vào thùng quay, thực hiện đánh bóng bề mặt thông qua ma sát. Thời gian xử lý 2-4 giờ, độ nhám bề mặt có thể giảm từ Ra 15-20μm xuống Ra 6-10μm.
Nhuộm màu và thẩm thấu
Cấu trúc xốp của PA12 có thể hấp thụ thuốc nhuộm, cho phép tạo màu ổn định. Các quy trình thường dùng bao gồm:
- Nhuộm trong bể nước: Ngâm trong bể thuốc nhuộm nước ở 80-90°C trong 30-60 phút, có thể đạt được màu đậm đồng đều
- Niêm phong thẩm thấu Bước tiếp theo Điều này có gần với nhu cầu của bạn không?
Gửi mô hình, bản vẽ, hình ảnh hoặc ghi chú bằng văn bản. Kỹ sư sẽ xem xét vật liệu, quy trình, hoàn thiện và giao hàng dựa trên sử dụng thực tế.