
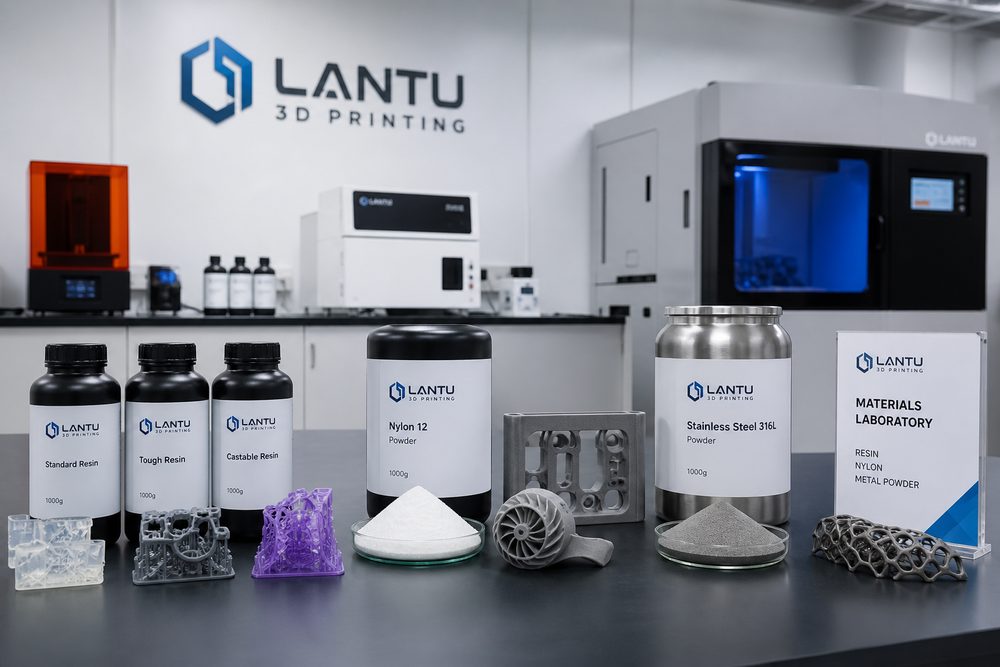
Ciri-ciri bahan serbuk nilon PA12
PA12 (Polyamide 12, poliamida 12) ialah serbuk plastik kejuruteraan yang paling banyak digunakan dalam teknologi SLS (pensinteran laser terpilih). Segmen rantai metilena yang lebih panjang dalam rantai molekulnya memberikannya penyerapan lembapan yang sangat rendah, kestabilan dimensi dan rintangan kakisan kimia yang sangat baik. Berbanding dengan PA6 dan PA66, kadar penyerapan air PA12 hanya 0.25%, dan ia dapat mengekalkan prestasi mekanikal yang stabil dalam persekitaran lembap.
Parameter prestasi teras
| Petunjuk prestasi | Julat nilai | Kepentingan kejuruteraan |
|---|---|---|
| Suhu lebur | 178-180°C | Menentukan tetingkap suhu proses pensinteran laser |
| Ketumpatan | 1.01g/cm³ | Kelebihan reka bentuk ringan |
| Kekuatan tegangan | 48-52MPa | Asas aplikasi komponen struktur menanggung beban |
| Pemanjangan semasa putus | 18-25% | Keuletan dan ketahanan hentaman yang baik |
| Kadar penyerapan air | 0.25% | Kestabilan dimensi yang unggul |
| Suhu penyelewengan haba | 145-150°C | Sesuai untuk keadaan operasi pada suhu sederhana |
Prinsip proses pensinteran laser terpilih SLS
Teknologi SLS menggunakan laser berkuasa tinggi (biasanya laser CO₂, kuasa 30-200W) untuk mensinter bahan serbuk secara berlapis. Aliran kerjanya adalah seperti berikut:
- Penyebaran serbuk: Penggelek penyebar serbuk akan meratakan lapisan serbuk nipis (biasanya 0.1mm) pada permukaan silinder pembentukan
- Prapanas: Serbuk dipanaskan terlebih dahulu kepada suhu sedikit di bawah takat lebur (kira-kira 160-170°C) untuk mengurangkan tegasan haba semasa proses pensinteran
- Pensinteran laser: Laser mengimbas mengikut laluan lapisan, suhu serbuk meningkat serta-merta melebihi takat lebur, lalu berlaku pensinteran dan peleburan
- Silinder pembentukan turun: Turun satu ketebalan lapisan, bersedia untuk penyebaran serbuk bagi lapisan seterusnya
- Kitaran berulang: Ulang langkah di atas sehingga komponen siap dibentuk
Kelebihan teras SLS ialah tidak memerlukan struktur sokongan — serbuk yang tidak disinter secara semula jadi menyokong bahagian tergantung, sekali gus membolehkan pembuatan geometri kompleks (seperti rongga dalaman, grid, dan mekanisme pemasangan).
Pengoptimuman parameter pencetakan SLS
Kuasa laser dan kelajuan imbasan
Kuasa laser dan kelajuan imbasan ialah parameter utama yang menentukan kualiti pensinteran. Padanan antara kedua-duanya secara langsung mempengaruhi:
- Kedalaman pensinteran: Semakin tinggi kuasa dan semakin perlahan kelajuan, semakin besar kedalaman pensinteran dan semakin kuat ikatan antara lapisan
- Kadar keliangan: Ketumpatan tenaga (kuasa/kelajuan × jarak imbasan) yang terlalu rendah akan menyebabkan kadar keliangan terlalu tinggi dan mengurangkan prestasi mekanikal
- Ketepatan dimensi: Tenaga yang terlalu tinggi akan menyebabkan serbuk mencair berlebihan, tepi menjadi menebal, dan ketepatan menurun
Parameter yang disyorkan: Kuasa laser 30-50W, kelajuan imbasan 1500-2500mm/s, jarak imbasan 0.2-0.3mm, dengan ketumpatan tenaga dikawal pada 0.04-0.06J/mm².
Kawalan suhu pembentukan
Suhu pembentukan (Part Bed Temperature) biasanya dikawal pada 10-15°C di bawah takat lebur PA12 (iaitu 165-170°C). Suhu yang terlalu rendah akan menyebabkan komponen melengkung dan retak; suhu yang terlalu tinggi pula akan menyebabkan serbuk bergumpal, lalu menjejaskan kualiti penyebaran serbuk.
Pemilihan ketebalan lapisan
Ketebalan lapisan yang biasa digunakan dalam SLS ialah 0.1mm. Ketebalan lapisan yang lebih nipis dapat meningkatkan resolusi arah Z dan kualiti permukaan, tetapi akan memanjangkan masa pencetakan. Untuk komponen fungsi bersaiz besar, ia boleh ditingkatkan secara sesuai kepada 0.12-0.15mm bagi meningkatkan kecekapan.
Huraian terperinci proses pasca-pemprosesan
Pembersihan sandblasting
Selepas komponen dikeluarkan daripada katil serbuk, permukaannya akan dipenuhi serbuk yang tidak disinter. Menggunakan manik kaca atau manik plastik untuk sandblasting (tekanan 2-4bar) bagi membersihkan permukaan dapat menghasilkan tekstur matte yang sekata. Masa sandblasting tidak boleh terlalu lama bagi mengelakkan ciri halus daripada haus secara berlebihan.
Penggilapan media
Komponen dimasukkan bersama media pengisar seramik atau plastik ke dalam tong berputar, dan digilap melalui geseran permukaan. Tempoh pemprosesan ialah 2-4 jam, dan kekasaran permukaan boleh dikurangkan daripada Ra 15-20μm kepada Ra 6-10μm.
Pewarnaan dan resapan
Struktur berliang PA12 boleh menyerap pewarna dan menghasilkan pewarnaan yang stabil. Proses yang biasa digunakan termasuk:
- Pewarnaan mandi air: Direndam dalam mandi pewarna air pada 80-90°C selama 30-60 minit, menghasilkan warna gelap yang sekata
- Pengedapan resapan Langkah seterusnya Adakah ini hampir dengan apa yang anda perlukan?
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.