
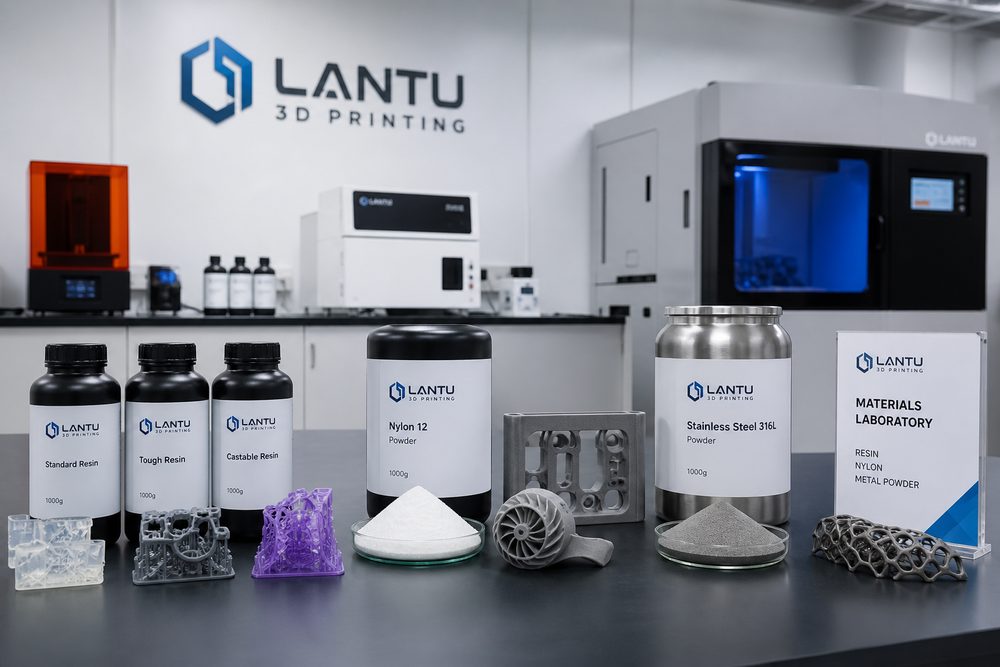
PA12 naylon tozunun malzeme özellikleri
PA12 (Polyamide 12, Poliamid 12), SLS (seçici lazer sinterleme) teknolojisinde en yaygın kullanılan mühendislik plastik tozudur. Moleküler zincirindeki metilen segmentlerinin uzun olması, ona mükemmel düşük nem emme, boyutsal kararlılık ve kimyasal korozyon direnci kazandırır. PA6 ve PA66 ile karşılaştırıldığında, PA12’nin su emme oranı yalnızca %0,25’tir ve nemli ortamlarda kararlı mekanik özelliklerini koruyabilir.
Temel performans parametreleri
| Performans göstergesi | Değer aralığı | Mühendislik önemi |
|---|---|---|
| Erime sıcaklığı | 178-180°C | Lazer sinterleme proses sıcaklık penceresini belirler |
| Yoğunluk | 1.01g/cm³ | Hafif tasarım avantajı |
| Çekme dayanımı | 48-52MPa | Yük taşıyan yapısal parçalar için temel |
| Kopma uzaması | 18-25% | İyi tokluk ve darbe direnci |
| Su emme oranı | 0.25% | Üstün boyutsal kararlılık |
| Isıl deformasyon sıcaklığı | 145-150°C | Orta sıcaklık koşulları için uygundur |
SLS seçici lazer sinterleme prosesinin prensibi
SLS teknolojisi, toz malzemeyi katman katman sinterlemek için yüksek güçlü lazer kullanır (genellikle CO₂ lazer, güç 30-200W). Çalışma akışı aşağıdaki gibidir:
- Toz yayma: Toz yayma silindiri, ince bir toz tabakasını (genellikle 0,1mm) kalıp haznesinin yüzeyine eşit şekilde yayar
- Ön ısıtma: Toz, erime noktasının biraz altına (yaklaşık 160-170°C) önceden ısıtılır ve sinterleme sırasındaki termal gerilim azaltılır
- Lazer sinterleme: Lazer, kesit yolunu izleyerek tarama yapar; toz sıcaklığı aniden erime noktasının üzerine çıkar ve sinterleme ile erime gerçekleşir
- Kalıp haznesinin alçalması: Bir katman kalınlığı kadar aşağı iner ve bir sonraki toz yayma işlemi için hazırlanır
- Döngüsel tekrar: Parça oluşumu tamamlanana kadar yukarıdaki adımlar tekrarlanır
SLS’nin temel avantajı destek yapısına ihtiyaç duyulmamasıdır — sinterlenmemiş toz, askıda kalan bölümleri doğal olarak destekler ve bu sayede iç boşluklar, kafes yapılar, montaj mekanizmaları gibi karmaşık geometrilerin üretimi mümkün olur.
SLS baskı parametrelerinin optimizasyonu
Lazer gücü ve tarama hızı
Lazer gücü ve tarama hızı, sinterleme kalitesini belirleyen temel parametrelerdir. Bu ikisinin uyumu doğrudan aşağıdakileri etkiler:
- Sinterleme derinliği: Güç ne kadar yüksek, hız ne kadar düşükse sinterleme derinliği o kadar büyük olur ve katmanlar arası bağ daha güçlü olur
- Gözeneklilik: Enerji yoğunluğu (güç/hız × tarama aralığı) çok düşük olursa gözeneklilik artar ve mekanik özellikler düşer
- Boyutsal hassasiyet: Enerji çok yüksek olursa toz aşırı erir, kenarlar kalınlaşır ve hassasiyet azalır
Önerilen parametreler: Lazer gücü 30-50W, tarama hızı 1500-2500mm/s, tarama aralığı 0.2-0.3mm, enerji yoğunluğu 0.04-0.06J/mm² arasında kontrol edilir.
Oluşturma sıcaklığının kontrolü
Oluşturma sıcaklığı (Part Bed Temperature) genellikle PA12’nin erime noktasının 10-15°C altında, yani 165-170°C’de tutulur. Sıcaklığın çok düşük olması parçanın eğilmesine ve çatlamasına yol açar; çok yüksek olması ise tozun topaklanmasına neden olarak toz yayma kalitesini etkiler.
Katman kalınlığı seçimi
SLS’de yaygın katman kalınlığı 0.1mm’dir. Daha ince katman kalınlığı Z yönündeki çözünürlüğü ve yüzey kalitesini artırabilir, ancak baskı süresini uzatır. Büyük fonksiyonel parçalar için verimliliği artırmak amacıyla 0.12-0.15mm’ye çıkarılabilir.
Son işlem süreçlerinin ayrıntılı açıklaması
Boncukla kumlama temizliği
Parça toz yatağından çıkarıldıktan sonra yüzeyine sinterlenmemiş toz yapışmış olur. Cam boncuk veya plastik boncuklarla 2-4 bar basınçta yapılan kumlama, yüzeyin temizlenmesini sağlar ve homojen mat bir doku elde edilir. Kumlama süresi fazla uzun tutulmamalıdır; aksi halde detay özellikleri aşırı aşınabilir.
Medya ile parlatma
Parça, seramik veya plastik aşındırıcı medya ile birlikte döner bir tambura yerleştirilir ve sürtünme yoluyla yüzey parlatması yapılır. İşlem süresi 2-4 saattir; yüzey pürüzlülüğü Ra 15-20μm’den Ra 6-10μm’ye düşürülebilir.
Renklendirme ve emprenye
PA12’nin gözenekli yapısı boyayı emebilir ve kalıcı renklendirme sağlar. Yaygın prosesler şunlardır:
- Su banyosunda boyama: 80-90°C boya su banyosunda 30-60 dakika bekletilerek homojen koyu renk elde edilebilir
- Nüfuzla sızdırmazlaştırma
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.