
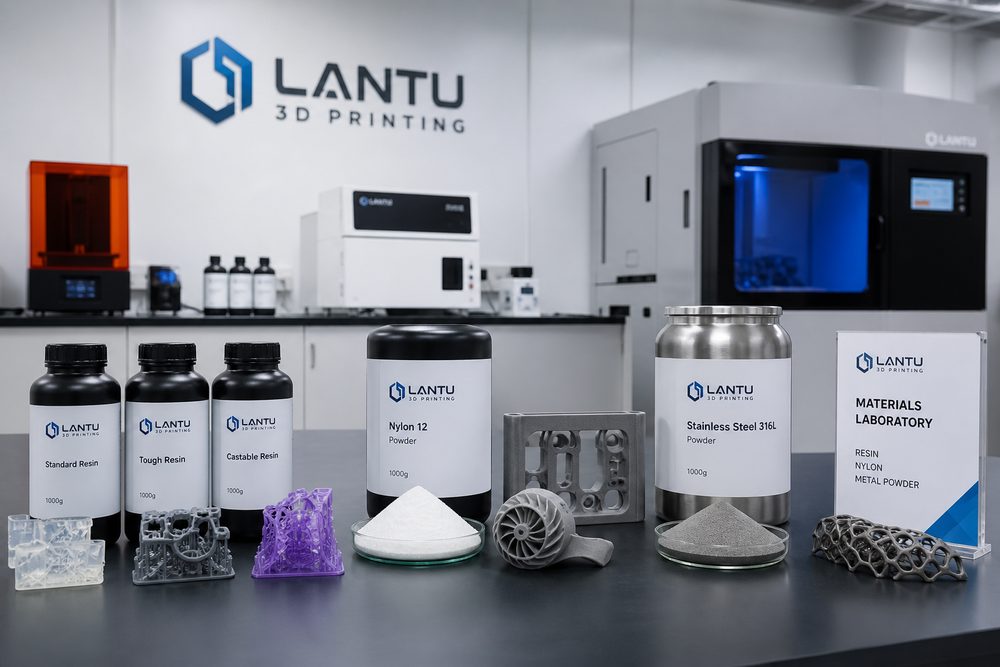
PA12 나일론 분말의 재료 특성
PA12(Polyamide 12, 폴리아미드 12)는 SLS(선택적 레이저 소결) 기술에서 가장 널리 사용되는 엔지니어링 플라스틱 분말입니다. 분자 사슬 내 메틸렌 구간이 길어 우수한 저흡습성, 치수 안정성, 내화학성 부식성을 갖습니다. PA6, PA66과 비교하면 PA12의 흡수율은 0.25%에 불과하여 습한 환경에서도 안정적인 기계적 성능을 유지할 수 있습니다.
핵심 성능 파라미터
| 성능 지표 | 수치 범위 | 공학적 의미 |
|---|---|---|
| 용융 온도 | 178-180°C | 레이저 소결 공정 온도 창을 결정 |
| 밀도 | 1.01g/cm³ | 경량화 설계의 장점 |
| 인장 강도 | 48-52MPa | 하중 지지 구조 부품 적용의 기반 |
| 파단 신율 | 18-25% | 우수한 인성과 내충격성 |
| 흡수율 | 0.25% | 탁월한 치수 안정성 |
| 열변형 온도 | 145-150°C | 중간 온도 작업 조건에 적합 |
SLS 선택적 레이저 소결 공정 원리
SLS 기술은 고출력 레이저(일반적으로 CO₂ 레이저, 출력 30-200W)를 사용하여 분말 재료를 층층이 소결합니다. 작업 흐름은 다음과 같습니다:
- 분말 포설: 분말 포설 롤러가 얇은 분말층(일반적으로 0.1mm)을 성형 실린더 표면에 균일하게 펴 바릅니다
- 예열: 분말을 융점보다 약간 낮은 온도(약 160-170°C)로 예열하여 소결 과정에서의 열응력을 줄입니다
- 레이저 소결: 레이저가 슬라이스 경로를 따라 스캔하며 분말 온도가 순간적으로 융점 이상으로 상승해 소결 용융이 발생합니다
- 성형 실린더 하강: 한 층 두께만큼 하강하여 다음 층의 분말 포설을 준비합니다
- 반복 순환: 위 과정을 반복하여 부품 성형이 완료될 때까지 진행합니다
SLS의 핵심 장점은 지지 구조가 필요 없다는 것입니다. 소결되지 않은 분말이 자연스럽게 돌출부를 지지하므로, 내부 공동, 격자, 조립 메커니즘과 같은 복잡한 형상의 제작이 가능합니다.
SLS 출력 파라미터 최적화
레이저 출력과 스캔 속도
레이저 출력과 스캔 속도는 소결 품질을 결정하는 핵심 파라미터입니다. 두 요소의 매칭 관계는 다음에 직접적인 영향을 미칩니다:
- 소결 깊이: 출력이 높고 속도가 느릴수록 소결 깊이가 커지고 층간 결합이 강해집니다
- 공극률: 에너지 밀도(출력/속도×스캔 간격)가 너무 낮으면 공극률이 높아져 기계적 성능이 저하됩니다
- 치수 정밀도: 에너지가 너무 높으면 분말이 과도하게 용융되어 가장자리가 두꺼워지고 정밀도가 떨어집니다
권장 파라미터: 레이저 출력 30-50W, 스캔 속도 1500-2500mm/s, 스캔 간격 0.2-0.3mm, 에너지 밀도는 0.04-0.06J/mm²로 제어합니다.
성형 온도 제어
성형 온도(Part Bed Temperature)는 일반적으로 PA12 융점보다 10-15°C 낮은 범위, 즉 165-170°C로 제어합니다. 온도가 너무 낮으면 부품의 휨과 균열이 발생하고, 너무 높으면 분말이 응집되어 분말 포설 품질에 영향을 줍니다.
층 두께 선택
SLS에서 일반적으로 사용하는 층 두께는 0.1mm입니다. 더 얇은 층 두께는 Z축 해상도와 표면 품질을 향상시킬 수 있지만 출력 시간이 길어집니다. 대형 기능성 부품의 경우 효율 향상을 위해 0.12-0.15mm까지 적절히 늘릴 수 있습니다.
후처리 공정 상세 설명
샌드블라스팅 세정
부품을 분말 베드에서 꺼낸 후 표면에 소결되지 않은 분말이 부착되어 있습니다. 유리 비드 또는 플라스틱 비드 샌드블라스팅(압력 2-4bar)으로 표면을 세정하면 균일한 무광 질감을 얻을 수 있습니다. 세정 시간이 너무 길면 세부 형상이 과도하게 마모될 수 있으므로 주의해야 합니다.
매체 연마
부품을 세라믹 또는 플라스틱 연마 매체와 함께 회전식 드럼에 넣고 마찰을 통해 표면을 연마합니다. 처리 시간은 2-4시간이며, 표면 거칠기는 Ra 15-20μm에서 Ra 6-10μm로 낮출 수 있습니다.
염색 및 침투
PA12의 다공성 구조는 염료를 흡수하여 안정적인 착색을 실현할 수 있습니다. 일반적인 공정은 다음과 같습니다:
- 수욕 염색: 80-90°C 염료 수욕에 30-60분간 담가 균일한 진한 색상을 얻을 수 있습니다
- 침투 밀봉